Түтүк калыбынын башы номиналдык диаметрден көбүрөөк туура келиши керек. Ал полимерге, формулага, түтүк стандартына, чыгарууга, экструдер туташуусуна, калибрлөө системасына жана операторлоруңуздун өлчөмдөрүн өзгөртүү жолуна дал келиши керек. Бул колдонмо ошол киргизүүлөрдү PVC, PE, CPVC, PP жана PPR түтүктөрүн өндүрүү үчүн сатып алуу спецификациясына айлантат.


Сатып алуу үчүн атүтүктүн экструзиясынын башын, берүүчүгө беш дал келген маалымат топтомун жөнөтүү: материал жана формула; түтүк стандарты, диаметри жана дубал диапазону; чыгаруу жана линия ылдамдыгы; экструдер фланеци жана эритме интерфейси; жана ылдый агымдагы калибратор, вакуум, муздатуу жана ташып чыгуу механизми. Бир гана "PVC түтүк, 110 мм" берген өтүнүч инженердик даяр эмес.
Эң маанилүү келишим пункту кабыл алуу шарты болуп саналат. Иш жүзүндөгү өндүрүштүк материалды, түтүктүн көлөмүн, туруктуу чыгарууну, линиянын ылдамдыгын, жылытуу жана сенсорду орнотуу, дубалдын жол берилген өзгөрүшү, тышкы диаметри, сүйрүлүгү, бетинин абалы жана талап кылынган продукт сыноолорун атаңыз. Калыптын башы ысык эритинди калыптандырат, бирок ал өз алдынча акыркы муздатылган түтүккө кепилдик бере албайт.
Биринчи чечим өлүү диаметри эмес
Биринчи чечим өндүрүштүк конверт болуп саналат. Бир башы өзгөрүлмө өлчөмдөр жана мандрелдер менен жакын өлчөмдөгү топту иштетиши мүмкүн. Өтө кеңири өлчөмдөгү диапазон агымда, жашоо убактысында, тууралоодо, баштын басымында жана алмаштыруу иштеринде компромисстерди жаратышы мүмкүн. Туура диапазон материалга жана ылдамдыкка жараша болот, ал гана эмес, дененин ичине физикалык түрдө туура келет.
Ар бир суроону үч чекке бөлөбүз. продукт чек түтүк материалды, стандарттык, диаметри жана дубалды камтыйт. Процесс чеги өндүрүштү, ылдамдыкты, температураны жана басымды камтыйт. Механикалык чек фланецти, борбордук сызыкты, жылыткычтарды, сенсорлорду, көтөрүүчү жана ылдыйкы позицияны камтыйт.
| Сатып алуучунун киргизүү | Эмне үчүн өлүктүн башын өзгөртөт | Жөнөтүү үчүн далил |
|---|---|---|
| Полимер жана толук формула | Илешкектүүлүгүн, жылуулукка сезгичтигин, тайгалактыгын, эскиришин, коррозия коркунучун, жашоо мөөнөтүн жана тазалоо ыкмасын өзгөртөт | Чайыр сортунун маалымат баракчасы, формуланын пайыздары жана үлгүсү |
| Түтүк стандарты жана колдонулушу | Линия чыгарууга жана сыноого тийиш болгон даяр продукцияны аныктайт | Так стандарттык номери, басылышы, базар жана ички чийме |
| OD, дубал, SDR же график диапазону | Айланалык агымдын аянтын, шаймандардын үй-бүлөсүн жана практикалык өзгөртүү бөлүгүнүн диапазонун белгилейт | Минималдуу, нормалдуу жана максималдуу өнүмдөр менен размер таблицасы |
| Таза өндүрүш жана линия ылдамдыгы | Агуунун ылдамдыгын, басымын, жылытуу жүгүн, жашоо убактысын жана ылдыйкы муздатуу талабын өзгөртөт | Ар бир критикалык өлчөм үчүн туруктуу сатылуучу кг/саат |
| Экструдер жана адаптер интерфейси | Кирүүчү геометрияны, болттун үлгүсүн, регистрди, пломбаны, борбордун бийиктигин жана таянычын аныктайт | Башкарылган чийме плюс учурдагы машинанын өлчөнгөн сүрөттөрү |
| Калибрлөө жана муздатуу системасы | Тыюу, акыркы OD, сүйрүлүгү, дубалдын бөлүштүрүлүшү жана ишке киргизүү жүрүм-турумуна таасир этет | Калибратордун чиймелери, вакуумдук резервуардын маалыматтары, муздатуу узундугу жана алып чыгуу абалы |
| Алмашуу планы | Кайсы бөлүктөр алынбасын, алар кантип борборлоштурулганын жана операторлор аларды канчалык коопсуз кармаарын аныктайт | Жыштыгын, тазалоо ыкмасын, крандын кубаттуулугун жана максаттуу токтоп калуу убактысын өзгөртүү |
Биздин фабрика көрүнүшү:биз номиналдык түтүк диаметрин жетиштүү өлчөмдүн спецификациясы катары эсептебейбиз. Эгерде сатып алуучу бизге чайырдын атын жана OD гана берсе, биз агым жолун бекитүүдөн мурун дубалдын сериясын, формуласын, чыгышын, экструдер интерфейсин жана өлчөмдөрүн аныктоо ыкмасын сурайбыз. Жетишпеген маалыматтарга негизделген тез цитата, адатта, жоопсуз суроолорду ишке киргизүүгө түрткү берет.



Даяр түтүк стандартынан баштаңыз
Өлчөмдүн башы - бул өндүрүш куралы. Бул түтүк күбөлүгү эмес. Сатып алуучу продуктунун так стандартын жана нускасын аныкташы керек, ал эми жеткирүүчү түтүк конвертин агымдын жолуна, инструменттердин топтомун жана жөндөө ыкмасына которууга тийиш. Акыркы ылайыктуулугу даяр түтүктө анын рыногу жана колдонулушу үчүн зарыл болгон сыноолор менен далилденет.
Жалпы суу түтүк долбоорлору үчүн, үч пайдалуу расмий шилтемелер болуп саналатISO 1452-2: 2009 PVC-U түтүктөр үчүн, ISO 4427-2: 2019 PE түтүктөрү үчүнжанаISO 15874-2: 2013 ысык жана муздак суу орнотууларында колдонулган PP түтүктөр үчүн. Келишим даярдалып жатканда учурдагы басылышын, оңдоолорду жана улуттук кабыл алууну текшериңиз.
| Түтүк үй-бүлөсү | Расмий баштоо маалымдамасы | RFQ дагы деле керек маалымат |
|---|---|---|
| PVC-U басым түтүк | ISO 1452-2 же талап кылынган улуттук эквивалент | ПВХ кургак аралашма формуласы, түтүк сериясы, номиналдык OD, дубал үстөлү, розеткага кошулуу мүмкүнчүлүгү, чыгаруу, линия ылдамдыгы жана беттик талаптар |
| PE басым түтүк | ISO 4427-2 же талап кылынган улуттук эквивалент | Так PE кошулмасы, SDR диапазону, OD диапазону, катуу же ко-экструдиялык конструкция, тилке же катмар түзүлүшү, чыгаруу жана муздатуу системасы |
| PP же PPR ысык жана муздак суу түтүгү | ISO 15874-2 же талап кылынган улуттук эквивалент | Так PP классы, түтүк өлчөмү классы, тейлөө колдонмосу, катмардын курулушу, диаметри жана дубал диапазону, чыгаруу жана калибрлөө ыкмасы |
| Электр өткөргүч же өнөр жай түтүк | Сатып алуучунун улуттук, тармактык же кардар спецификациясы | Материалдык формула, катуулук же функционалдык максат, геометрия, түс, басып чыгаруу же тилке, сыноо планы жана жол берилген беттик кемчиликтер |
RFQда "эл аралык стандартка ылайык" деп жазбаңыз.Документти, бөлүгүн, басылышын жана жергиликтүү кабыл алууну атаңыз. Андан кийин даяр түтүк чиймесин жана текшерүү планын тиркеңиз. Окшош номиналдык өлчөмдөрдө ар кандай дубал диапазондору, сыноо шарттары жана идентификациялык талаптар болушу мүмкүн.
Дагы бир ажырашуу маанилүү. Ичүүчү сууга уруксат берүү даяр түтүк продукциясына жана анын сууланган материалдарына тиешелүү. Нанхайядан өлүү башына заказ берүү ичүүчү сууга уруксатты сатып алуучунун түтүгүнө өткөрүп бербейт. Чайырды бекитүү, кошулмаларды көзөмөлдөө, өндүрүштүк жазуулар жана үчүнчү тараптын сертификаты түтүк өндүрүүчүнүн шайкештик системасынын бир бөлүгү бойдон калууда.
ПВХ же ПЭ эмес, чыныгы формуланы көрсөтүңүз
Нанхайяныкытүтүктүн экструзиясынын башынкошулмалар, PE, CPVC жана PP менен PVC үчүн сунушталат. Бул ысымдар материалдык үй-бүлөлөрдү аныктайт. Алар бизге эритме илешкектүүлүгүн, толтургучту жүктөө, стабилизатор тутумун, кайра иштетилген мазмунду, кайра иштетүү терезесин же пластинкадан чыгуу тенденциясын айтышпайт.
ПВХ үчүн кургак аралаштыруу рецептин салмагы жана аралаштыруу шарты боюнча жөнөтүңүз. Кальций карбонатынын деңгээли жана бөлүкчөлөр менен дарылоо, майлоочу майдын балансы, стабилизатор системасы, таасир өзгөрткүч, кайра иштетүүчү жардам, пигмент жана кайра иштетүү пайызы дубалдын көрүнүшүн, баштын басымын жана депозиттин жүрүм-турумун өзгөртө алат.
PE же PPR үчүн, так татаал классты жана учурдагы жеткирүүчү маалымат баракчасын жөнөтүңүз. Ошол сорт үчүн жарыяланган эрүү массасынын агымы же илешкектүүлүгү жөнүндө маалыматты, тыгыздыкты, кошумчаларды, көмүртек-кара же түстүү системаны, кайра майдалоо чегин жана идентификациялык тилкелер же функционалдык катмарлар ко-экструдцияланганбы же жокпу камтуу.
PVC жана CPVC
Жылуулук тарыхы жана жашаган убакыт өзгөчө көңүл бурууга татыктуу. Агым жолу ашыкча кармап калуудан алыс болушу керек, ал эми жылытуу планы контролдонуучу ишке киргизүүнү жана тазалоону колдоого алышы керек. Формула өзгөртүүлөр өндүрүү алдында ачыкка чыгышы керек.
PE
Баасы, эритиндисинин күчү, чыгаруу жана муздатуу кубаттуулугу чогуу иштейт. Жогорку өндүрүштүк PE башына чоңураак тегерек боштук эмес, туруктуу айланма агым жана тиешелүү өлчөмдөр системасы керек.
PP жана PPR
Так чайырды жана кызмат продуктусун айтыңыз. Ысык жана муздак суу түтүгү, өнөр жай түтүк жана көп катмарлуу курулуш ар кандай шаймандарды, муздатуу жана кабыл алуу шарттарын талап кылышы мүмкүн.
Биздин фабрика көрүнүшү:инструмент бекитилгенден кийин өндүрүш тобу толтургучту, чайырдын классын же кайра иштетилген пайызды өзгөрткөндө, калып күтүлбөгөн жерден туура эмес болуп калган жок. Процесс киргизүү өзгөрдү. Келечекте бузулууларды аныктоо белгилүү абалдан башталат, ошондуктан техникалык келишимге шилтеме формуласын жаздырабыз.

Калыптын ачылышы түтүктүн акыркы өлчөмү эмес
Ыстык шакекче формадагы эритме калыптан кетпейт жана геометриялык жактан бекем бойдон калат. Ал чыгууда шишип, тартылуу астында ылдый тартып, калибратор менен байланышып, муздатуу учурунда кичирейиши жана температурасы теңелгенде өзгөрүшү мүмкүн. Мына ошондуктан номиналдык 110 мм түтүк автоматтык түрдө 110 мм калыбынын тешигин колдонбойт.
Акыркы натыйжа системадан келип чыгат: экструдердин чыгышы, эритме температурасы жана басымы, калыптын жана мандренанын геометриясы, айланма жылуулук балансы, борборлоштуруу, аба жолу, калибратор, вакуум, муздатуу жана алып чыгуу ылдамдыгы. Эгерде бул бөлүктөр ар түрдүү жеткирүүчүлөрдөн сатылып алынса, сатып алуучу бир башкарылуучу интерфейс чиймесин жана бир кабыл алуу жоопкерчилиги матрицасын дайындашы керек.
| Башкаруу элементи | Бул түздөн-түз таасир этет | Ал жалгыз эмнени далилдей албайт |
|---|---|---|
| Дие жана мандренанын агымынын жолу | Аннулярдык эритинди бөлүштүрүү, басым жоготуу, жашоо жүрүм-туруму жана баштапкы түтүк формасы | Final муздак OD, дубал, ovality же басым аткаруу |
| Мандрельди борборлоштурууну тууралоо | Баштапкы айланма боштук жана дубалдын бөлүштүрүлүшүн оңдоо | Температура, агым же ылдый агым боюнча тегиздөө өзгөрүп турганда туруктуу натыйжа |
| Жылыткыч зонасын уюштуруу | Баштын айланасында жана боюнда жылуулукту көзөмөлдөө | аныкталган өлчөө ыкмасы жок иш жүзүндөгү эрүү температурасы |
| Калибратор жана вакуумдук резервуар | Тышкы өлчөм, эрте муздатуу жана форманы колдоо | Кирүүчү эритме түтүк туруксуз болгондо бирдиктүү дубал |
| Муздатуу системасы | Катуу ылдамдыгы, өлчөмдүү туруктуулугу жана калдык жылуулукту жок кылуу | Суунун температурасы же агымы көзөмөлсүз болгондо жакшы геометрия |
| Ташып кетүү | Линиянын ылдамдыгы, сызуу жана туруктуу транспорт | Тарткыч туура эмес туураланганда же ылдамдык өзгөргөндө туура өлчөмдөр |
Пайдалуу өлчөмдөрү эрежеси:эң кичинекей жана эң чоң түтүктү көрсөтүңүз, бирок татаал иштөө бурчтарынын тегерегиндеги инженер. Бул көбүнчө эң чоң түтүк, жогорку линия ылдамдыгында эң ичке дубал, жашоо убактысын көбөйтүүчү аз өндүрүмдүү кичинекей өлчөм жана эң бекем дубал же бет талап кылган продукт.


Нанхайя өзүнүн түтүкчөлөрүнүн диапазонунда жөнгө салынуучу мандреналарды, муздатуу каналдарынын варианттарын жана алмаштырылуучу лайнерлерди сунуштайт. Белгилүү бир себеп менен ошол параметрлерди колдонуңуз. Операторлор кайталануучу борборлоштуруу ыкмасына ээ болгондо жөндөө пайдалуу. Алмаштылуучу эскирүүчү компоненттер алардын көлөмү, запастык саны жана алмаштыруу процедурасы так болгондо пайдалуу.
Иштетүү башталганга чейин экструдер интерфейсин бекитиңиз
Түтүк калыбында эң сонун ички агым жолу бар жана дагы эле орнотулбай калышы мүмкүн, анткени кириш, регистр, болт үлгүсү, мөөр же борбордун бийиктиги болжолдонгон. Алмаштыруу долбоорлору өзгөчө аялуу, анткени машина чиймелери эски, өзгөртүлгөн же жеткиликсиз болушу мүмкүн.
Биз далилдердин үч түрүн тандайбыз: оригиналдуу башкарылган чийме, жаңы өлчөө жана масштабдуу шилтеме менен ачык сүрөттөр. Эгерде үчөө макул болбосо, өндүрүш чиймесин чыгарганга чейин чыр-чатакты чечиңиз.
- Экструдердин жасалышы, модели жана бурама конфигурациясы
- Бурама диаметри жана номиналдык чыгаруу диапазону
- разряд же адаптер фланец чийме
- Диаметрди, тереңдикти жана сабырдуулукту каттаңыз
- Болттун саны, жип, кадамдын айланасы жана багыты
- Пломба-бет геометриясы жана прокладка ыкмасы
- Эрүү-киргизүү диаметри жана өтүү узундугу
- Талап кылынган сыныкчы плитасы же экран интерфейси
- Басым сенсор портунун өлчөмү жана жайгашкан жери
- Эрүү температурасы сенсор түрү жана киргизүү
- Жылыткыч чыңалуусу, жыштыгы, кубаттуулугу жана туташтыргычтары
- Термопардын түрү жана контроллердин шайкештиги
- Дие-башынын борборунун бийиктиги жана агымынын багыты
- Колдоо алкагы, дөңгөлөктөр, рельстер же көтөрүүчү пункттар
- Жеткиликтүү орнотуу жана тейлөө уруксаты
- Калибраторго чейинки аралык жана тегиздөө маалымдамасы
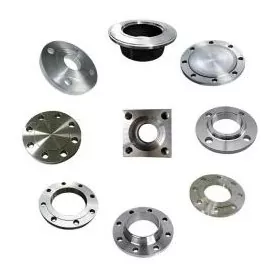
Nanhaiya ылайыкташтырылган өндүрөтбаррель фланецтерижана өлүү башчысы компоненттери, ошондуктан адаптер орнотуу сюрприз катары калган ордуна башчысы менен талкууланышы мүмкүн. Толук сызык долбоору үчүн, өлчөм интерфейсин тандалган менен тегиздеңизпластикалык экструдер машина, башкаруу жана төмөнкү агым жабдуулар.
Биздин фабрика көрүнүшү:фланецтин телефондук сүрөтү бизге макетти түшүнүүгө жардам берет, бирок ал болттун тегерекчесин же тууралыгын аныктабайт. Суроолорду табуу үчүн сүрөттү колдонобуз. Металлды кесүү үчүн кол коюлган чиймени колдонобуз. Бул айырмачылык кичинекей интерфейс катасын бүтүндөй орнотууну кечеңдетүүдөн сактайт.


Материалдын айланасында курулушту тандоо жана тазалоо милдети
Nanhaiya атайын түтүк өлүү башчысы катууланган беттери менен жогорку бекем эритме болот колдонот жана так CNC иштетүү жана жылуулук менен дарылоо менен өндүрүлгөн. Анын жалпыэкструдер өлчөгүч башыбетте 38CrMoAl, азоттоо жана HV950дөн HV1000го чейинки беттин катуулугунун тизмеси.
Бул баалуулуктар пайдалуу баштапкы маалыматтар, бирок бекитилген спецификация дагы эле так компоненттик материалды, тазалоонун көлөмүн, даяр катуулуктун критерийин, агымдын бетинин бүтүшүн, өлчөмдүү текшерүүнү жана коррозияга каршы талаптарды аныктоого тийиш. Бир компоненттин катуулугу ар бир бекиткичке, жылыткычтын капкагына же конструкциялык бөлүккө көчүрүлүшү керек эмес.
| Тейлөө абалы | Сатып алуу маселеси | Цитатада эмнени аныктоо керек |
|---|---|---|
| ПВХ толтурулган | Абразивдүү минералдык толтургуч, кендер жана тазалоо жыштыгы | Формула, толтургучтун деңгээли, нымдалган-компоненттик материал жана дарылоо, алмаштырыла турган эскирүү чөйрөсү жана тазалоо ыкмасы |
| CPVC же жылуулукка сезгич кошулма | Термикалык тарых, кармап туруу жана материалдык деградация | Иштетүү терезеси, агым-жол түшүнүгү, жылытуу зоналары, сенсордук чекиттер, ишке киргизүү жана өчүрүү процедурасы |
| Көмүртек-кара PE | Туруктуу бөлүштүрүү, жер бетинин сапаты жана узак мөөнөттүү | Compound класс, чыгаруу диапазону, басым терезе, жылыткыч уюштуруу жана тазалоо мүмкүнчүлүгү |
| Кайра иштетилген мазмун | Булгануу, илешкектүүлүктүн өзгөрүшү жана абразивдүү бөлүкчөлөр | Булак, максималдуу пайыз, чыпкалоо планы, үлгү, күтүлгөн вариация жана кабыл алуу чектери |
| түсүн тез-тез өзгөртүү | Кармап туруу, кирүү, өзгөртүү-бөлүктөрдү иштетүү жана сыныктар | Түс ырааттуулугу, тазалоочу материал, уруксат берилген өзгөртүү убактысы, тазалоо процедурасы жана алынуучу бөлүктөр |
Оор бул толук материалдык стратегия эмес.Беттин катуулугу, корпустун тереңдиги, субстраттын катуулугу, коррозияга каршы жүрүм-туруму, бүтүрүү жана оңдоо ыкмасы компонентке жана процесске ылайык келиши керек. Жеткирип берүүчүдөн эмнени, кандайча текшерилгенин жана кайсы текшерүү жазуусу буйрутма менен келгенин тизмелеп берүүсүн сураныңыз.


Нанхайяны карап чыгууөндүрүштүк жабдуулар, сертификаттаржанатехникалык тейлөөберүүчү квалификация учурунда. Орнотуу боюнча көрсөтмөлөр жана узак мөөнөттүү тейлөө боюнча кеңештер макулдашылган колдоо чөйрөсүнө киргизилиши мүмкүн.
Сатып алуу эсебинин өлчөмүн өзгөртүү бөлүгүн жасаңыз
Ар бир өзгөртүү кранды байлап, жылыткычтарды бузуп же кайра-кайра сынап жана ката борборлоштурууну талап кылса, аспаптын арзан баасы кымбат болушу мүмкүн. Калыптын жана мандренанын кантип алынып салынганын, ысык бөлүктөр кайда жайгаштырылат, кайсы бекиткичтер иштетилет, түздөө кантип калыбына келтирилет жана кайсы пломбалар же чыгымдалуучу материалдар алмаштырылат деп сураңыз.
| Алмашуу суроо | Эмне үчүн сатып алуучу кам көрүшү керек | Контракттык чыгаруу |
|---|---|---|
| Кайсы өлчөмдөр бир денени бөлүшөт? | Баштардын жана өзгөртүү-бөлүктөрдүн топтомдорунун чыныгы санын көрсөтөт | Түтүк OD, дубал диапазону жана материал боюнча шайкештик матрицасы |
| алып салуу алдында эмне муздатуу керек? | Иштөө убактысына жана коопсуздугуна таасир этет | Жазылган температура жана иштетүү тартиби |
| Калып жана мандренанын борбору кандайча жайгашкан? | Баштоо сыныктарын жана дубалды оңдоого таасир этет | Жөнгө салуу диаграммасы, маалымдама позициялары жана окутуу |
| Кандай шаймандар жана көтөрүүчү шаймандар керек? | Кооптуу импровизацияланган иштетүүнү алдын алат | Инструменттердин тизмеси, бөлүктөрдүн салмагы, көтөрүү чекиттери жана арматура чиймелери |
| Кайсы бөлүктөрү күнүмдүк запастык болуп саналат? | Жип, мөөр, жылыткыч же сенсор бузулгандан кийин токтоп калуу убактысын азайтат | Эки жылдык сунуш кылынган запас тизме пункт боюнча бааланган |
| Агым жолу кантип тазаланат? | Эмгекти, жер үстүндөгү коркунучту жана түсүн өзгөртүү сыныктарын өзгөртөт | Бекитилген тазалоо куралдары, материалдар жана демонтаждоо кадамдары |
Продукциянын аралаш графиги үчүн алмаштыруу наркын сааттар, эмгек жана ишке киргизүү калдыктары боюнча эсептеңиз. Эгерде өсүмдүк эки алыскы түтүктүн өлчөмүн жумасына бир нече жолу алмаштырса, эки толук баштар көп кошумчалары бар бир корпуска караганда көбүрөөк өндүрүш убактысын коргой алат. Өзгөрүүлөр сейрек болсо жана диапазон компакт болсо, жалпы дене акылдуу болушу мүмкүн.
Биздин фабрика көрүнүшү:биз инструментти ким алмаштыра тургандыгын жана кандай көтөрүүчү жабдуулар бар экенин сурайбыз. Таза монтаждык отургучта иштеген дизайн ысык экструдер менен вакуумдук резервуардын жанында ыңгайсыз болушу мүмкүн. Оператордун мүмкүнчүлүгү - бул сатуудан кийинки детал эмес, инженердик киргизүү.

Жооптуу процесс зонасын табуу үчүн түтүк кемчиликтерин колдонуңуз
Түтүк спецификациядан чыгып кеткенде, операторлор көбүнчө калыпты биринчи иретке келтиришет, анткени анын борборлоштуруучу болттору көрүнүп турат. Бул температура, экструдер же ылдый агым көйгөйүн жашыруу менен бир окууну убактылуу жакшыртат. Бир эле учурда бир нече өзгөртүүлөрдү киргизүүдөн мурун, кемчиликти тегерете жана түтүктүн узундугу боюнча жазыңыз.
| байкалган кемчилик | Башы текшерилет | Жогорку жана ылдый агым боюнча текшерүүлөр | Сатып алуу сабак |
|---|---|---|---|
| Бир жагы дайыма калыңыраак | Оправление борборлоштуруу, агым-жол депозиттери, зыян, жылыткыч балансы жана жыйын тегиздөө | Экструдердин көтөрүлүшү, калибратордун тегиздөөсү, вакуумду бөлүштүрүү, муздатуу жана алып чыгууну тегиздөө | Жеткиликтүү борборлоштурууну, температуралык зоналарды жана тегиздөө маалымдамасын талап кылуу |
| Дубал түтүктүн айланасында жана боюнда өзгөрөт | Бошоң жөнгө салуу, жылуулук цикли, туруксуз басым же текши эмес агым | Азыктандыруу, бурама чыгаруу, линия ылдамдыгын көзөмөлдөө, вакуум жана суунун температурасынын туруктуулугу | Өлчөөлөрдүн бир кыска топтомун эмес, туруктуу иштөө терезесин кабыл алыңыз |
| Узун беттик сызыктар | Булгануу, депозит, чийүү же бузулган өлүү бети | Эрибеген бөлүкчөлөр, фильтрация, калибратордун бузулушу жана иштетүү белгилери | Тазалоо куралдарын, чыпкалоо планын, жер үстүндөгү текшерүүнү жана запастык куралдарды аныктаңыз |
| Сары, күрөң же кара сызыктар | Өлүк зоналар, кендер, ашыкча жергиликтүү жылуулук жана узак жашоо убактысы | Булганган тоют, баррель кендери, бурама эскирүү жана өчүрүү практикасы | Эски геометрияны көчүрүүдөн мурун толук эрүү жолун жана тазалоо тартибин карап чыгыңыз |
| Жогорку баш басымы | Чектелген тегерек боштук, төмөн температура, бөгөт коюу же жараксыз агым жолу | Экран чектөө, материалдык илешкектүүлүк, чыгаруу суроо-талап жана сенсор абалы | Спецификацияда басымды өлчөө чекити менен иштөө чегин айтыңыз |
| Түтүктүн сүйрүлүгү | Бир калыпта эмес чыгуу агымы же баштапкы түтүк абалы | Калибратордун эскириши, вакуум, муздатуу балансы, колдоо жана ташып чыгуу тегиздөө | Акыркы овалдуулук толук линияны кабыл алуу тестине таандык |
| Оор ички бети | Мандрель бүтүрүү, депозиттер, температура жана агымдын жүрүм-туруму | Материалдык нымдуулук, дисперсия, бузулуу жана чыгаруу туруктуулугу | Үлгү бекитүүсүнө ички жана тышкы беттик критерийлерди кошуңуз |
Бир өзгөртүү эрежеси:базалык сызыкты жазыңыз, бир башкарылуучу өзгөрмөнү өзгөртүңүз, материалдын сызык аркылуу өтүшүн күтүңүз, жабыркаган түтүктү белгилеп, кайра өлчөңүз. Температураны кокусунан жөнгө салуу, борборлоштуруу, вакуум жана бир эле учурда алып салуу себепти аныктоо үчүн зарыл болгон далилдерди жок кылат.
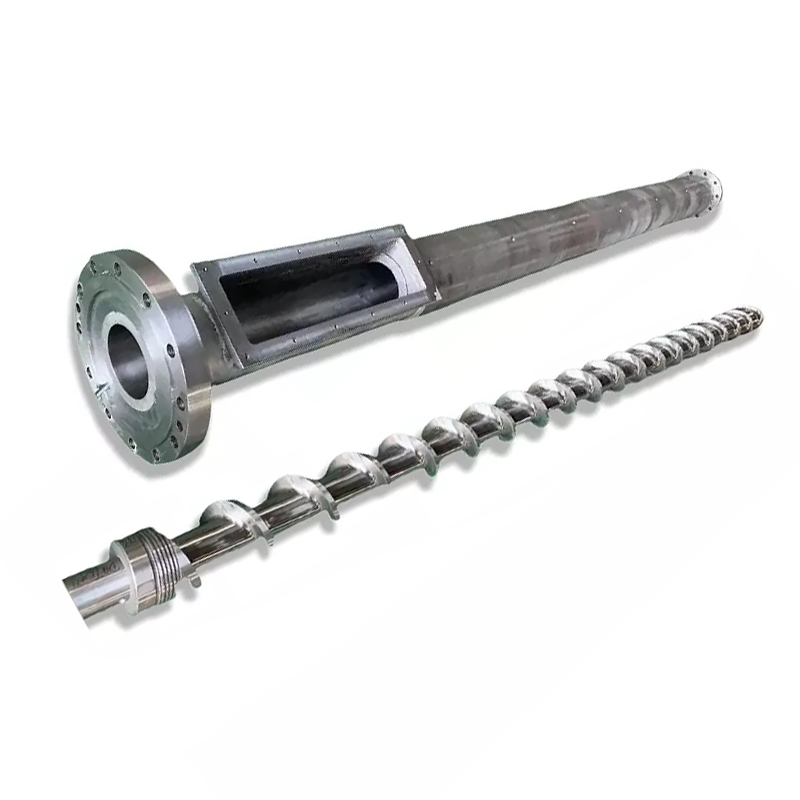
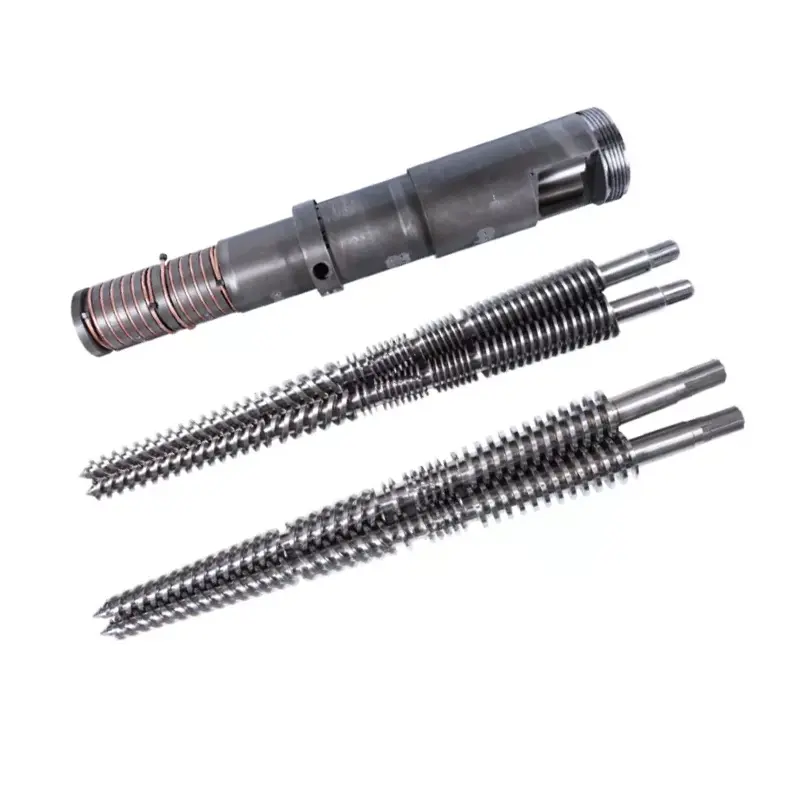
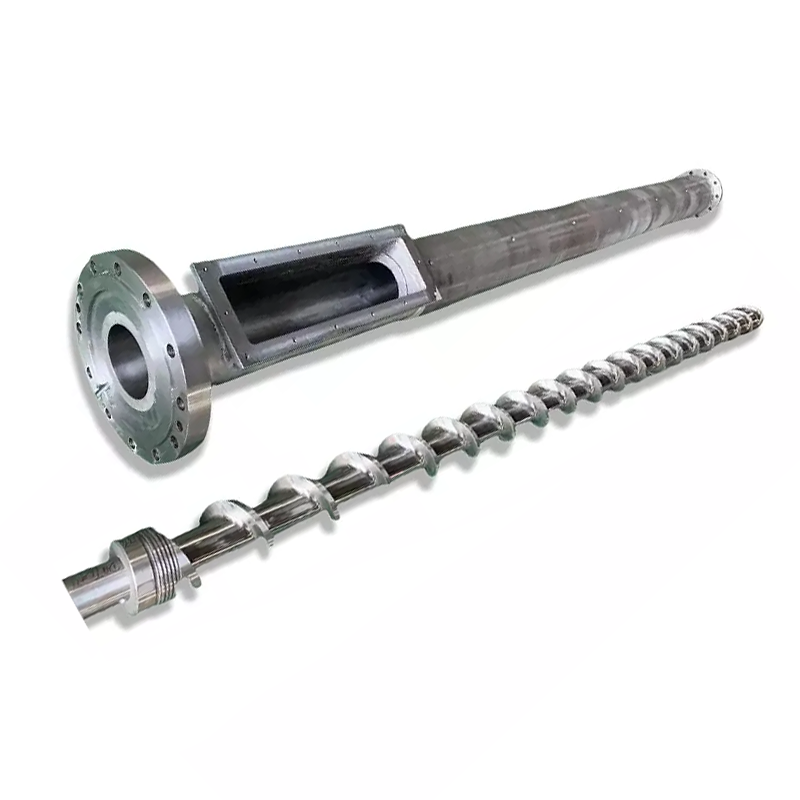
Эгерде чыгуу же эритме басымы баштын алдында туруксуз болсо, бурама менен бочканы дагы текшериңиз. Нанхайя буюмдарыPVC түтүк бир бурамалар, PVC түтүк параллелдүү бурама баррельжанаPVC түтүк конус эки буратуу челектери. Эскирген же жараксыз пластмассалоочу бөлүгүн компенсациялоо үчүн штампты кайра конструкциялоого болбойт.

Түтүк экструзия өлөт башчысы RFQ текшерүү тизмеси
Толук RFQ сатып алуучуга төмөнкү базалык бааны камтылган цитата менен салыштыруунун ордуна инженердик чөйрөнү салыштырууга мүмкүндүк берет. Төмөнкү нерселерди кайра кароо башкарылуучу бир пакетке салыңыз.
- Продукцияларды аныктоо.Ар бир түтүктүн OD, дубал диапазону, SDR же графиги, катмардын курулушу, түсү жана колдонуу тизмеси. Кадимки продуктуну жана эң кыйын өлчөмүн белгилеңиз.
- Стандартты атаңыз.Так стандартын, бөлүгүн, басылышын, улуттук кабыл алуу жана ички чийме бер. Даяр түтүктөрдү текшерүү планын тиркеңиз.
- Материалды ачып бериңиз.Толук PVC формуласын же так PE, PP же PPR классын, кошумчаларды, толтургучтарды, пигменттерди, кайра иштетилген мазмунду жана жеткирүүчү маалымат баракчаларын бериңиз.
- Бааны аныктоо.Ар бир маанилүү продукт үчүн таза сатыла турган өндүрүштү жана линия ылдамдыгын, ошондой эле жеткиликтүү муздатуу кубаттуулугун жана нормалдуу иштөө графигин бериңиз.
- Экструдер жөнүндө айтып бериңиз.Мамлекеттик жалгыз, параллелдүү эгиз же конус сымал кош бурама; буроонун диаметри; мотор күчү; нормалдуу эрүү басымы жана температурасы; адаптер макети; жана учурдагы процесстин чектөөлөрү.
- Интерфейсти башкаруу.Фланецти, регистрди, болттун тегерекчесин, герметикалык бетти, эритме киришти, борбордун бийиктигин, сенсор-портту жана таяныч чиймелерин бекитиңиз.
- Электрдик деталдарды көрсөтүңүз.Жылыткычтын чыңалуусун жана жыштыгын, термопардын түрүн, туташтыргычтын стандартын, контроллердин шайкештигин, кабелдин узундугун жана мүмкүн болсо, кооптуу аймактын талаптарын тизмектеңиз.
- Төмөнкү линияны көрсөтүү.Калибратордун өлчөмдөрүн, вакуумдук резервуарды, муздатуу узундугун, спрейди же сууга чөктүрүүнүн түзүлүшүн, ташуу түрүн, орто сызыгын жана өлчөмдүн чыгуусуна чейинки аралыкты кошуңуз.
- Которуу аймагын тандаңыз.Өзгөртүү бөлүктөрү топтомдорун, запастык жылыткычтарды жана сенсорлорду, пломбаларды, бекиткичтерди, башкаруу куралдарын, сактоо стеллаждарын жана керектүү өлчөмдөрдү өзгөртүү процедурасын тизмектеңиз.
- Документтерди аныктоо.Монтаждоо жана тетиктердин чиймелерин, материалдардын эсебин, материалды жана жылуулук менен тазалоону, габариттик текшерүүнү, электрдик тизмени, эксплуатациялоо боюнча нускамаларды жана запастык бөлүктөрдүн тизмесин талап кылыңыз.
- Кабыл алуу тестин жазыңыз.Чайырды, формуланы, түтүктүн өлчөмүн, иштөөнүн узактыгын, чыгарууну, линиянын ылдамдыгын, процесстин жазууларын, өлчөмдөрдүн үлгүлөрүн алуу жана өтүү/кабыл алуу критерийлерин атаңыз.
- Колдоону тактаңыз.Орнотуу боюнча көрсөтмөлөрдү, ишке киргизүү жоопкерчилигин, операторду окутуу, аралыктан жардам көрсөтүү жана өлчөм менен толук линияны аткаруунун ортосундагы чек араны макулдаңыз.
Алмаштыруу эскертүүсү:эскирген өлчөм өзүнүн баштапкы өлчөмдөрүн сактай албайт. Машинанын интерфейсин жана жакшы сакталган түтүктү өлчөп, оригиналдуу чиймелерди табыңыз жана эмне үчүн эски башты алмаштырып жатканын түшүндүрүңүз. Ар бир эскирген өлчөмдү көчүрүү бир эле агымды же тегиздөө маселесин кайра жаратышы мүмкүн.
Бурама конфигурациясы да материалдык милдетке дал келиши керек. Нанхайяны карап чыгуужалгыз бурамалар, параллелдүү кош бурамажанаконус түрүндөгү кош винттүү бочкаларсуроо толук пластмассалаштыруу бөлүмүн камтыйт. Аксессуарлар жана туташтырылган шаймандар үчүн колдонуңузэкструзия запастык белуктерунун ассортименти.
Сиз сатууну пландап жаткан өндүрүш шартында башты кабыл алыңыз
Өлчөмдүү текшерүү өндүрүлгөн тетиктердин чиймеге дал келээрин далилдейт. Ал белгилүү бир кошулма толук сызык аркылуу кантип агып кетээрин далилдей албайт. Кабыл алуу планы эки бөлүктөн турат: компонентти текшерүү жана өндүрүш.
| Кабыл алуу этабы | Эмнени текшерүү керек | Сактоо үчүн жазыңыз |
|---|---|---|
| Документти карап чыгуу | Бекитилген чиймени кайра карап чыгуу, материалдардын эсеби, өзгөртүү-бөлүк матрицасы, жылыткыч жана сенсор тизмеси, колдонмолор жана запастык масштаб | Кол коюлган документ реестри |
| Компонентти текшерүү | Критикалык интерфейстер, концентрдик өзгөчөлүктөр, герметикалык беттер, бекиткичтер, порттор, материал, тазалоо жана көрүнүүчү агым-беттин абалы | Тартипте көрсөтүлгөн өлчөмдүү жана материалдык же дарылоо жазуулар |
| Ассамблея текшерүү | Fit, багыттоо, жылыткыч орнотуу, сенсор киргизүү, борборлоштуруу кыймылы, колдоо, көтөрүү жана жетүү | Сүрөттөр менен чогултуу текшерүү тизмеси |
| Жылытуу текшерүү | Аймакты аныктоо, контроллердин жообу, сенсордун окуусу, учурдагы тартуу жана жылуулук туруктуулугу | Зона картасы жана турукташтырылган окуулар |
| Өндүрүштүн жүрүшү | Макулдашылган материал, түтүктүн өлчөмү, чыгаруу, линия ылдамдыгы, температура, эритме басымы, мотор жүктөө, вакуум жана муздатуу шарттары | Убакыттын негизинде процесс барагы жана сакталган үлгүлөр |
| Түтүктөрдү текшерүү | OD, бир нече саат абалындагы дубал, сүйрү, узундуктагы масса, ички жана тышкы бети, түздүк жана талап кылынган стандарттык тесттер | Текшерүү отчету үлгү абалына жана өндүрүш убактысына байланыштуу |
| Күнүмдүк операция | Ишке киргизүү, борборлоштурууну оңдоо, кадимки токтотуу, коопсуз ажыратуу же макулдашылган өлчөмдөрдү өзгөртүү | Оператордун чыгуусу жана ачык элементтердин тизмеси |
Иш жүзүндө колдонуучунун кадимки формуласын колдонуңуз. Эгер алмаштыруучу материал талап кылынса, айырманы жазыңыз жана тест далилдеген нерсени чектеңиз. Ийгиликтүү PE иштетүү PVC формуласын ырастабайт, ал эми жоон дубалы төмөн ылдамдыктагы продукт жука дубалдын жогорку ылдамдыгын далилдей албайт.
Биздин фабрика көрүнүшү:биз максималдуу чыгарууда кыска дисплейге караганда байкоочу өлчөөлөр менен туруктуу иштөөнү артык көрөбүз. Басым токтошу керек, дубалдын көрсөткүчтөрү көзөмөлдөнүшү керек, жылыткычтар нормалдуу иштебеши керек жана муздатылган түтүк макулдашылган текшерүүгө жооп бериши керек. Бул натыйжа эки тарапка тең пайдалуу өткөрүп берүү пунктун берет.


Көп берилүүчү суроолор
Түтүктүн экструзиясынын башын цитата кылуу үчүн кандай маалымат талап кылынат?
Полимердик классты жана формуланы, түтүк стандартын, толук көлөмүн жана дубал диапазонун, максаттуу чыгарууну жана линияны ылдамдыгын, экструдер түрүн, эритме киришин жана фланецтин чиймесин, жылыткычтын чыңалуусун, сенсордун талаптарын, ылдый агымдын калибрлөө деталдарын, артыкчылыктуу өзгөртүү бөлүктөрүн жана кабыл алуу планын жөнөтүңүз. Учурдагы байланыштын сүрөттөрү жана ченелген чиймелери алмаштыруу долбоорлору үчүн да пайдалуу.
Бир түтүк өлүп баш PVC, PE жана PPR иштете алабы?
Бөлүштүрүлгөн сырткы дене тар аныкталган долбоордо техникалык жактан мүмкүн болушу мүмкүн, бирок PVC, PE жана PPR бирдей агым, жылуулук же өлчөө шарттарын түзбөйт. Адегенде биз толук формуланы, чыгарууну, өлчөмдөр диапазонун, агымдын жолунун талаптарын жана тазалоо ыкмасын салыштырабыз. Өзүнчө курал же өзүнчө баш коопсуз өндүрүш тандоосу болушу мүмкүн.
Түтүктүн диаметри түтүктүн акыркы диаметрине барабарбы?
Адатта жок. Ыстык түтүк матрицадан чыккандан кийин өзгөрөт, анткени эритме шишип, ылдый тартып, калибраторго кирип, муздайт. Талап кылынган өлчөм жана мандренанын өлчөмдөрү түз номиналдык түтүк өлчөмүнөн көчүрүлбөй, материал, чыгаруу, линия ылдамдыгы, вакуумдук өлчөө жана муздатуу системасы менен иштелип чыгышы керек.
Калыптын башы жалгыз түтүк дубалынын калыңдыгына жана сүйрүлүгүнө кепилдик бере алабы?
Жок. Калыптын башы шакекче эритиндин бөлүштүрүлүшүн белгилейт, бирок дубалдын акыркы калыңдыгы жана сүйрүлүгү эритмелердин туруктуулугуна, борборлоштурууга, температура балансына, калибратордун абалына, вакуумга, муздатууга, ташып кетүүчү тегиздөө жана линия ылдамдыгына жараша болот. Кабыл алуу толук операциялык линияны текшерүү керек.
Нанхайя кандай материалды экструзия калыбы үчүн колдонот?
Нанхайиянын жалпы экструдеринин баш бетинде азоттоо жана беттик катуулугу HV950дөн HV1000го чейинки 38CrMoAl тизмеси келтирилген. атайын түтүк экструзия өлүү башчысы катууланган беттери менен эритме болот катары сүрөттөлгөн. Чайырга, кошумчаларга жана тазалоо ыкмасына карата акыркы материал, жылуулук менен иштетүү жана нымдалган бетке талаптар бекитилген спецификацияда ырасталышы керек.
Мен бир өлчөм башын көп өлчөмдөгү кошумчалары менен же бир нече толук баштарды сатып алышым керекпи?
Өлчөм диапазону, чыгаруу жана тазалоо тартиби бир дененин жумушту ашыкча тууралоосуз жабууга мүмкүндүк бергенде алмаштыруу бөлүктөрүн колдонуңуз. Продукциялар диаметри, полимери, чыгарылышы, катмар түзүлүшү же алмашуу жыштыгы боюнча бир топ айырмаланганда өзүнчө баштар маанисин бере алат. Жалгыз аспаптын баасын эмес, жалпы алмаштыруу убактысын жана өндүрүш тобокелдигин салыштырыңыз.
Түтүк экструзиясынын башын кантип кабыл алуу керек?
Чиймеден, материалдан, дарылоодон, жылыткычтан, сенсордон, фланецтен жана агым жолун текшерүүдөн баштаңыз. Андан кийин макулдашылган өндүрүштүк материалды белгиленген түтүк өлчөмү, чыгаруу жана линия ылдамдыгы боюнча иштетиңиз. Температураны, эритүүнүн басымын, айлананын айланасындагы дубалдын көрсөткүчтөрүн, тышкы диаметри, сүйрүлүгү, бетинин абалы, узундуктагы масса жана максаттуу түтүк стандарты талап кылган ар кандай сыноолорду жазыңыз.
Экструдцияланган түтүк дубалынын бир тарабы калың болушуна эмне себеп болот?
Мүмкүн болгон себептерге штамптын же мандренанын туура эмес борборлошуусу, айланадагы температуранын тең салмаксыздыгы, эритиндилердин бир калыпта эмес агымы, агымдын жолунда топтолушу же бузулушу, экструдердин туруксуз чыгышы, калибратордун туура эмес түзүлүшү, бир калыпта эмес вакуум же муздатуу жана ташып чыгуунун туура эмес түзүлүшү кирет. Төмөндөгү көйгөйдү жашыруу үчүн борборлоштуруу болтторун колдонуудан мурун трендди текшериңиз.
Нанхайиянын учурдагы продуктусу, жабдуулары жана тейлөө маалыматынан даярдалган техникалык мазмун расмий ISO стандарттык баракчалары менен гана колдоого алынат. Акыркы өлчөмдүн геометриясы, материалы, мамилеси, өлчөмдөрү жана кабыл алуу критерийлери бекитилген долбоордун спецификациясы менен аныкталат.