Жаңылыктар

Industry News

Дистрибьютивдик жана дисперсиялык аралаштыруу: эки бурамдуу экструзия үчүн бурамалар дизайны жана конфигурациясы27 2026-10

Дистрибьютивдик жана дисперсиялык аралаштыруу: эки бурамдуу экструзия үчүн бурамалар дизайны жана конфигурациясы

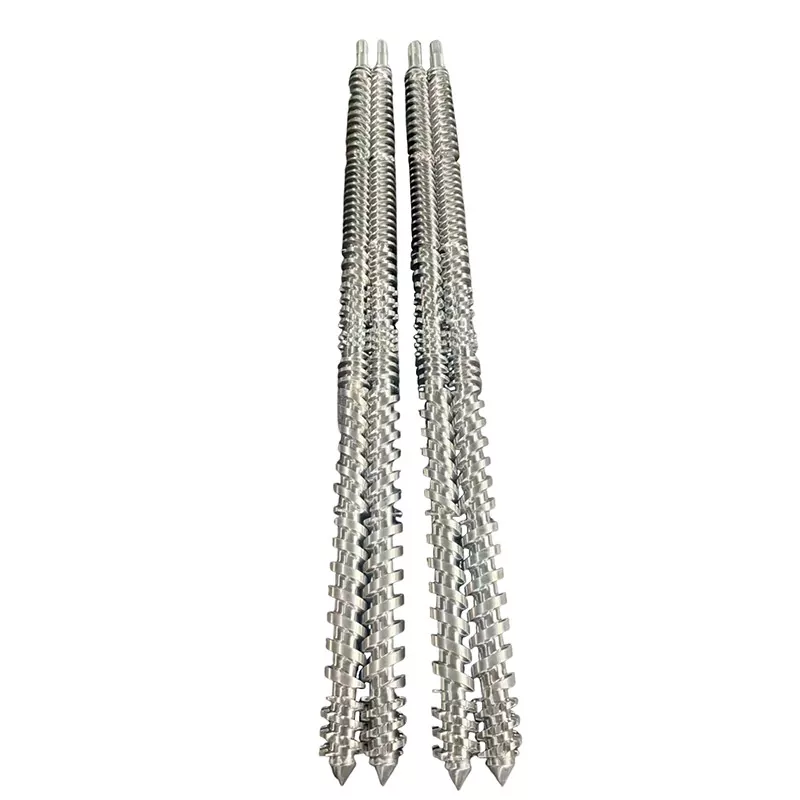
Бөлүштүрүү аралаштыруу эритинди аркылуу компоненттерди таратат; дисперсиялык аралаштыруу агломераттарды бузат же дисперстүү фазанын өлчөмүн азайтат. Кош винттүү конфигурация көбүнчө экөөнө тең керектелет, бирок тең салмактуулук жогору кыркууга артыкчылык бербестен, кемчиликке жана формулага ылайык келиши керек. Адегенде көйгөйдү аныктаңыз, андан кийин линиянын жылуулук жана механикалык чегинде аралашуунун сапатын салыштырыңыз.
ПВХ үчүн конус эгиз винттүү экструдер vs27 2026-10

ПВХ үчүн конус эгиз винттүү экструдер vs

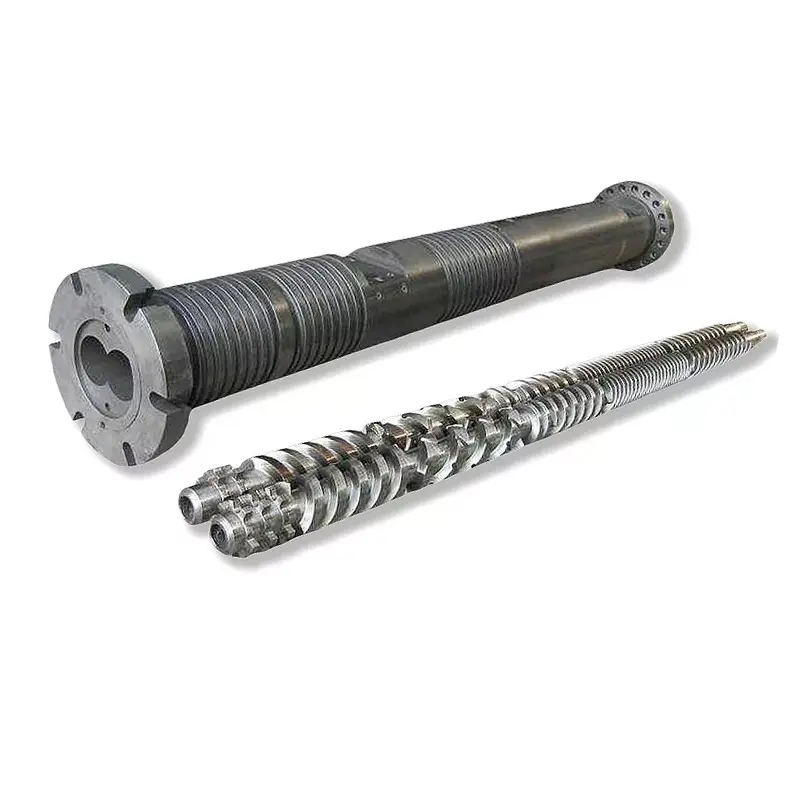
Жалгыз геометрия этикеткасын эмес, ПВХ формуласы, талап кылынган өндүрүш терезеси жана машина конфигурациясы боюнча конус сымал эки бурамалы экструдерді же параллелдүү кош бурама экструдерді тандаңыз. Эквиваленттүү процесс милдеттерин салыштырыңыз, андан кийин кабыл алынган продукцияны, продукциянын сапатын, энергияны колдонууну жана механикалык шайкештикти текшериңиз. Учурдагы линия үчүн, цитата сураардан мурун алмаштыруу бөлүктөрү же башка машина архитектурасы керекпи, чечиңиз.
Экструдер бурамасы жана коргошуну: алар жеткирүүгө, басымга жана эритүүнүн сапатына кандай таасир этет26 2026-10

Экструдер бурамасы жана коргошуну: алар жеткирүүгө, басымга жана эритүүнүн сапатына кандай таасир этет

Экструдер бурама кадамы чектеш каттамдардын ортосундагы октук аралык; коргошун бир эле спиралдын бир толук айлануу аркылуу октук алдыга жылуусу. Алар кадимки бир старттык бөлүмдө бирдей, бирок ар бир бурамада эмес. Кеңири аралыктар жакшы натыйжа берет деп ойлобостон, анын азыктандырууга, эритүүсүнө жана басым жеткирүүгө тийгизген таасири боюнча коргошун алмаштырууну тандаңыз.
Экструдер винтинин каналынын тереңдиги: анын чыгышына, басымына жана эрүү температурасына кандай таасир этет26 2026-10

Экструдер винтинин каналынын тереңдиги: анын чыгышына, басымына жана эрүү температурасына кандай таасир этет

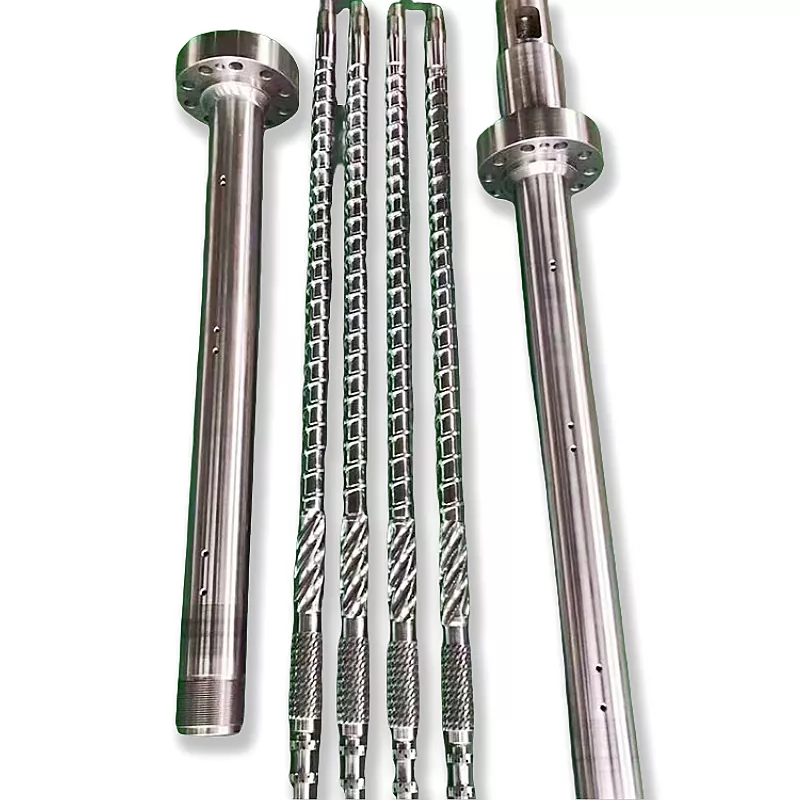
Экструдер бурама каналынын тереңдиги бурама тамыры менен аныкталган тышкы шилтеменин ортосундагы мейкиндикти сүрөттөйт. Тереңирээк канал көбүрөөк мейкиндикти камсыз кылат, бирок ал автоматтык түрдө өлүү каршылыгына каршы жакшы натыйжа бербейт. Профильди азыктандыруу, эритүү жана сордуруу милдеттери боюнча, чыныгы өлчөмдөрү, материалы жана дал келген баррели аныкталган менен тандаңыз.
Жалгыз винттүү экструдер L / D катышы: туура бураган узундугун кантип тандоо керек26 2026-10

Жалгыз винттүү экструдер L / D катышы: туура бураган узундугун кантип тандоо керек

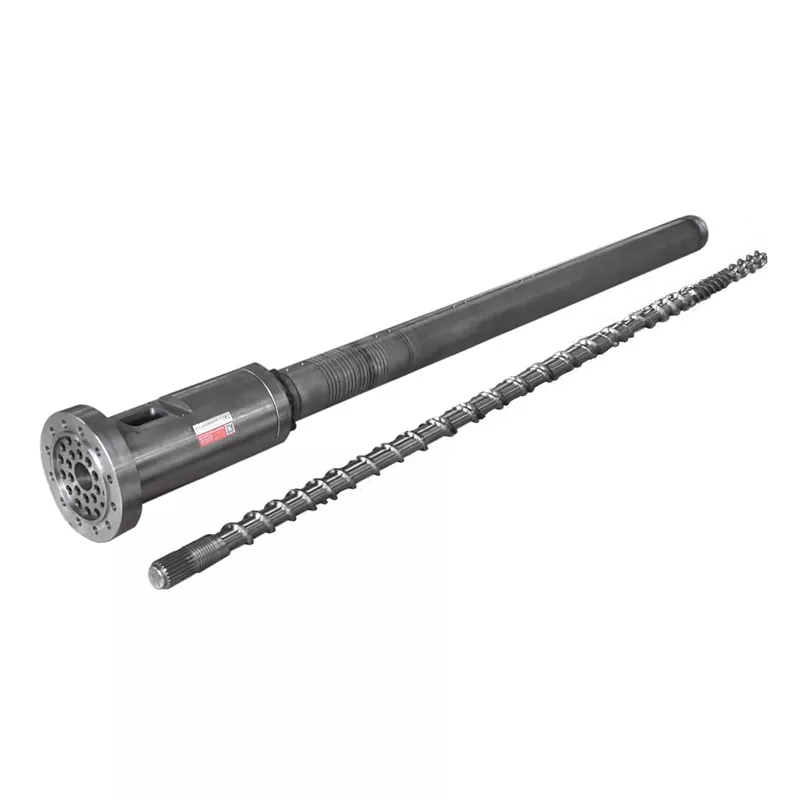
Жалгыз бурама экструдер L / D катышы номиналдык сай диаметри менен бөлүнгөн жумушчу узундугу болуп саналат. Аны тамактандыруу, эритүү, аралаштыруу, желдетүү жана басымды иштеп чыгуу үчүн зарыл болгон мейкиндик боюнча тандаңыз, узунураак бурама көбүрөөк чыгарууну камсыз кылат деп ойлобоңуз. Котировкаларды салыштыруудан мурун өлчөө маалыматтарын жана машинанын шайкештигин ырастаңыз.
Extrusion Screw кысуу катышы: Сиздин материал үчүн кантип тандоо керек26 2026-10

Extrusion Screw кысуу катышы: Сиздин материал үчүн кантип тандоо керек

​Экструзия бурамасын кысуу катышы каналдын көлөмүн азыктандыруудан өлчөөгө чейин кыскартууну сүрөттөйт; эки зонада бирдей коргошун менен кадимки бурамалар үчүн, адатта, өлчөө каналынын тереңдигине бөлүнгөн берүү каналынын тереңдиги катары көрсөтүлөт. Аны полимердин атынан эмес, чыныгы тереңдиктери, өтүү узундугу, чийки зат жана баррель дизайны менен тандаңыз. Жогорку катыш автоматтык түрдө жакшы бурама эмес.
X
Биз кукилерди сизге жакшыраак серептөө тажрыйбасын сунуштоо, сайт трафигин талдоо жана мазмунду жекелештирүү үчүн колдонобуз. Бул сайтты колдонуу менен сиз кукилерди колдонууга макул болосуз. Купуялык саясаты
Четке кагууКабыл алуу