Жаңылыктар

Industry News

Айнек менен толтурулган нейлон инжектордук бурамасы: диаметрин эле эмес, кийүү системасын көрсөтүңүз30 2026-09

Айнек менен толтурулган нейлон инжектордук бурамасы: диаметрин эле эмес, кийүү системасын көрсөтүңүз

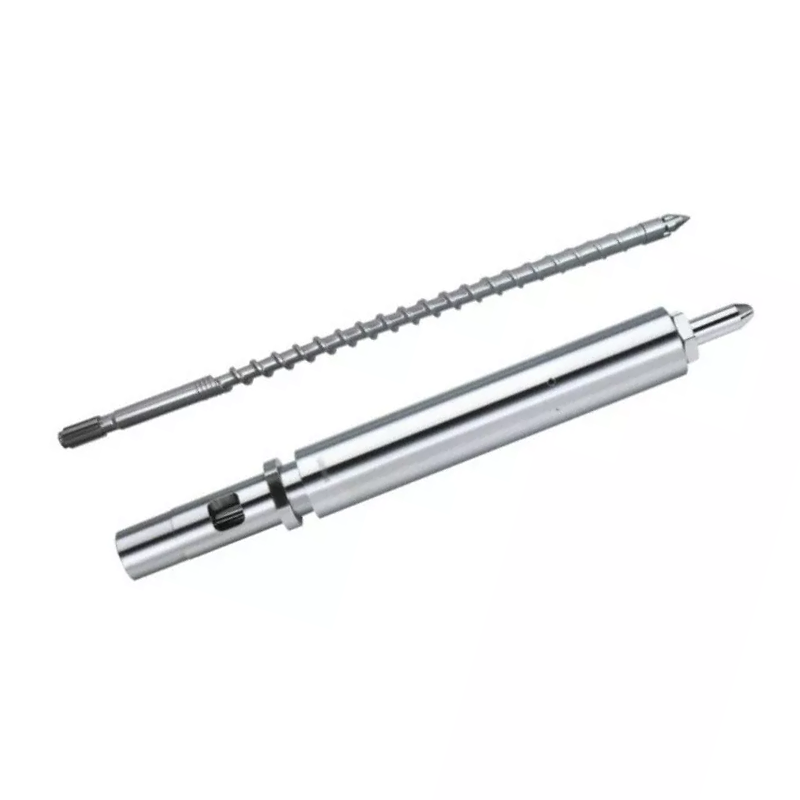
Айнек менен толтурулган нейлон инъекциялык калыптоо үчүн, так PA классынан жана айнек буласынан баштаңыз. Нанхайя PA-GF, анын ичинде 30% чейин айнек буласын камтыган арматураланган пластмассалар үчүн өчүрүлгөн жана катууланган 38CrMoAlA инъекциялык бурамаларды тизмелейт. Анын продукт беттеринде ошондой эле азоттоо жана никель-вольфрам эритмесин бекемдөө, бурама жана баррлдин эскирүүчү жерлери үчүн сүрөттөлөт. Чыныгы милдетке каршы геометрияны жана беттик системаны тандап, андан кийин алмаштырууну кабыл алуудан мурун баррлдин тешигин жана бураманын учунун же текшерүү шакегин текшериңиз. Завод тараптагы менин эрежем жөнөкөй: катуулуктун мааниси туура эмес геометрияны сактабайт, ал эми жаңы бурама агып жаткан алдыңкы четинен куткарбайт. Үч интерфейсти тең чиймеге жана бардык үч жүрүм-турумду сыноо планына коюңуз.
Мутант жана акырындык менен инъекциялык калыптоо бурагы: кысуу профилин кантип тандоо керек30 2026-09

Мутант жана акырындык менен инъекциялык калыптоо бурагы: кысуу профилин кантип тандоо керек

Тез кысуудан жана эрүүдөн пайда алган кристаллдык же жарым кристаллдык материалдар үчүн башталгыч чекит катары мутант же капыстан инжектордук винтти тандаңыз. Нанхайя тизмеси PE, PP, PA, POM жана PTFE. Анын мутанттык кысуу бөлүмү бурама узундугунун болжол менен 5%тен 15%ке чейин ээлейт. Жылмакай өтүүнү талап кылган аморфтук же ысыкка сезгич материалдар үчүн баштапкы чекит катары акырындык менен бурама тандаңыз. Nanhaiya катаал PVC, PS, PC, PSU жана ABS тизмеси. Анын акырындык менен кысуу бөлүмү, адатта, жалпы узундуктун 40% дан 60% га чейин ээлейт, болжол менен 50% типтүү катары сүрөттөлөт. Ар бир тандоону чыныгы сорт, толтургуч, нымдуулук, атуу колдонуу, калыбына келтирүү убактысы, эритүү абалы жана калыптанган бөлүктүн кабыл алуусу менен ырастаңыз.
PE жана PP экструзиясы үчүн жогорку ылдамдыктагы бир буроону кантип көрсөтүү керек30 2026-09

PE жана PP экструзиясы үчүн жогорку ылдамдыктагы бир буроону кантип көрсөтүү керек

PE же PP жогорку ылдамдыктагы бир бурамасын реалдуу материал, сатыла турган чыгаруу, продукт жана өлүү, бурама бетинин ылдамдыгы, эрүү температурасынын терезеси, басым, мотор жана редуктордун милдети, муздатуу кубаттуулугу, эскирүү чөйрөсү жана кабыл алуу ыкмасы менен көрсөтүңүз. Жалгыз диаметрден жана максималдуу айланмадан сатып албаңыз. Nanhaiya NHY20дан NHY150гө чейин тогуз бир винттүү моделди чыгарат, алардын чыгаруу диапазону 3төн 1300 кг/саатка чейин жана ылдамдыгы 10дон 150 айн / мүнөткө чейин. Анын PE жана PP жогорку ылдамдыктагы продуктусу оптималдаштырылган бурама геометриясын, жогорку моменттүү редукторду, атайын тоют бочкаларын жана эскирүүгө туруктуу эритме конструкциясын колдонот. Ар бир долбоордун максатын аталган чайыр, өлчөм, сапат терезеси жана электрдик өлчөө чектерин колдонуу менен туруктуу сыноо чекитине айлантыңыз.
Айнек толтурулган, минералдык толтурулган жана кайра иштетилген пластмассалар үчүн бир бураманы кантип көрсөтүү керек30 2026-09

Айнек толтурулган, минералдык толтурулган жана кайра иштетилген пластмассалар үчүн бир бураманы кантип көрсөтүү керек

эскирүүгө туруктуу бир бурамасын көрсөтүү үчүн, так чайыр жана класс, толтургуч же була түрүн жана пайызын, кайра иштетилген мазмунун, булгануу, тоют түрү, нымдуулук, MFR же MVR сыноо абалы, талап кылынган чыгаруу, сай ылдамдыгы, мотор жүгү, эритинди басымы, температура, иштөө сааты жана учурдагы эскирүү картасын жөнөтүү. Андан кийин зыяндын орду боюнча жерди тандаңыз. Нанхайя 38CrMoAlA, SACM645, 42CrMo жана жасалма болот субстраттарын, терең ион азоттоосу, учуунун чокуларында жана капталдарында PTA коргоосун, ошондой эле вольфрам карбиди жана никель негизиндеги беттик варианттарды сунуштайт. Сунушталган бурама жупталуучу бочка менен текшерилиши керек, анткени жаңы катуу бет чоңойгон же туура эмес тешикти оңдой албайт.
Пластикалык экструдер кутусун сатып алуу боюнча колдонмо: дал келүүчү момент, катыш жана машина интерфейси30 2026-09

Пластикалык экструдер кутусун сатып алуу боюнча колдонмо: дал келүүчү момент, катыш жана машина интерфейси

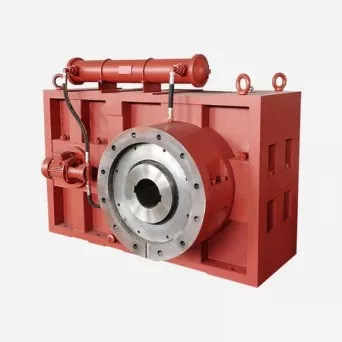
Пластикалык экструдер редукторун сатып алуу үчүн мотордун кубаттуулугун жана номиналдык ылдамдыгын, талап кылынган бурама ылдамдыгынын диапазонун, үзгүлтүксүз жана эң чоку моментинин милдети, бурама саны жана айлануу, материал жана чыгаруу, иштөө убактысы, кириш жана чыгуу валынын интерфейстери, монтаждоо абалы, жүктөө, майлоо, муздатуу жана кабыл алуу сыноосу. Мотордун күчү жалгыз редуктордун спецификациясы эмес. Бир эле мотор менен эки линия ар кандай момент, жылуулук, шок, синхрондоштуруу жана подшипник милдеттерин жүктөй алат. Кол коюлган чийме мотор капталындагы стволду жана бурама капталдагы валды, алардын ылдамдыгын, айлануу багыттарын, катышын, монтаждоо датамдарын жана орнотуу үчүн зарыл болгон ар бир байланышты аныктоого тийиш.
Экструдер баррель фланецти сатып алуу боюнча колдонмо: заказ кылуудан мурун интерфейсти көрсөтүңүз15 2026-09

Экструдер баррель фланецти сатып алуу боюнча колдонмо: заказ кылуудан мурун интерфейсти көрсөтүңүз

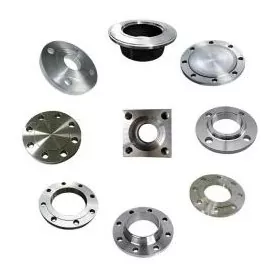
Экструдер бочкасынын фланецин сатып алуу үчүн тешикти, сырткы диаметрди, калыңдыкты, жайгашкан жерди аныктоочу регистрди, болттун үлгүсүн, пломбалоочу бетти, материалды, беттик тазалоону жана жупташуу бөлүктөрүн аныктаган көзөмөлдөнүүчү чиймени жөнөтүңүз. Чыныгы температура жана басым негизин, экструдер же өлүү башчысы моделин, санын жана текшерүү талаптарын кошуу. Жалгыз "ANSI", "DIN", "JIS" же "PN16" деген сөздөрдөн ыңгайлаштырылган машина фланецине заказ бербеңиз. Бул шилтемелер стандарттуу түтүк фланецти толук стандарттык белгилөө жана тейлөө негизи айтылганда гана аныктай алат. Экструдер туташуусу, адатта, бир тарабы таанылган фланец үлгүсүн карманса да, өзүнүн интерфейсинин чиймесин талап кылат.
X
Биз кукилерди сизге жакшыраак серептөө тажрыйбасын сунуштоо, сайт трафигин талдоо жана мазмунду жекелештирүү үчүн колдонобуз. Бул сайтты колдонуу менен сиз кукилерди колдонууга макул болосуз. Купуялык саясаты
Четке кагууКабыл алуу