WPC калыпын продукттун сүрөтүнөн жана сырткы өлчөмдөрүнөн тандоо мүмкүн эмес. Аспаптар жыгач-пластикалык формулага, профилдик бөлүмгө, чыгарууга, экструдердик разрядга, калибрлөө ыкмасына, муздатуу линиясына жана даяр тактай же профиль үчүн колдонулган иштөө сыноолоруна дал келиши керек.


Тез жооп
Сатып алуу үчүн аWPC экструзия көк, Толеранттуулук менен акыркы кесилишин жөнөтүү, толук полимер жана жыгач-толтургуч формула, материалды даярдоо ыкмасы, максаттуу чыгаруу жана линия ылдамдыгы, extruder Interface, ылдый муздатуу макети жана даяр продукт кабыл алуу планы. Көрүнгөн беттерди, сын дубалдарды, ички кабыргаларды, көңдөйлөрдү, радиустарды жана чиймедеги ар кандай рельефтик же жылмалоочу жерлерди белгилеңиз.
Жалгыз кургак өлчөмдүү отчеттон куралды кабыл албаңыз. Макулдашылган формуланы болжолдонгон сызык аркылуу өткөрүңүз, профилди муздатыңыз, андан кийин өлчөмдөрдү, дубалдын жана кабыргалардын калыңдыгын, түздүгүн, бурмалоону, беттин абалын жана узундукка массасын өлчөңүз. Продукттун натыйжалуулугун текшерүү даяр продукцияны өндүрүүчүнүн жоопкерчилигинде кала берет.
Болоттун изоляцияланган блогун эмес, калыптандыруу системасын сатып алыңыз
WPC эритмеси экструдерден чыгып кеткенде экструзия калыпы ысык профилди түзөт. Бул профиль дагы эле жумшак жана формасын өзгөртүүгө жөндөмдүү. Калибраторлор, муздатуу бөлүмдөрү, таяныч, ташыгыч жана кесүүчү жабдуулар, андан кийин аны кармап, турукташтырат. Ордукта туура көрүнгөн калып, ылдыйкы бөлүктөрү ага дал келбесе, туруксуз профилди жаратышы мүмкүн.
Нанхайянын WPC калыптарынын ассортименти катууланган жана жылмаланган беттери бар болот корпустарын колдонот. Калыптар CNC иштетилген жана жылуулук менен иштетилген жана кошумча муздатуу каналдары бар. Продукциянын чөйрөсү барактарды, такталарды жана профилдерди, анын ичинде палубаларды, тосмолорду, панелдерди жана жыгач толтургучтары бар PE же PPден жасалган сырткы эмеректердин компоненттерин камтыйт.
| Сатып алуу буюм | Анын иши | Цитатада эмне көрсөтүлүшү керек |
|---|---|---|
| Адаптер жана кириш | Экструдердин разрядын профилдик агымдын жолуна туташтырат | Фланец, болт үлгүсү, регистр, пломба, эритме кириши, борбордун бийиктиги, жылыткыч жана сенсор деталдары |
| Экструзия өлөт | Эрикти таратып, ысык профиль бөлүмүн түзөт | Корпус жана кыстаруу чиймелери, материал, тазалоо, жылытуу зоналары, агым-беттик бүтүрүү жана жөнгө салуу пункттары |
| Калибратор же өлчөөчү шайман | Эрте муздатуу учурунда критикалык беттерди жана өлчөмдөрдү колдойт | Бөлүмдөрдүн саны, байланыш беттери, вакуумдук же суу байланыштары, жөндөө жана монтаждоо |
| Муздатуу инструменттери | Профиль колдоого алынганда жылуулукту жок кылат | Муздатуу каналдары, сууга болгон талаптар, резервуардын же пластинанын схемасы жана туташуунун өлчөмдөрү |
| Бөлүктөрүн өзгөртүү | Продукциянын пландалган варианттарына уруксат берет же күнүмдүк кийүүчү нерселерди алмаштырат | Чийүү сандары, шайкештик матрицасы, запастык сан жана өзгөртүү процедурасы |
| Колдоо жана колдоо | Аспапты жайгаштырат жана экструдер байланышын коргойт | Бөлүк салмактары, көтөрүү пункттары, стенд, рельстер, борборду жөнгө салуу жана сактоочу шаймандар |
| Документация | Өндүрүү, орнотуу, иштетүү жана келечекте алмаштырууну көзөмөлдөйт | Бекитилген чиймелер, материалдардын эсеби, текшерүү жазуулары, колдонмо жана запастык бөлүктөр тизмеси |
Биздин фабрика көрүнүшү:Бааны салыштыруу үчүн "WPC калыпынын бир топтому" деген сөз айкашы өтө бүдөмүк. Бир жеткирүүчү ысытылган калыптын корпусун гана келтире алат. Дагы бир адаптер, бир нече калибраторлор, муздаткыч плиталар, таянычтар, запастык жылыткычтар жана ишке киргизүү боюнча көрсөтмөлөр камтышы мүмкүн. Сатып алуучудан жалпы сумманы салыштыруудан мурун саптын көлөмүн салыштырууну суранабыз.



Профильдин акыркы чиймеси баштапкы чекит болуп саналат
Каталог сүрөтү продукттун үй-бүлөсүн көрсөтөт, бирок ал инструменттерди башкарган маалыматты жашырат. Бизге өлчөмдөрү жана толеранттуулуктары менен бөлүмдүн көрүнүшү керек. Чийме ошондой эле клиптер, бекиткичтер, рамкалар же башка профилдер менен айкалышкан беттерди да аныкташы керек, анткени бул өзгөчөлүктөр көбүнчө декоративдик бетке караганда катуураак башкарууга татыктуу.
Көңдөй профиль үчүн ар бир дубалдын жана веб өлчөмүн бериңиз. Көркөм үлгү катары ички көңдөйлөрдү калтырбаңыз. Алардын геометриясы материалды бөлүштүрүүгө, муздатууга, катуулугуна, профилдин салмагына жана бөлүктүн ташып келүү учурунда өзүн кандай алып жүрүшүнө таасир этет.
- Жалпы туурасы, бийиктиги жана профилдин багыты
- Ар бир сырткы бетинде дубалдын калыңдыгы
- Ички желе калыңдыгы жана абалы
- Көңдөйдүн көлөмү, саны жана геометриясы
- Бурч жана ички радиустар
- Grooves, тилдер, клиптер жана бекиткич зоналар
- Критикалык сабырдуулуктар жана текшерүү маалыматтары
- Уруксат берилген жаа, бурмалоо жана түз
- Узундук бирдигине максаттуу масса
- Көрүнүүчү жүздөр жана беттик кемчиликтин чеги
- Рельефтер, жылмалоо же щетка менен тазалоо
- Кесүү узундугу жана ылдый кесүү ыкмасы
- Катуу, көңдөй, капкак же биргелешкен экструдиялык конструкция
- Бекитилген негизги үлгү жана кайра кароо датасы
Калыптын ачылышын муздак даяр профилдин көчүрмөсү катары иштетпеңиз.Ысык WPC бөлүмү өлүү шишиги, тартуу, калибрлөө жана муздатуу аркылуу өзгөрүшү мүмкүн. Инструменттердин компенсациясы иш жүзүндөгү формуланын, өндүрүштүн жана ылдыйкы системанын тегерегинде иштелип чыгышы керек.
Биздин фабрика көрүнүшү:таза 3D рендеринг сатуу үчүн пайдалуу, бирок бул начар өндүрүштүк документ. Кайсы беттер башка бөлүк менен чогулуп турганын, кайсы дубал күчтү көзөмөлдөй турганын, кардар кайсы бетти көрө турганын жана завод вариацияны кабыл ала турган жерди сурайбыз. Бул приоритеттик карта ар бир сапка бирдей катуу сабырдуулукту коюудан пайдалуураак.


WPC бир чийки зат эмес, формулалардын үй-бүлөсү
Аспап жасоочуга WPC тамгаларына караганда көбүрөөк керек. Полимер PE, PP же PVC болушу мүмкүн. Жыгач компоненти түрлөрү, бөлүкчөлөрүнүн формасы, өлчөмү бөлүштүрүлүшү жана нымдуулук абалы боюнча айырмаланышы мүмкүн. Формулалар ошондой эле минералдык толтургучту, майлоочу майды, бириктирүүчү агентти, пигментти, стабилизаторду, көбүктөнгөн агентти же кайра иштетилген материалды камтышы мүмкүн.
Нанхайиянын WPC көк бетинде жыгач толтургуч менен PE жана PP максаттуу материалдар катары аныкталат. Анын продуктусу жана колдонуу диапазону ошондой эле ПВХ көбүк тактасын жана адистештирилген PE жыгач-пластикалык иштетүүнү камтыйт. Көк ага кире турган материал үчүн иштелип чыккандыктан, өндүрүштүн так формуласын бериңиз.
| Формула киргизүү | Эмне үчүн инструмент берүүчүгө керек | Эмне жөнөтүү керек |
|---|---|---|
| Матрицалык полимер | Эрүү жүрүм-турумун, температуранын терезесин, сууну түшүрүү жана муздатуу реакциясын өзгөртөт | Так чайыр класс, жеткирүүчү маалымат баракчасы жана пайыз |
| Жыгач компоненти | Тоюттун жүрүм-турумуна, агымга каршылыкка, нымдуулукка жана жер бетинин көрүнүшүнө таасир этет | Жыгачтын түрү, ун же була, бөлүкчөлөрдүн диапазону, массасынын тыгыздыгы, нымдуулук абалы жана пайызы |
| Минералдык толтургуч | Илешкектүүлүгүн, салмагын, эскиришин жана бетин өзгөртөт | Материалдын аталышы, бөлүкчөлөрдүн маалыматтары, дарылоо жана пайызы |
| Майлоочу жана кайра иштетүүчү жардам | Өлүп чыгарууга, басымга, жер үстүндөгү жана ылдыйкы агымга таасир этет | Продукциянын аталышы, кошуу ылдамдыгы жана аралаштыруу ырааттуулугу |
| Кошуучу агент жана стабилизатор | Курамы жана акыркы продуктунун иштешин өзгөртөт | Баа жана пайыз, плюс бардык иштетүү чектөөлөрү |
| Пигмент же капкак катмары | Көрүнүүчү бетке, жылуулук реакциясына жана экструзия схемасына таасир этет | Түс системасы, катмардын калыңдыгы максаттуу, ко-экструдер абалы жана агымынын катышы |
| Кайра иштетилген мазмун | Илешкектүүлүк, булгануу жана нымдуулуктун өзгөрүшүн кошо алат | Булак, даярдоо, максималдуу пайыздык жана лоттун вариациясы |
| Көбүктү чыгаруу системасы | Өзгөртөт тыгыздык өнүктүрүү, басым жана өлчөмдүү калыбына келтирүү | Толук формула, максаттуу тыгыздык жана иштетүү терезеси |
АКШнын Айыл чарба департаментинин токой продуктулары лабораториясы WPC нымдуулугун иштетүүдөн мурун, өзүнчө аралаштыруу баскычында же линиядагы экструзия процессинде алып салса болорун түшүндүрөт. Анын техникалык бөлүмүндө ошондой эле WPC өндүрүүчүлөрү жабдыктын ар кандай жолдорун, анын ичинде бир винт аркылуу алдын ала кошулган гранулдарды, бир кадамдуу кош винттүү аралаштыруу жана профилдөө жана тандемдик системаларды колдонушат. Калып анын эритиндиси менен камсыз кылуучу жолго дал келиши керек.
Шилтеме формуласынын эрежеси:бир бекитилген формуланы жана даярдоо ыкмасын инструменттик келишимге киргизиңиз. Келечектеги өзгөрүүлөр болушу мүмкүн, бирок басым, бет, өлчөмдөр же өндүрүш өзгөргөндө командага база керек.
Нымдуулук RFQ өз линиясын татыктуу. Сактоо, кургатуу, аралаштыруу, азыктандыруу же желдетүү учурунда көбүкчөлөр, тешикчелер жана калыптын туруксуз бети башталышы мүмкүн. Жылмаланган агымдын бети кошулмада калган сууну кетире албайт.
Форманы WPC эритмеси өндүрүлгөн жолго дал келтириңиз
Бир винттүү профилатор аркылуу өткөн алдын ала кошулган WPC гранулдары калыпка бир кош винттүү процессте аралашып, калыптанган кургак аралашмадан башкача жетет. Чыгуу ар кандай басымдын туруктуулугуна, температуранын бөлүштүрүлүшүнө жана экрандын чектөөсүнө сезгичтигине ээ болушу мүмкүн. Калып берүүчүдөн профилди гана эмес, экструдер менен адаптерди карап чыгууну сураныңыз.
| Өндүрүш жолу | Типтүү сатып алуу багыты | Көктүн киришинде керектүү маалымат |
|---|---|---|
| Алдын ала кошулган гранулдар жана бир винттүү профилдөө | Туруктуу жеткирүү, эрүү, басым түзүү жана профилди түзүү | Пеллет классы, нымдуулук, бурама диаметри, чыгаруу, эритме температурасы, басым диапазону жана чыпкалоо |
| Бир этаптуу кош винттик кошулма жана профилдөө | Бир үзгүлтүксүз жол менен азыктандыруу, аралаштыруу, нымдуулукту кетирүү жана калыптандыруу | Толук формула, фидер планы, желдетүү, бурама конфигурациясы, разряд басымы, температура жана ылдамдыктын өзгөрүшү |
| Тандемдик экструзия | Кошуу же кургатуу милдетин акыркы басымдан жана профилдөө милдетинен бөлүңүз | Өткөрмө ыкмасы, экинчи-экструдер маалыматтар, эритинди абалы, башкаруу логикасы жана капа мамиле |
| Ко-экструдланган капкак же функционалдык катмар | Профилдин айланасында катмардын туруктуу бөлүштүрүлүшү жана адгезиясы | Негизги жана капкак формулалары, агымдын катышы, кириш багыты, жеке басымдар жана катмардын калыңдыгын кабыл алуу |
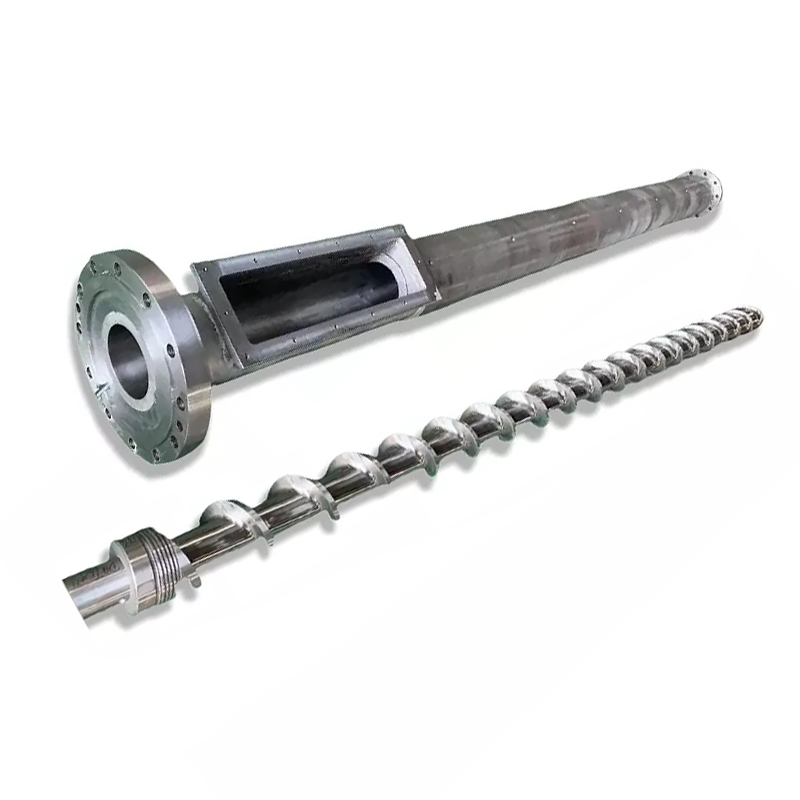
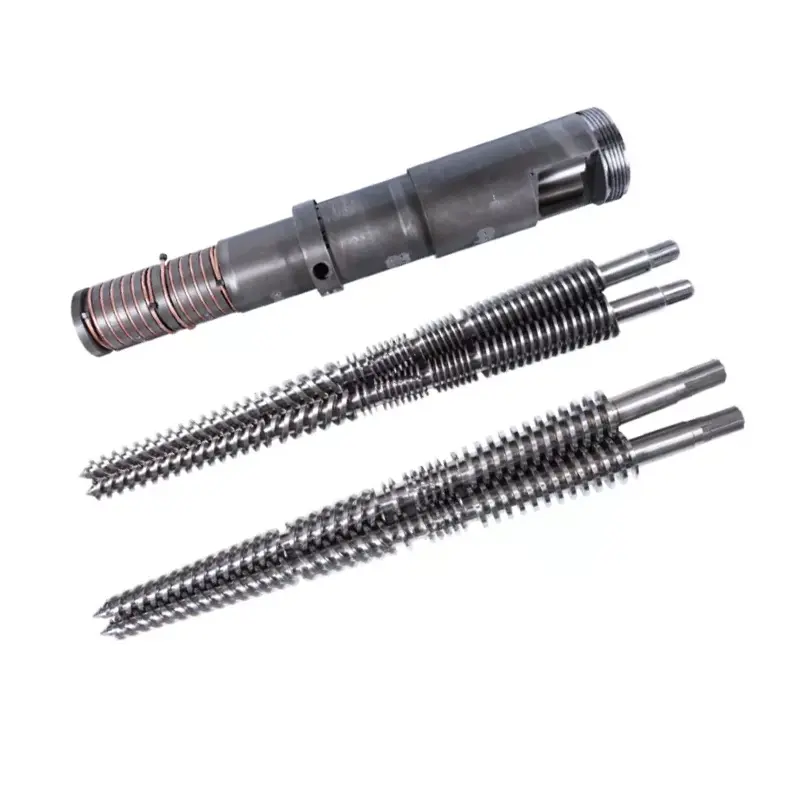
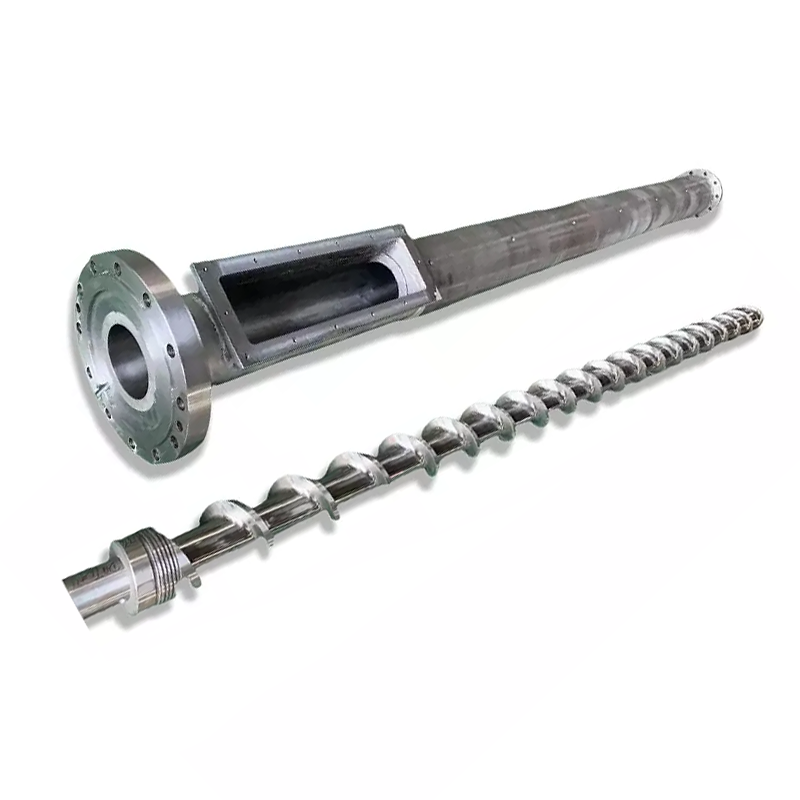
Нанхайя буюмдарыжалгыз бурамалар, параллелдүү кош бурама, конус түрүндөгү кош винттүү бочкаларжанапластикалык экструдер машиналар. Процесс иши боюнча пластмассалоо бөлүмүн тандаңыз. Андан кийин калыпты эритме абалынын айланасында долбоорлоо, ал бөлүм сактай алат.
Абразивдүү жыгач жана минералдар менен толтурулган формулалар үчүн, көгөргөн чектөөлөрдү жогорулатуудан мурун бурама жана баррель кийүү пакетин карап чыгыңыз. Нанхайянын учурдагы жол көрсөткүчү,WPC Extrusion үчүн Screw Barrel: Жыгач-пластикалык кийимди кантип токтотуу керек, желдетүү, температура жана беттик тандоону камтыйт, бул макалада профилдик инструменттердин чечимдерин кайталабастан.
Биздин фабрика көрүнүшү:жаңы көк басымды жогорулатканда, өлүп көбүнчө дароо айыпталат. Кээде чектөө туура эмес болот. Кээде бурама талап кылынган чен боюнча бирдиктүү, толук даярдалган эритинди бере албайт. Биз өзгөртүүлөр алдында жана кийин басымды салыштырып, экранды жана материалдык абалын текшерип, кайра агым жолун кесүү алдында чыныгы таза өндүрүшүн ырастоо.

Профиль агымы өлчөмдүн чыгуусуна чогуу келиши керек
WPC профили бир бөлүмдө калың сырткы дубалдарды, ичке ички торлорду, терең оюктарды жана кичинекей бурчтарды камтышы мүмкүн. Ар бир жол агымга башкача туруштук берет. Эгерде эритме бир аймакка өтө тез, экинчисине өтө жай жетсе, профиль тартылышы, буралып, жыртылуусу же бир калыпта эмес тыгыздыкты жана бетти көрсөтө алат.
Инструмент дизайны бөлүмдү тең салмактоо үчүн өтүү формасын жана жергиликтүү агымга каршылыкты колдонот. Максат ар бир ички чекитте бирдей ылдамдык эмес. Максат - бул калибратор ашыкча оңдоосуз колдоого ала турган чыгуудагы туруктуу профиль.
Сырткы дубалдар
Көзгө көрүнгөн жүздөр туруктуу камсыз кылууну жана өлчөмдүн оозунда ылайыктуу бетти талап кылат. Калың бөлүктөр калибраторго көбүрөөк жылуулук алып келет жана ичке функцияларга караганда жай муздай алат.
Ички желелер
Ичке кабыргалар толук эмес толтурууга же жыртылууга дуушар болушат. Алардын азыктандыруу жолдору, түйүндөрү жана ылдый жактагы таянычтары инструменттер жана кабыл алуу чиймелеринде көрүнүп турушу керек.
Каптар жана бурчтар
Кичинекей функциялар жергиликтүү агымды күчөтүп, көйгөйлөрдү чечиши мүмкүн. Функционалдык четтерин белгилеңиз, ошондуктан куралды оңдоо критикалык эмес бетти жакшыртуунун ордуна тууралоону коргойт.



Биздин фабрика көрүнүшү:көктүн оңдоонун өлчөнгөн себеби болушу керек. Биз профилдин оор, ичке, тез, жай же бурмаланган жерин белгилейбиз, андан кийин жооптуу агым аймагын башкарылган кадамдар менен өзгөртөбүз. Профиль "туура эмес көрүнөт" болгондуктан, эринди майдалоо бир кемчиликти башкасына алмаштырып, кийинки топтомго керектүү жазууну алып салышы мүмкүн.
Калибрлөө жана муздатуу муздак профилди аныктайт
Экструзия калыбы ысык бөлүмдү түзөт. Калибратор жылуулук материалдан чыгып жатканда критикалык беттерди орнотуп, колдойт. Муздатуу плиталар, резервуарлар же спрей секциялары аркылуу уланат, ал эми алып чыгуу профилди башкарылган чыңалуу астында жылдырат. Бул компоненттер борбор линиясын жана ылдамдык шилтемесин бөлүшүшү керек.
Нанхайя WPC калыптарында кошумча муздатуу каналдарын сунуштайт. Ар бир схеманын максатын, кирүү жана чыгаруу көлөмүн, суунун сапатына талаптарды, иштөө температурасын жана жеткиликтүү агымын көрсөтүңүз. Завод ошондой эле шкала же таштандыларды чогултушу мүмкүн болгон тазалоо каналдарына кирүү мүмкүнчүлүгүн пландаштырышы керек.
| Төмөнкү киргизүү | Профильге эффект | Сатып алуучунун маалыматын берүү |
|---|---|---|
| Калибратор менен байланыш жана колдоо | Бөлүм муздаган сайын тандалган сырткы беттерди, оюктарды, четтерди же көңдөйлөрдү кармап турат | Калибратор чийме, узундугу, этап саны, вакуум ыкмасы жана жөнгө салуу диапазону |
| Муздатуу-суу абалы | Жылуулук алып салуу ылдамдыгын жана өлчөмдүү турукташтыруу өзгөрөт | Температура диапазону, агымы, басымы, суунун сапаты жана рециркуляция системасы |
| Калибратордон калибраторго чейинки аралык | Колдоого алынбаган ысык профилдин жүрүм-турумун өлчөмгө чейин өзгөртөт | Сызыктын схемасы, жөндөө диапазону жана ишке киргизүү мүмкүнчүлүгү |
| Ташуу түрү жана тегиздөө | Сызыктын ылдамдыгын орнотот жана профилди бирдей эмес тарта алат | Белдин же тректин схемасы, ылдамдык диапазону, байланыштын узундугу жана борбордун бийиктиги |
| Кесүү жана тизүү | Алгачкы муздатуудан кийин кыймылды ачып же түзө алат | Кесүү узундугу, араа же кескич түрү, колдоо үстөл жана чөмөлө ыкмасы |
Өлчөмдүн чыгышында муздак өлчөмдөрдү убада кылбаңыз.Муздатуудан кийин ар бир өлчөм кайда жана качан ченелерин макулдашыңыз. Үлгүлөрдү бекитүү жана өндүрүштү көзөмөлдөө үчүн бирдей кондициялоо жана өлчөө ыкмасын колдонуңуз.
USDA токой продуктулары лабораториясынын профилдик-экструзия изилдөөсү эритилген WPC өлчөм аркылуу калыптанган процессти, андан кийин өлчөмдү өлчөөчү, суу чачуучу резервуарды жана тарткычты сүрөттөйт. Бул ырааттуулук пайдалуу эскертүү болуп саналат: калыптандыруу натыйжасы бүт линияга таандык, атүгүл форма бир буюм катары сатып алынганда да.
Көктүн курулушун, дарылоону жана текшерүүнү көрсөтүңүз
Нанхайя WPC калыптарын болоттон өндүрөт жана жумушчу аймактар үчүн катууланган жана жылмаланган беттери менен жогорку бекем легирленген болотту сүрөттөйт. Ар бир калып CNC иштетилген, жылуулук менен иштетилген жана жылмаланган. Корутунду келишим продуктунун жалпы атрибуттарын компоненттер деңгээлиндеги талаптарга айландырышы керек.
- Ар бир негизги компонент үчүн материалдык класс
- Жылуулук менен дарылоо жана катуулоо чөйрөсү
- Аяктаган катуулук талабы жана сыноо жери
- Агымдын үстүн бүтүрүү талабы
- Критикалык өлчөмдөр жана толеранттуулуктар
- Регистрлер, дюбельдер жана монтаждык шилтемелер
- Жылыткычтын саны, кубаттуулугу, чыңалуусу жана туташтыргычтары
- Термопардын түрү, жайгашкан жери жана кабелдик маалымат
- Басым жана эрүү температурасы порттору
- Муздатуу каналын тартуу жана басымды сыноо
- Бекитүүчү материал, сорт жана запастык саны
- Алмаштырылган кыстарма жана эскирүүчү бөлүктүн аныктамасы
- Даттан коргоо, таңгактоо жана сактоо ыкмасы
- Материалдык, дарылоо жана өлчөмдүү жазуулар
Бардык жерде мүмкүн болушунча катуу жерди талап кылбаңыз. Калып корпусу, салгычтар, бекиткичтер, адаптер жана таяныч ар кандай жумуштарга ээ. Спецификация беттин абалын, субстраттын бекемдигин, оңдоо ыкмасын жана коррозияга дуушар болушун күтүлгөн жыгач жана минералдык мазмун менен айкалыштырышы керек.


Жабдуучунун квалификациясы Нанхайяны камтышы мүмкүнөндүрүштүк жабдуулар, күбөлүк маалыматжанаорнотуу жана тейлөө колдоо. Каталогдун жалпы билдирүүсүнө таянбастан, керектүү документтерди жана колдоону сатып алуу тартибине киргизиңиз.
Жооптуу аймакты табуу үчүн кемчиликтин үлгүсүн колдонуңуз
WPC профилинин кемчиликтери чийки заттан, аралаштыргычтан, фидерден, винттен жана бочкадан, калыптан, калибратордон, муздатуу бөлүмүндө же ташып кетүүдөн башталышы мүмкүн. Кемчиликтин кесилиште жайгашкан жери жана анын убакыттын өтүшү менен өзгөрүшү пайдалуу маалымат берет. Температураны, ылдамдыкты жана шайманды чогуу өзгөртүүдөн мурун аларды жазыңыз.
| байкалган кемчилик | Көк текшерүү | Башка линияларды текшерүү | Сатып алуу сабагы |
|---|---|---|---|
| Профиль бир кайталануучу багытта ийрилет | Агым балансы, дубалдын компенсациясы, өлчөмдү тегиздөө жана чыгаруу абалы | Калибратордун абалы, муздатуу балансы жана ташып кетүүчү тегиздөө | Толук муздагандан кийин өлчөнгөн кабыл алуу буюмун бурмалаңыз |
| Бир дубалы же кабыргасы ичке | Жергиликтүү чектөө, кыстаруу абалы, депозиттик, эскирүү же бузулган агым бети | Формула ырааттуулугу, нымдуулук, экрандын абалы жана чыгаруу туруктуулугу | Сүрөттөгү ар бир сындуу дубалды жана кабыргаларды белгилеңиз |
| Ички веб үзгүлтүктөр | Веб каналынын жолу, түйүндөрдүн дизайны жана чыгууну колдоо | Нымдуулук, булгануу, эритмелерди даярдоо, ылдамдык жана колдоого алынбаган аралык | Иштетүү сынагына кесилген кесүү текшерүүнү кошуңуз |
| орой же жыртылган бети | Дие-лип бүтүрүү, депозит, температура жана жергиликтүү агым | Формула, майлоочу баланс, нымдуулук, дисперсия жана линия ылдамдыгы | Аты аталган формула боюнча физикалык беттин үлгүсүн бекитиңиз |
| көбүкчөлөр же тешикчелер | Кармап туруу зоналары жана жергиликтүү ысып кетүү | Жыгачтын нымдуулугу, кургатуу, азыктандыруу, желдетүү жана учуучу заттарды жок кылуу | Сыноо планында ным даярдоону жана вентилятордун иштешин жазыңыз |
| Күрөң же кара тактар | Өлүк зоналар, кендер, ашыкча жергиликтүү температура жана тазалоо зыян | Баррел кендери, жылуулук тарыхы, өчүрүү практикасы жана булганган тоют | Документтелген ишке киргизүү, өчүрүү жана тазалоо процедурасын сураңыз |
| Өлчөмдөр чуркоо учурунда өзгөрөт | Жылуулук кыймылы, бош жөнгө салуу, эскирүү жана муздатуу каналынын абалы | Чыгуу, температура, басым, вакуум, суу жана ташуу ылдамдыгы | Убактылуу тандоону бир алгачкы үлгү эмес, туруктуу иштөө аркылуу колдонуңуз |
| Жогорку басым жана аз өндүрүш | Чектелген агым, тосулган жол, жараксыз өтүү же төмөн температура | Screen бөгөттөө, эскирген бурама, тоют чектөө жана материалдык илешкектүүлүк | Басым жайгашкан жерди жана колдонууга жарамдуу операциялык терезени аныктаңыз |
Практикалык диагностикалык ыкма:экструдата жана акыркы профилде үстүн, астын, солду жана оңду белгилеңиз. Ошол эле багытты калибратор аркылуу жазыңыз. Эгерде кемчилик сызык компонентинен кийин айланса же өзгөрсө, анда форманы тууралоо боюнча жалпы көрсөтмөгө караганда тергөө жакшыраак башталгыч чекитке ээ.
Биздин фабрика көрүнүшү:кемчиликти «бети начар» деп гана сыпаттаганда этияттык менен мамиле кылабыз. Биз анын кайда пайда болоорун, үзгүлтүксүзбү, ишке киргизгенден кийин качан башталат, кайсы формула лот иштеп жатканын жана басым менен эмне болгонун сурайбыз. Багыты жана сакталган бөлүмү менен жакын сүрөт көп учурда узак билдирүүгө караганда көбүрөөк убакытты үнөмдөйт.

WPC экструзия көк RFQ текшерүү тизмеси
Толук RFQ цитаталарды салыштырууга болот жана инженердик топко так маалымдама шартын берет. Продукциянын чиймесинде, формулада, сызык схемасында жана кабыл алуу документинде бир оңдоо номерин колдонуңуз.
- Даяр продуктуну аныктоо.Мамлекеттик палуба, тосмолор, эшиктин кашектери, шыптары, панели, жасалгасы же башка профиль. Колдонмону жана кайсы беттер көрүнөөрүн же иштешин түшүндүрүңүз.
- Башкарылган кесилишин тиркөө.Өлчөмдөрдү, дубалдарды, кабыргаларды, көңдөйлөрдү, радиустарды, датумдарды, толеранттуулуктарды, түздүктү, бурмалоону жана узундукка максаттуу массаны камтыңыз.
- Толук формуланы бериңиз.Полимердин классын, жыгачтын түрүн жана мазмунун, минералдык толтургучту, майлоочу материалды, бириктирүүчү агентти, стабилизаторду, пигментти, кайра иштетилген мазмунду жана ар кандай көбүктөнгөн же капкак катмар тутумун тизмектеңиз.
- Материалды даярдоону сүрөттөп бер.Кургатуу, аралаштыруу, аралаштыруу, гранулдаштыруу, сактоо, массасынын тыгыздыгы жана нымдуулукту көзөмөлдөө маалыматын бериңиз.
- Экструзия жолун аныктаңыз.Мамлекеттик жалгыз бурама, параллелдүү эгиз, конус эгиз же тандем; буроонун диаметри; чыгаруу; линия ылдамдыгы; чыпкалоо; нормалдуу басым; жана температура терезеси.
- Механикалык интерфейсти башкаруу.Фланецти, регистрди, болттун тегерекчесин, эриткичти, герметикалык бетти, борбордун бийиктигин, таянычты, көтөрүүчүнү жана мейкиндик конвертин бекитиңиз.
- электр жана коммуналдык маалыматтарды тизмеси.Чыңалууну, жыштыкты, жылыткычты башкарууну, термопардын түрүн, кабелдин стандартын, муздаткыч суунун температурасын, агымын, басымын жана сапатын бериңиз.
- Төмөнкү агымдын схемасын көрсөтүңүз.Калибратордун бөлүмдөрүн, вакуумдук же суу туташтыргычтарын, муздатуу резервуарларын, колдоо үстөлдөрүн, ташуу, рельефтик бирдиги, кескич жана жеткиликтүү тууралоону камтыңыз.
- Беттик ишти аныктоо.Продукт сызыктан жылмакайбы, рельефтүүбү, жылмакайбы же щеткалуубу жана экинчи процесс канча материалды алып салгандыгын айтыңыз.
- Ар бир берилген компонентти тизмектеп алыңыз.Өзүнчө адаптер, корпус, салгычтар, калибраторлор, муздаткыч плиталар, жылыткычтар, сенсорлор, пломбалар, бекиткичтер, стенддер, шаймандар жана запастык бөлүктөр.
- Техникалык файлды сураңыз.Чиймелерди, материалдардын эсебин, материалдык жана тазалоо жазууларын, текшерүү отчетун, электрдик тизмени, муздатуу диаграммасын, окуу куралын жана запастык бөлүктөрдүн тизмесин кошуңуз.
- Кабыл алуу тестин жазыңыз.Формула, профиль, чыгаруу, ылдамдык, иштөө узактыгы, процесс жазуулары, үлгү алуу жыштыгы, өлчөмдүү чектер, беттик үлгү жана даяр продукт сыноолорун атаңыз.
Алмаштыруу эскертүүсү:жаңы топтомдун жалгыз аныктамасы катары эскирген калыпты колдонбоңуз. Түпнуска чиймелерди, машина интерфейсинин өлчөөлөрүн, жакшы сакталган профилди жана алмаштыруунун себебин бириктириңиз. Эски агымдын өзгөчөлүктөрүн көчүрүү эски кемчиликти кайра жаратышы мүмкүн.
PVC же WPC тактасынын линиясын карап чыгыңызПВХ тактасы конус түрүндөгү кош винттүү баррельаспаптар пакети менен. Жогорку өндүрүштүк же татаал милдеттер үчүн, салыштыруубирге айлануучу параллелдүү кош винттүү баррельжана кененирээкпараллелдүү кош винт диапазону. Бул шилтемелер жабдууларды тандоону колдойт; акыркы тандоо дагы эле формулага жана процесстин жолуна жараша болот.
Көзөмөлгө алынган өндүрүш менен калыпты кабыл алуу
Компоненттерди текшерүүдөн баштаңыз, андан кийин сызыкта калыптандыруунун натыйжасын далилдеңиз. Макулдашылган WPC формуласы маанилүү, анткени башка полимер, жыгачтын курамы, нымдуулук абалы же майлоочу система басымды, беттик жана өлчөмдүү калыбына келтирүүнү өзгөртө алат.
| Кабыл алуу этабы | Эмнени текшерүү керек | Сактоо үчүн жазыңыз |
|---|---|---|
| Документти карап чыгуу | Чиймедеги оңдоолор, компоненттердин тизмеси, материалдык жана тазалоо көлөмү, жылыткычтар, сенсорлор, муздатуу схемалары, запастык бөлүктөр жана колдонмолор | Кол коюлган документ реестри |
| Стандык текшерүү | Критикалык интерфейстер, регистрлер, тешиктер, салгычтар, герметикалык беттер, бекиткичтер, агым беттери жана монтаждын багыты | Өлчөмдүү жана визуалдык отчет бөлүктүн номерлерине байланган |
| Орнотуу | Борбордун бийиктиги, фланецти тууралоо, колдоо, көтөрүү мүмкүнчүлүгү, жылыткычтын зымдары, сенсорлор, суу туташуусу жана калибраторлорго тегиздөө | Орнотуу текшерүү тизмеси жана сүрөттөр |
| Жылытуу | Аймакты аныктоо, контроллердин жообу, сенсордун окуусу, учурдагы тартуу, агып кетүү жана муздатуу каналынын абалы | Зона картасы жана турукташтырылган окуулар |
| Өндүрүштүн жүрүшү | Бекитилген формула, тоют даярдоо, чыгаруу, линия ылдамдыгы, температуралар, басым, мотор жүгү, муздатуу жана ташуу шарттары | Убакыттын негизинде процесс барагы жана сакталган чийки зат үлгүсү |
| Профилди текшерүү | Сырткы өлчөмдөрү, дубалдын жана кабыргалардын бөлүктөрү, түздүк, бурмалоо, бети, түсү, узундуктагы масса жана жупташуу компоненттери менен туура келет | Өлчөөлөр позицияны жана өндүрүш убактысын кыскартууга байланыштуу |
| Өзгөртүү жана калыбына келтирүү | Макулдашылган тууралоо, кадимки токтотуу жана кайра баштоо, же күнүмдүк өндүрүш үчүн маанилүү болгондо, бир өлчөм же түс өзгөртүү | Оператордун чыгуусу жана калган аракеттердин тизмеси |
Даяр продукт профилдик өлчөмдөрдөн алда канча ашкан тесттерге муктаж болушу мүмкүн.ASTM D7031WPC продуктуларынын механикалык жана физикалык касиеттерин баалоо үчүн колдонмо болуп саналат жана колдонуучулар колдонмого ылайыктуу тесттерди тандоо керек деп айтылат.ASTM D7032-21WPC жана пластмассадан жасалган жыгач палуба тактайлары, тепкичтердин тепкичтери, коргоочулар жана кармагычтар үчүн иштөө рейтингдерин камтыйт.
Табигый була менен бекемделген композиттик палубалар үчүн,ISO 16616:2015сыноо ыкмаларын камсыз кылат, ал эмиISO 19821: 2017даректер аралык рейтинг. Келишимди жазуудан мурун тиешелүү басылманы, улуттук кодду жана продукциянын көлөмүн ырастаңыз. Форма даяр продукциянын талаптарына жооп бербейт.
Биздин фабрика көрүнүшү:мыкты өткөрүп берүү - бул туруктуу процесс терезеси жана байкоого боло турган үлгүлөрдүн жыйындысы. Биз кайсы формула иштегенин, линия канчалык тез жылып кеткенин, басым кайда жайгашканын, муздатуу кантип орнотулганын жана ар бир үлгү качан кесилгенин билгибиз келет. Столдун үстүнө коюлган бир жакшынакай тактай сызык аны кайталай алабы же жокпу, түшүндүрбөйт.

Көп берилүүчү суроолор
WPC экструзия калыпын цитата кылуу үчүн кандай маалымат талап кылынат?
Толеранттуулуктар, толук WPC формуласы, материалды даярдоо ыкмасы, экструдер жана адаптер деталдары, максаттуу чыгаруу жана линия ылдамдыгы, муздатуу жана ташуу схемасы, жер үстүндөгү талаптар, алмаштыруу планы, жеткиликтүү коммуналдык кызматтар жана өлчөнгөн кабыл алуу тести менен акыркы профиль чиймесин жөнөтүңүз. Физикалык продукт үлгүсү пайдалуу, бирок ал көзөмөлдөнгөн чиймени алмаштырбашы керек.
Бир WPC калыпы PE, PP жана PVC негизиндеги жыгач композиттерин иштете алабы?
Ошол эле даяр форма материалдарды алмаштыра албайт. PE, PP жана PVC негизиндеги WPC формулалары агымы, температура терезеси, майлоосу, сууга түшүүсү жана муздатуу реакциясы боюнча айырмаланышы мүмкүн. Бир инструмент корпусу жана өзүнчө кыстармалар иш жүзүндө болобу же атайын шайман коопсузбу деген чечим чыгаруудан мурун так формуланы жана иштетүү жолун карап чыгабыз.
WPC экструзия көк калибраторду камтыйт?
Келтирилген көлөмүн айтыш керек. Экструзия калыбы ысык эритинди калыптандырат, ал эми калибратор, муздаткыч бөлүктөрү жана ташыгыч муздаганда профилди кармап, турукташтырат. Өлчөмдү, адаптерлерди, калибраторлорду, муздаткыч плиталарды, пломбаларды, жылыткычтарды, сенсорлорду жана бөлүктөрдү алмаштырууну аныктаган сап-пункттун инструменттеринин тизмесин сураңыз.
Эмне үчүн WPC профили калыптан кийин ийилет же ийилет?
Бурулуу же жаа тегиз эмес агым агымынан, дубалдын же желелердин теңдешсиз бөлүгүнөн, бирдей эмес муздатуудан, калибратордун тегиздөөсүнөн, туруксуз өндүрүштөн, бир калыпта эмес температурадан же туура эмес таркатуудан келип чыгышы мүмкүн. Бир нече өзгөрмөлөрдү тууралоодон мурун бурмалоонун багытын жана убактысын өлчөңүз. Толук калыптандыруу жана муздатуу системасы текшерилиши керек.
Нанхайя WPC калыптары үчүн кайсы материалды колдонот?
Нанхайянын WPC калыпынын бетинде болоттун тизмеси келтирилип, катууланган жана жылмаланган беттери менен жогорку бекем легирленген болот сүрөттөлөт. Ар бир калып CNC иштетилген жана жылуулук менен иштетилген, кошумча муздатуу каналдары бар. Бекитилген котировкада долбоордун так даражасын, тазалоонун көлөмүн, агымынын үстүнкү катмарын жана текшерүү жазууларын аныктоо керек.
Көңдөй WPC палуба профилин кантип көрсөтүү керек?
Сырткы өлчөмдөрү, дубалдын жана кабыргасынын калыңдыгы, көңдөйдүн геометриясы, радиустары, критикалык толеранттуулуктары, көрүнүүчү беттери, рельефтик же тегиздөө жөлөкпулу, узундукка максаттуу масса жана акыркы продукт сыноо стандарты менен толук кесилишин камсыз кылыңыз. Кайсы өлчөмдөрдүн функционалдык экенин белгилеңиз, ошондуктан инструмент жасоочу тууралоо эң маанилүү кайсы жерде экенин билет.
Көк WPC палуба стандартына ылайык келүүгө кепилдик бере алабы?
Жок. Форма профилдин түзүлүшүн көзөмөлдөйт, бирок акыркы продуктунун иштеши да формулага, кошулмаларга, нымдуулукка, экструзия шарттарына, муздатууга жана өндүрүштүн сапат системасына көз каранды. Өндүрүүчү даяр палубаны тандалган ASTM, ISO же улуттук стандарт сыяктуу тиешелүү талаптарга сынап көрүшү керек.
WPC экструзия калыпын кантип кабыл алуу керек?
Бекитилген чиймелерди, материалдарды, тазалоону, интерфейстерди, жылыткычтарды, сенсорлорду, агымдын беттерин текшериңиз жана адегенде бөлүктөрүн өзгөртүңүз. Андан кийин макулдашылган өндүрүш формуласын аталган профилде, чыгарууда жана линия ылдамдыгында иштетиңиз. Процесстин шарттарын жазыңыз жана муздатылган профилдин өлчөмдөрүн, дубалдын жана кабыргалардын кесилиштерин, түздүгүн, бурулушун, үстүн, узундуктагы массаны жана продукттун спецификациясында талап кылынган бардык сыноолорду өлчөңүз.
Техникалык мазмун Нанхайянын учурдагы WPC калыпынан, бурама баррелинен, жабдуулардан жана тейлөө баракчаларынан даярдалган. Тышкы техникалык колдоо USDA, ASTM жана ISO расмий булактары менен чектелет. Курамдын акыркы өлчөмдөрү, материалдары, дарылоо, линиясынын көлөмү жана кабыл алуу критерийлери бекитилген долбоордук документтер менен көзөмөлдөнөт.