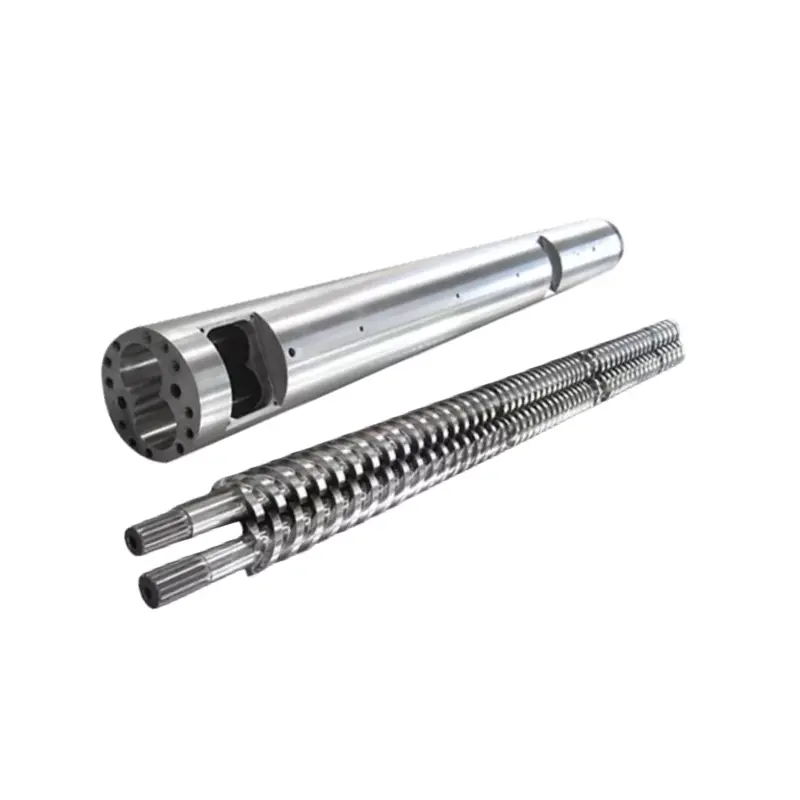
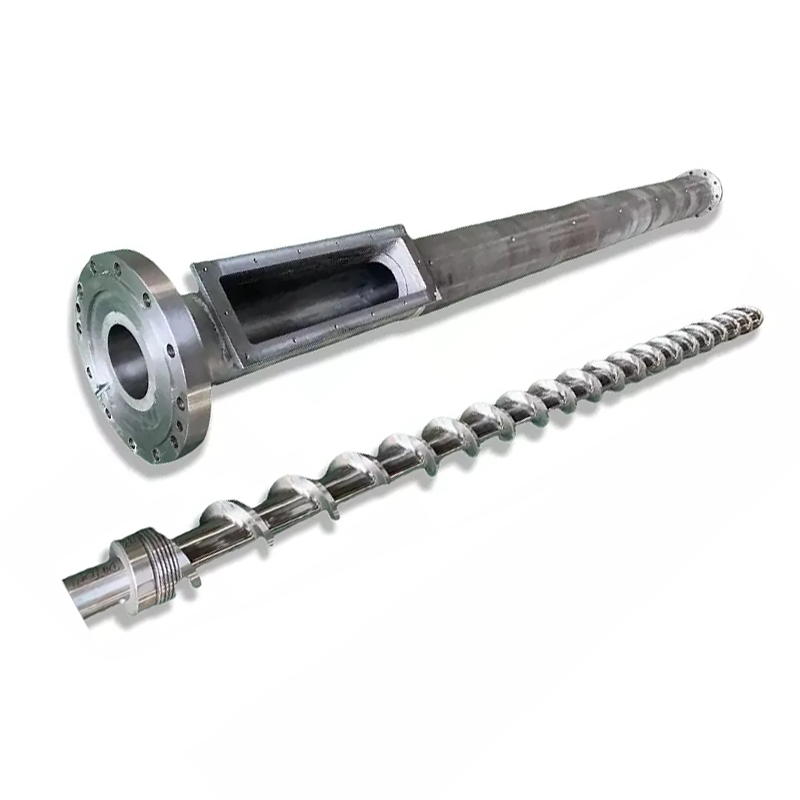
Эгиз бурама топтомунда бирден ашык жумушчу боштук бар. Оңдоо же алмаштыруу чечимин кабыл алуу үчүн, ар бир винтти, ар бир баррель лобун, аралашма байланышты жана машина интерфейстерин бир көзөмөлдөнүүчү шилтеме астында картага түшүрүңүз.
Туура келген система катары параллелдүү кош бурама жана баррлдин эскиришин өлчөңүз. Аталган октук станциялардагы эки буроону, сегиз фигуранын тешиктеринин экөө тең аныкталган багыттар боюнча, бурамалар менен винттердин боштугун, борбордун аралыктарын, фазаларды жана октук туураларды жазыңыз. Картаны бекитилген чийме менен салыштырыңыз. Симптомдор текшерүүгө түрткү болушу мүмкүн, бирок өлчөө бурамалар, баррель же толук комплектти алмаштырууну чечет.

Параллелдүү кош бурама бир универсалдуу боштукка ээ эмес
Кадимки бир бурамада диаметрдик клиренс көбүнчө баррельдин ички диаметри минус буроонун сырткы диаметри катары көрсөтүлөт. Радиалдык клиренс бул айырманын жарымын түзөт. Биздинбир бурама эскирүү өлчөө колдонмосуоктук станциялар жана аныктамалар эмне үчүн дагы эле дал келиши керектигин түшүндүрөт.
Жергиликтүү диаметрдик байланыш = тиешелүү баррлдин өлчөмү минус тиешелүү буроонун тышкы диаметри
Жергиликтүү радиалдык байланыш = 2ге бөлүнгөн жергиликтүү диаметрдик байланыш
Бул арифметика бири-бирине аралашкан кош бурама топтомунун толук геометриясын сүрөттөбөйт.
Параллелдүү кош бурама экинчи буроону, бири-бирине өтүүчү аймакты, борбор аралыкты жана убакыттын бурчтук байланышын кошот. Бочка, адатта, бир тегерек тешик эмес, сегиз сандык профиль болуп саналат. Учуулардын сол жана оң бөлүгүндө жана карама-каршы беттеринде кийүү ар кандай болушу мүмкүн.
Демек, өлчөө файлы жок дегенде беш байланышты бөлүүгө тийиш:
- Ар бир бураманын сырткы профили өзүнүн тиешелүү бочка лобуна.
- Аралашкан аймак аркылуу винт-бурап тазалоо.
- Борбордун алыстыгы жана эки баррель лобунун абалы.
- Айлануу фазасы, кол менен иштөө жана сол же оң буроо иденттүүлүгү.
- Тиешелүү октук боштуктар, түртүү беттери, боштуктар жана акыркы позициялар.
Биздин фабрика көрүнүшү:беттерин атабай туруп, "0,3 мм жол-жоболоштурууну" сураган сатып алуучу бизге аткарылуучу талапты берген эмес. Биз ал сан диаметрдикпи, радиалдыкпы, учуу аралыкпы, капталбы, учу же октук боштондукпу, кайда жана кандай шартта өлчөнгөнүн сурайбыз. Бул жерде болжолдоо металл контакт жаратышы же жаңы топтомду бош калтырышы мүмкүн.


Бурамаларды тартаардан мурун монтаждын идентификациясын сактаңыз
Эгерде сол жана оң бурамалар аралашып кетсе же алып салууда фазалык шилтеме жок болуп кетсе, өлчөө маанисин жоготот. Монтажды бошотордон мурун, дисктин учу менен разряддын учтарын сүрөткө тартыңыз. Айланууну сүрөттөө үчүн колдонулган көрүү багытын белгилеңиз, андан кийин эки бурагычты, валдарды, боштуктарды жана убакыт белгилерин белгилеңиз.
Машина колдонобу же жокпу жазыңызбирге айлануучу бурамаларжекаршы айлануучу бурамалар. Ошондой эле бурамалар бир бөлүктүү же элементтерден чогултулганын жазыңыз. Сырткы өлчөмдөрү окшош эки бурама кол, сплайн, тартип же убакытты бөлүшөт деп ойлобоңуз.
Машина жасоочунун алып салуу нускамаларын колдонуңуз жана ар бир кулпулоо жана убакыт функциясын сактаңыз. Эгерде жупту кайра монтаждоодон кийин бекитилген жол-жобо боюнча айлантуу мүмкүн болбосо, токтотуңуз. Белгисиз тоскоолдуктарды жеңүү үчүн диск моментин колдонуу идентификация катасын зыянга айландырышы мүмкүн.

Эки бурамалар жана эки лоб үчүн бир координаттар системасын түзүңүз
Компоненттерди упай, каптоо жоготуу же чуңкурчалар жок кылбастан тазалаңыз. Бөлүктөр туруктуу текшерүү температурасына жетсин. Белгиленген аягында нөлдүк чекитти орнотуп, бурама жупта жана баррельде кайталана турган октук станцияларды белгилеңиз.
Геометрияны өзгөртүүгө чейин жана кийин станцияларды кошуңуз, тамактандыруу жана желдетүү тешиктерин, аралаштыруучу аймактарды жана басымды куруунун аягында. Ар бир станцияда сол бураманы, оң бурамды, сол бөлүктү жана оң лобду аныктаңыз. Метод уруксат бергенде бир нече бурчтук багыттарды жазыңыз, анткени бир диаметри ovality же бир тараптуу эскирүүнү жашыра алат.
| Талаа | Аны кантип аныктоого болот | Эмнени ачып берет |
|---|---|---|
| Аксиалдык станция | Белгиленген азыктандыруу же чыгаруу датасынан алыстык | Кайсы жерде концентраттарды процесс бөлүгүндө кийишет |
| Screw идентификациясы | Көрүү аягы көрсөтүлгөн сол же оң | Асимметриялык учуу кийим жана жуп бүтүндүгү |
| Бурама профили | Метод жана бурчтук абалы менен OD, тамыр, учу же каптал мааниси | Жумушчу беттердеги металлдын жоголушу |
| Баррель лоб | Сол же оң лоб, багыт жана өлчөө тегиздиги | Кеңейтүү, сүйрү жана жергиликтүү жууп кетүү |
| Аралашма мамиле | Аты аталган беттер, бурчтук абалы, фазалык абалы жана ыкмасы | Ашыкча боштук же механикалык кийлигишүү коркунучу |
| Беттин абалы | Номерленген сүрөт станциянын картасына байланган | Скоринг, чуңкур, каптоо жоготуу, депозиттер жана байланыш белгилери |
| Маалымдама мааниси | Бекитилген чийме, жаңы бөлүктүн отчету же макулдашылган долбоордук база | Геометрия канчалык өзгөрдү |
Coperion жарыялаган баррель диагностикалык ыкмасыанын бочкаларынын таза жана салкын болушун талап кылат, андан кийин кээ бир ZSK жана STS өлчөмдөрүндө тешик өлчөө жана жогорку чечилиштеги видео текшерүүнү колдонот. Сиздин машинаңыз жана текшерүү куралдарыңыз ар кандай болушу мүмкүн, бирок мамиле эмне үчүн өлчөмдүү жана визуалдык далилдер бир отчетко таандык экенин көрсөтүп турат.
Аспаптан жана ыкмадан тышкары ондук бөлүктөрдү кошуу менен резолюцияны ойлоп таппаңыз. Аспапты, калибрлөө статусун, колдоо абалын, текшерүү температурасын жана операторду же текшерүү жазуусун жазыңыз. Чынчыл белгисиздик менен кайталануучу карта түшүнүксүз пункттардан түзүлгөн таасирдүү электрондук жадыбалга караганда пайдалуураак.



Алынган кош бурама топтому карап чыгууга даярбы?Монтаждын чиймесин, сол жана оң аныктоону, станциянын картасын, сүрөттөрдү жана иштөө тарыхын жөнөтүңүз. Биз эмнени сактоо керектигин жана кайсы аймактарды жакыныраак өлчөө керектигин талкуулай алабыз.
Кийүү картасын жөнөтүңүзПараллелдүү кош бурама өнүмдөрдү көрүүИйгиликсиздикти жарыялоо үчүн эмес, текшерүү жерлерин тандоо үчүн линиянын жүрүм-турумун колдонуңуз
Ошол эле бурама ылдамдыгы менен түшүүчү чыгаруу, туруксуз басым, өзгөрүп жаткан жүк, начар дисперсия, эрибеген материал жана продуктунун кайталануучу кемчиликтери текшерүүнү актай алат. Алар ошондой эле тамактандыруу, түзүү, жылыткычтар, сенсорлор, желдетүү, чектелген өлүү же диск көйгөйүнөн келип чыгышы мүмкүн.
Бир эле учурда бир нече орнотууларды өзгөртүүдөн мурун операциялык базаны сактаңыз. Иш жүзүндө берилүүчү ылдамдыкты, бурама ылдамдыгын, жүк же моменттин индикациясын, басымды, зонанын орнотууларын, мүмкүн болгон учурда ченелген эрүү температурасын жана даяр продукцияны текшерүүнү жазыңыз. Ошол эле формуланы жана ылдыйкы орнотууну салыштырыңыз.
Japan Steel Works эскилиги жеткен кош бурама элементтер өткөрүү жөндөмдүүлүгүн жана дисперсияны азайтышы мүмкүн жана бурама валынын же редукторунун олуттуу бузулушуна алып келиши мүмкүн экенин белгилейт. Бул эрте текшерүү үчүн жакшы себеп, бирок симптом дагы эле сиздин машинаңыздагы физикалык абалга байланыштуу болушу керек.
Эгерде фидер калибрлөө же жабылган желдеткичти оңдогондон кийин сызык нормалдуу абалга келсе, диагноз катары эскирүүнү сатпайбыз. жараян туруксуз бойдон калууда жана өлчөө картасы дал келген жергиликтүү жол-жоболоштуруу жогорулатуу көрсөтөт болсо, алмаштыруу иши алда канча күчтүү. Максат - эң чоң комплект үчүн заказ утуп алуу эмес, өндүрүш маселесин чечүү.
| Байкалган үлгү | Соттолгонго чейин процессти текшерүү | Издөө үчүн физикалык далилдер |
|---|---|---|
| Чыгуу өзгөрүүсүз ылдамдыкта түшөт | Тоюттун тактыгы, массасынын тыгыздыгы, рецепт жана өлүү чектөөсү | Жергиликтүү скважинанын кеңейиши, учуунун эскириши жана клиренс өзгөрөт |
| Басым же жүк туруксуз болуп калат | Азыктандыруу, температураны көзөмөлдөө, желдетүү жана төмөнкү агымды чектөө | Бир калыпта эмес сол/оң эскирүү, депозиттер, зыян же байланыш белгилери |
| Дисперсия же эритме сапаты төмөндөйт | Материалдык лот, кошумча дозалоо, аралаштыруу конфигурациясы жана температура тарыхы | Аралаштырууга арналган беттерге же туура эмес орнотулган элементтерге кийиңиз |
| Металлдык ызы-чуу же моменттин кескин көтөрүлүшү | Машинанын жол-жобосу астында токтоп, дискти жана түздөөнү текшериңиз | Жаңы контакт белгилери, ийилген бөлүктөрү, фаза катасы же бөтөн материал |
| Алмаштыргандан кийин тез кайра кийүү | Материалдын булганышы, тегиздөө, чогултуу, иштөө чектери жана беттик тандоо | Кайталанган жер жана зыяндын багыты |
Дал келген отчеттон эмнени алмаштырууну чечиңиз
Эки баррлдин тең бөлүгү тең бекитилген геометриянын чегинде калганда, борбордогу байланыш жакшы жана эскирүү себеби түшүнүктүү болгондо гана бурамалар менен алмаштыруу акылга сыярлык. Бурама түгөй алгылыктуу жана калыбына келтирилген тешик геометриясына шайкеш болуп калганда гана баррель алмаштырууну актоого болот.
Эки тарап тең эскиргенде, шилтеме геометриясы белгисиз болгондо же жаңы компонент бузулган өнөктөшкө каршы иштей турган болсо, дал келген топтомду алмаштырыңыз. Эгерде эскирүү үлгүсү туура эмес тууралануу, фазалоо катасы же бөтөн материалды көрсөтсө, жаңы бөлүктөрдү орнотуудан мурун анын себебин жок кылыңыз.
| Өлчөнгөн абал | Баалоо мүмкүнчүлүгү | Керектүү коргоо |
|---|---|---|
| Бурама жуп эскирген; бекитилген чектерде эки лоб | Бурамаларды оңдоңуз же алмаштырыңыз | Сакталган бочкага каршы кайра курулган же жаңы геометрияны ырастаңыз |
| Баррель лобтары кийилген; бекитилген чектерде бурамалар | Квалификациялуу баррель оңдоо же алмаштыруу | Сакталган бурамалар жана борбордун аралыктары менен шайкештигин текшериңиз |
| Бурама да, баррель да эскирген | Дал келген бурама жана баррель алмаштыруу | Бир көзөмөлдөнүүчү чийме топтомун жана текшерүү планын бекитүү |
| Локалдаштырылган балл же бир тараптуу байланыш | Компонентти тандоодон мурун изилдөө жүргүзүү | Текшерүүнү, подшипниктерди, валдарды, фазаларды жана булганууну текшериңиз |
| Геометрия алгылыктуу, бирок милдети өзгөрдү | Процесс жана геометрияны карап чыгуу | Жаңы материалды, өндүрүштү, машинанын чектерин жана продукцияны кабыл алууну аныктаңыз |
Автоматтык алмаштыруу чеги катары жалпы интернет мультипликаторун колдонбоңуз. Диаметри, бурама түрү, машина дизайны, материалдык жана продукт сабырдуулук баары маанилүү. Түпнуска куруу чийме жана машина жасоочунун тейлөө критерийлери чечимди көзөмөлдөөгө тийиш.
Кеңири симптомдор жана оңдоо тандоолор үчүн, биздин караңызбурамалар баррель кийүү жана алмаштыруу жол. Бул эки спецификалык барак сол/оң, лоб, борбор жана кадимки бир көзөнөктүү текшерүү камтыбаган фазалык маалыматты кошот.
бетин көрсөтүү үчүн эскирүүчү жерди колдонуңуз
Нанхайяныкыпараллелдүү кош бурама буюмдарPVC, PE, PP, резина, пластмасса, аралаштыруу жана грануляциялык колдонмолорду камтыйт. Материалдык милдет ошол диапазондо өзгөрөт. Айнек буласы, минералдык толтургуч, пигмент, кайра иштетилген булгануу жана жегичтүү компоненттер сорт жана жүктөө боюнча көрсөтүлүшү керек.
Биздин бирге айлануучу жана карама-каршы айлануучу продукт беттеринде бирдей негизги маалымдама маанилери келтирилген: 38CrMoAlA, жылуулук менен иштетүү катуулугу HB260дан 320га чейин, HV950 менен 1000ге чейин азоттоо катуулугу, 0,50дөн 0,70 ммге чейин азоттоо тереңдиги жана азоттоо морттугу же андан төмөн. Алар ошондой эле 0,015 мм Ra0,4 жана бурамалар түз тизмеси.
Жеткиликтүү продукт баалуулуктарына ошондой эле калыңдыгы 0,05тен 0,10 ммге чейин HV 950 же андан жогору хром катуулугун жана 2,0-3,0 мм тереңдикте HRC60тан 65ке чейинки биметалдык катуулук кирет. HV жана HRC ар кандай шкалаларды колдонушат, ошондуктан эң чоң басылган сан жакшыраак вариантты аныктай албайт.
| Кийүү картасынан табуу | Жаңы спецификацияда эмнени аныктоо керек | Эмне деп ойлобош керек |
|---|---|---|
| Учуу учтары толтурулган процесс зонасында материалды жоготот | Корголгон учуу жерлери, дарылоо же эритме, катмардын тереңдиги жана акыркы геометриясы | Ар бир зонага бирдей жаңыртуу керек |
| Бир баррель лоб экинчисине караганда көбүрөөк кийет | Лоб картасы, тегиздөө жана борбор текшерүү, андан кийин баррель коргоо | Катуураак материал гана туура эмес тууралоону оңдойт |
| Чуңкур же беттин жоголушу | Материалдык химия, тазалоо тарыхы, жабыркаган аймак жана туура келген бет системасы | Бардык беттик зыян абразивдүү эскирүү болуп саналат |
| Байланыш белгилери бир бетинде кайталанат | Фазалык, түздүк, вал, подшипник жана монтажды карап чыгуу | Бурама профили жалгыз себеп болуп саналат |
| Узак туруктуу тейлөөдөн кийин бирдиктүү кийим | Түпнуска геометрия, өлчөнгөн өзгөртүү жана талап кылынган тейлөө аралыгы | Кайра дизайн автоматтык түрдө талап кылынат |
battenfeld-cincinnati жылына бир жолу же 6000 жумушчу сааттан кийин кийүүнү өлчөөнү сунуштайтбир, конус эгиз, параллелдүү эгиз жана планетардык экструдерлер үчүн анын тейлөө көрсөтмөсүндө. Муну бир жеткирүүчүнүн пландаштыруу маалымдамасы катары караңыз. Катуу толтургучтарды иштеткен же тез эскирүү тенденциясын көрсөткөн линиялар башка интервалды талап кылышы мүмкүн.


Текшерүү файлын даярдалуучу заказга айлантыңыз
Котировка пакетинде машина жасоочу жана үлгү, бекитилген чиймелер, материалдын формуласы, операциялык эсеп жана эскирүү картасы камтылууга тийиш. Сиз ишенимдүү алмаштырууну, оңдоону баалоону же геометрияны өзгөртүүнү каалайсызбы же жокпу, аныктаңыз. Эгерде аткарууну жакшыртуу керек болсо, өлчөнө турган максатты жана машинанын чектөөлөрүн айтыңыз.
Чийүү башкаруусу номиналдык өлчөмү сыяктуу эле маанилүү. Нанхайяныкыөндүрүштүк жабдуулар бет0,02 мм CNC бургулоо жана фрезердик жайгаштыруу тактыгын, 6 метрге чейинки бөлүкчөлөр үчүн CNC токарларын жана тартипсиз учуу жана атайын фланецтер үчүн беш огу иштетүүнү тизмелейт. Бул мүмкүнчүлүктөр дагы эле так чийме жана текшерүү планына муктаж.
Көрсөтүлгөн клиренс эскирген үлгүгө карама-каршы келгенде же сол жана оң маалымат жок болгондо биз чиймени сурайбыз. Бул өндүрүштүк жоопкерчиликтин бир бөлүгү. Кол коюлган чиймени кайра карап чыгуу орнотууда пикир келишпестикти тапканга караганда арзаныраак.


Бааларды сураардан мурун алмаштыруу чөйрөсү керекпи?Адегенде эски бөлүктүн отчетун жана операциялык көйгөйдү жөнөтүңүз. Коммерциялык салыштыруу башталганга чейин биз чийме суроолорун бөлүп, далилдерди кийүүгө жана материалдарды тандоого жардам бере алабыз.
алмаштырууну карап чыгууну сураныңызСурам баракчасын ачыңызАдегенде тууралыгын текшериңиз, андан кийин өндүрүштү текшериңиз
Кирүүчү инспекция монтаждоо алдында бөлүктүн идентификациясын, чиймени кайра карап чыгууну, сол жана оң жагындагы этикеткаларды, материалдык документтерди, көрсөтүлгөн өлчөмдөрдү жана корголгон беттерди ырасташы керек. Ташуу жана текшерүү жазуусун ишканаңызда колдонулган сериялык же жуп идентификациясына байлаңыз.
Экструдер жасоочунун чогултуу, тегиздөө, майлоо, жылытуу жана ишке киргизүү процедураларын аткарыңыз. Жуптун талап кылынган эркин кыймылын бекитилген ыкма менен гана ырастаңыз. Түшүндүрүлбөгөн катуу абалды мажбурлоо үчүн дискти колдонбоңуз.
Макулдашылган материал менен комиссия, тоют уюштуруу жана өлөт. Рекорд чыгаруу, бурама ылдамдыгы, жүк же моменттин көрсөткүчү, басым, температура жүрүм-туруму, желдетүү абалы жана даяр продукциянын сапаты. Кыскача жүк жок айлануу же жеңил чайыр менен эмес, кабыл алуу шарты менен салыштырыңыз.

Нанхайядан эгиз бурама эскирүү файлыңызды карап чыгууну сураныңыз
Машинанын чиймесин, сол жана оң бураманын идентификациясын, айлануу көз карашын, фазалык маалыматты, борбордун аралыкты, эскирүү картасын, материалдын рецептин жана иштөө рекордун жөнөтүңүз. Кайсы симптом текшерүүгө түрткү болгонун жана сиздин артыкчылыгыңыз калыбына келтирүүбү, эскирүү мөөнөтүн узартуубу же жаңы процесспи милдетиңизди айтыңыз.
чиймелер жана өлчөөлөр электрондук почтаWhatsAppта талкуулагылаПараллелдүү кош бурама өнүмдөрдү көрүү
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Продукциялар:Бирге айлануучу параллелдүү кош бурама бочкалар | Карама-каршы айланган параллелдүү кош бурама бочкалар | ПВХ параллелдүү кош бурама баррель | Резина жана пластикалык параллелдүү кош бурама
Электрондук почта:info@nhyscrew.com
Телефон:+86-13505809643| Мобилдик:+86-13587082002
Блок С, №2 Батыш бөлүгү, Синчжоу проспектиси, Динхай району, Чжоушань шаары, Чжэцзян провинциясы, Кытай.
Кызмат маалыматы | Өндүрүштүк жабдуулар | Компаниянын профили | Биз менен байланышыңыз
Көп берилүүчү суроолор
Параллелдүү кош бурама баррель клиренси деген эмне?
Бул бир универсалдуу ажырым эмес, геометриялык мамилелердин жыйындысы. Пайдалуу спецификация ар бир винттин бочка лобуна чейинки боштугун, бурама менен бураманын ортосундагы аралыкты, борбор аралыкты, фазаны жана тиешелүү октук боштукту айырмалайт. Бекитилген машина чийме максаттуу маанилерди жана өлчөө ыкмаларын аныктайт.
Эгиз бурама клиренсин баррель ID минус бурама OD катары эсептей аламбы?
Бул кемитүү эки маани тиешелүү жерлерге жана аныкталган тешик геометриясына тиешелүү болгондо гана жергиликтүү диаметрдик байланышты сүрөттөй алат. Ал бурамалар менен винттердин аралыгын, аралыкты, фазаларды, борбордун аралыкты же тегеректен тышкары сегиз фигураны сүрөттөбөйт. Аны жалгыз эгиз бурама кабыл алуу мааниси катары колдонбоңуз.
Кош бурама менен челектин канча жерин өлчөшүм керек?
Эч кандай универсалдуу эсеп жок. Жеткирүү, эрүү же кысуу, аралаштыруу, желдетүү жана басым түзүүчү аймактарды жабуу үчүн жетиштүү октук станцияларды түзүңүз, андан кийин көрүнгөн зыяндын же геометриянын өзгөрүшүнө станцияларды кошуңуз. Эки бурамаларда жана эки баррель лобтарында бирдей станциянын аталыштарын колдонуңуз.
Параллелдүү кош бурамаларды алуудан мурун эмнени жазуу керек?
Орнотулган сол жана оң позицияларды жазыңыз, айландыруу аталган учу менен каралат, колго, убакыт же фазалык белгилерди, вал байланыштарын, боштуктарды жана октук тартипти жазыңыз. Дискти жана разряддын учтарын сүрөткө тартып, ар бир бөлүгүн белгилөө жана машина жасоочунун алып салуу процедурасын сактоо.
Мен эки бурамдарды гана алмаштырып, эски бочканы сактасам болобу?
Ооба, баррель тешиктери болгондо, борбордун байланышы жана жер бетинин абалы бекитилген чектерде кала берет жана бурама эскиришинин себеби түшүнүлөт. Эгерде бочка чоңойтулган, сүйрү, сызылган же туура эмес туураланган болсо, жаңы бурамалар гана ашыкча же бирдей эмес боштуктарды калтырышы мүмкүн. Чечимди дал келген өлчөө отчетуна негиздеңиз.
Параллелдүү кош бурама баррлдин эскиришин канча жолу өлчөө керек?
Станок жасоочунун тейлөө планынан, материалдын оордугунан, иштөө убактысынан жана линиянын өзүнүн эскирүү тенденциясынан интервалды орнотуңуз. Баттенфельд-Цинциннати өзүнүн кызмат сунушу катары бир жыл же 6000 иштөө саатын жарыялайт, бирок бул универсалдуу алмаштыруу чеги эмес, пландаштыруу маалымдамасы.
Нанхайя ар бир параллелдүү эгиз бурама үчүн бир стандарттуу жумушчу жолду жарыялайбы?
Эч бир жумушчу жол-жоболоштуруу мааниси толук спектрин камтыйт. Nanhaiya материал, жылуулук менен дарылоо, бетинин катуулугу, катмардын тереңдиги, оройлугу жана бурама түздүгү үчүн продукт баалуулуктарын жарыялайт. Функционалдык боштуктар дагы эле белгилүү бир машина жана бурама жуп үчүн бекитилген чиймеде аныкталышы керек.
Алмаштырылган параллелдүү кош бурама баррель цитатасына эмнени жөнөтүшүм керек?
Машина жасоочуга жана моделге, бекитилген чиймелерди, сол жана оң бурамалар идентификациясын, айлануу көз карашын, борбордун аралыкты, туташтыруу жана фланецтин чоо-жайын, материалдык формуланы, чыгаруу жана операциялык жазууну, октук эскирүү картасын, жер үстүндөгү сүрөттөрдү, бузулуу тарыхын жана талап кылынган текшерүү документтерин жөнөтүңүз.
Системаны тандоо жана иштөө принциптери үчүн биз менен улантыңызпараллелдүү кош бурама экструдер жетектөөчүсүже кененирээккош бурама экструдер тандоо боюнча колдонмо.