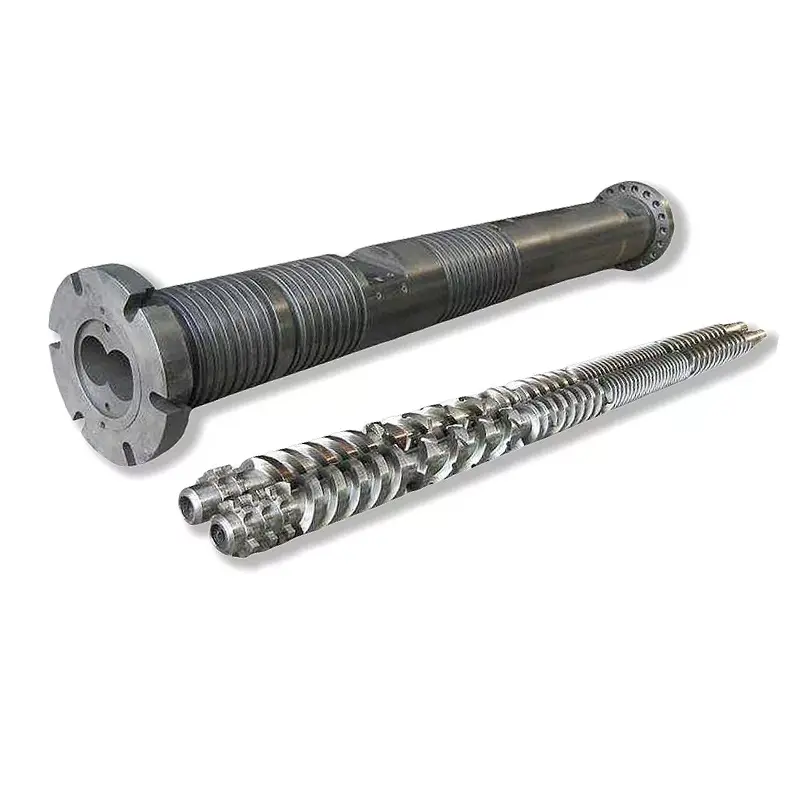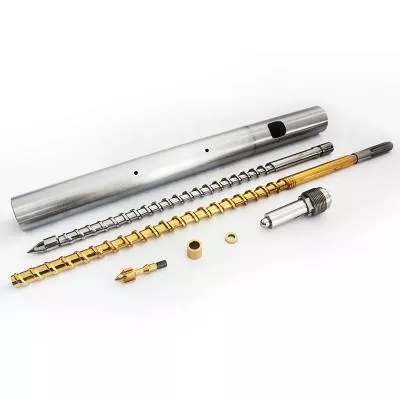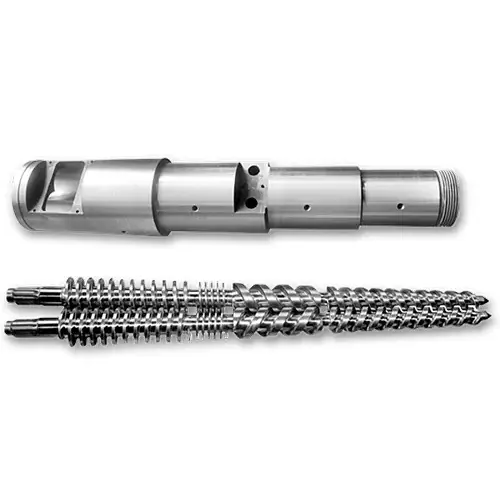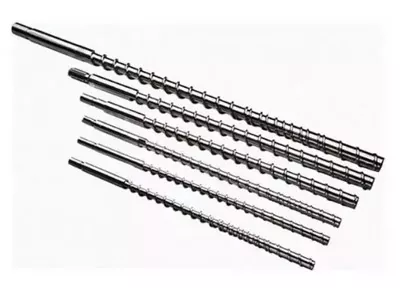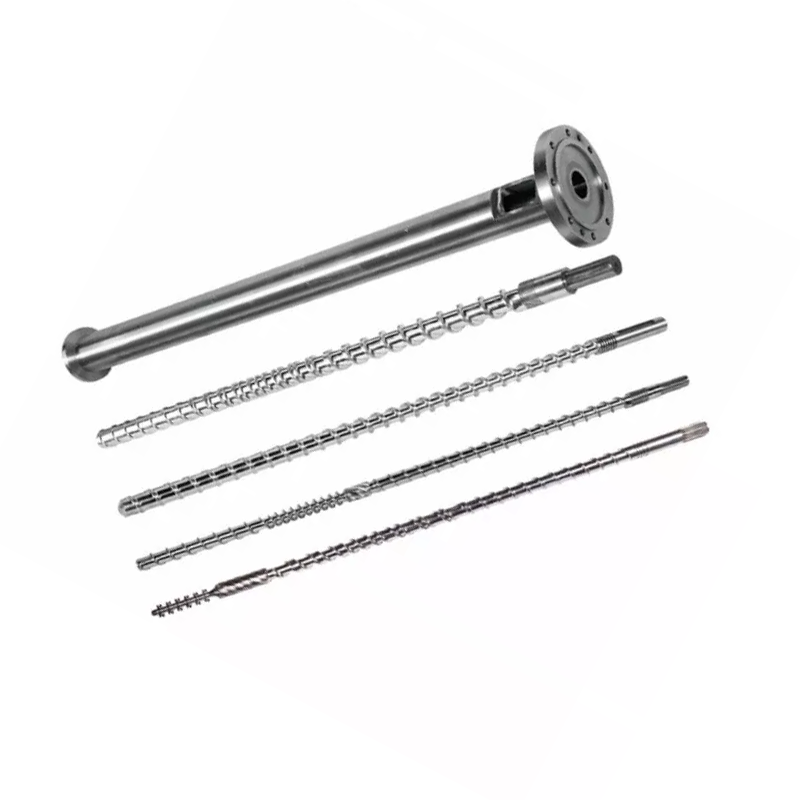
Сиздининжектордук калыптоо бурамасы баррельэритме сапатын, атуу консистенциясын жана цикл убактысын чечет. Төмөндө: чайырыңыз үчүн геометрияны жана беттик тазалоону кантип тандоо керек, комплектти кантип сактоо керек жана машинанын жөндөөлөрү аркылуу кууп чыкпастан, бурамага, бочкага же текшерүү шакекчесине чейин кемчиликти кантип издөө керек. Биздин азоттуу 38CrMoAlA инъекциялык бурамалар 950–1050 ВВда 0,5–0,8 мм азоттуу катмарды алып жүрөт, PE, PP, PS жана ABS костюмдарынан турат жана 30% чейин айнек буласын кармайт. Андан кийин же жегич чайырга 62 HRC чейин катуу эритмеден чачуу керек. Эгерде чыгаруу төмөндөп, циклдер созулса, башка коюлган чекке тийүүдөн мурун, көйгөйлөрдү чечүү таблицасын окуп чыгыңыз.

Injection Molding Screw Barrel деген эмне?
Бурама жана баррель инжектордук формалоочу машинанын пластмассалоочу бөлүгүн түзөт. Алар чогуу бункерден катуу гранулдарды алып, эритип, бир калыптагы эритмеге аралаштырышат, так окту өлчөп, ошол окту калыпка сайышат. Машинаңыз чыгарган ар бир тетик бул жуптан өтөт.
Формалоочулар саптамаларды алмаштырышат, калыптарды тууралашат жана пластмассалоочу блокту караганга чейин бир нече жума бою температураны тууралашат. Бул тартип артка. Бурама же баррель эскиргенде, контроллердогу эч бир коюлган чек процессти кайра алып келбейт.
Пластикизациядагы винттин ролу
Бурама эрүүнүн көбүн жасайт, бирок жылыткыч тилкелери менен эмес. Barrel жылуулук салым кошот, бирок үстөмдүк эрүү механизми болуп саналатжылытуу: бурама полимерди ысык челектин дубалына сүйрөп барат жана сүрүлүү материалдын ичинде жылуулукту жаратат. Мына ошондуктан буроо геометриясы сиздин коюлган чектериңиз кыймылдабаса да эрүү температурасын өзгөртөт.
Бурама да окту эсептейт. Ал пластмассалаштыруу үчүн айланат, эритинди учтун алдына чогулгандыктан кайра тартылат, анан токтойт. Ал артка чегинген аралык сиздин кадр өлчөмүңүз. Учуулардын үстүнөн артка агып кеткен же текшерүү шакегинен өткөн ар кандай эритмелер бул өлчөөнү бузат.
Акыр-аягы, бурама сайылат. Ал айланууну токтотот жана поршень сыяктуу алдыга айдап, эритинди форсунка аркылуу өткөрөт. Бул кош ролу, айлануучу жана кайра, инъекциялык буроону экструзия бурасынан бөлүп турат.
Жылуулук берүү жана кармоодо баррлдин ролу
баррель жылытылган тешиги менен так басым идиш болуп саналат. It contains injection pressure, transfers heat from the bands into the polymer, and provides the hard wall against which the screw shears material against.
Анын тешиги тегерек, түз жана өлчөмдүү тыгыз болушу керек. Тешик ашыкча кийгенде, бурама учуу менен баррель дубалынын ортосундагы боштук өсөт. Андан кийин эритүү алдыга жылуунун ордуна учуулардын үстүнөн артка агып кетет жана пластмассалоо ылдамдыгы төмөндөйт.
Баррлди жылытуу райондоштурулган, адатта тоюттандыруу, кысуу жана өлчөө, ар биринин өзүнүн контроллери жана термопарасы бар. Бир зонада жылып кеткен термопар дисплейде нормалдуу болуп турганда материалды айлар бою бышыра алат.
Бурама жана баррель система катары кантип чогуу иштешет
Эки бөлүк дал келген жуп катары аткарат жана жупту сүрөттөгөн санрадиалдык клиренс: баррлдин тешигинин диаметри менен бурама учуу диаметринин жарымы.
Тазалоо дизайны боюнча кичинекей. Жаңы топтомдун өнөр жай эрежеси бурамдын диаметринин ар бир дюймы үчүн болжол менен 0,001 дюймдук боштук. 60 мм (болжол менен 2,36 дюйм) бурамада, ал ар бир тарапка 0,06 ммге жакын жайгашкан. Сиздин куруу чийме бийлик болуп саналат, жана ал ар дайым сиз каршы текшерип саны болушу керек.
Ошол кичинекей ажырым реалдуу иштейт. Ал полимерди тайгаланып өтпөстөн, бочканын дубалына кыркууга мажбурлайт. Тазалоо эки эсеге көбөйөт жана кыркуу алсыратат, эрүү басаңдайт, өндүрүш төмөндөйт, ал эми машина ага кереги жок болгон жылуулук менен компенсациялоого аракет кылат.
Жалгыз бир бөлүгүн алмаштыруу сейрек эскирген түгөйдү оңдойт. Эскирген бочканын ичиндеги жаңы бурама жоголгон клиренстин жарымын гана калыбына келтирет, ал эми дал келбегендик жаңы бөлүктү керектен тезирээк кийет.
Инъекциялык калыптын бурамасынын анатомиясы
Стандарттык инъекциялык бурагыч үч зонага бөлүнөт, плюс учу монтаждалат. Ар бир зонанын жумушу бар жана ар бири сиз тааный тургандай ийгиликсиз болот.
| Зона | Каналдын тереңдиги | Job | Кандай ийгиликсиздик көрүнөт |
|---|---|---|---|
| Feed | Deep | Топурактарды алып, аларды алдыга жеткириңиз | Көпүрө, ачкачылык, туура эмес тоют, ыраатсыз калыбына келтирүү |
| Кысуу (өтүү) | Тайыз | Полимерди баррлдин дубалына тыгып, эритип алыңыз | Эрибейт, начар аралаштырат, бул зонага биринчи кийет |
| Ченөө | Тайыз | Гомогенизациялоо жана ырааттуу эритинди сордуруу | Октун өзгөрүшү, температуранын кескин көтөрүлүшү |
| Чакыруу жана текшерүү шакеги | — | Инъекция учурунда кайра агымга каршы мөөр | Атуу көлөмү дрейф, кыска кадрлар, жаздык жоготуу |
Feed Zone
Терең каналдар бункердин кекиртегинен гранулдарды кармап, аларды катуу зат катары алдыга жылдырат. Бул зона көп эрибейт. Ал жеткирет.
Тоют көйгөйлөрү эрүү көйгөйлөрү катары маскарад. Эгерде гранулдар кекиртегине көпүрө болуп калса, же тоют бөлүмү өтө ысык болсо жана гранулдар жумшарып, эрте жабышып калса, бурагыч ачка калат. Калыбына келтирүү убактысы өзгөрүп, атуу өлчөмү төмөндөйт. Геометрияны айыптоодон мурун, тамак-аштын муздагандыгын текшериңиз.
Кысуу (өткөөл) зонасы
Бул тилкеде канал тайыздайт. Бул тайыздык полимерди ысык челектин дубалына кысып, эрүү процессин жүргүзгөн жылышты пайда кылат.
Кысуу зонасы - бул концентраттардын кийүүчү жери. Бул жерде басым эң жогору, ал эми абразивдүү толтургучтар бул жерде эң катуу майдаланат. Эскирген бураманы өлчөгөндө, бул жерден биринчи сандарды табасыз.
Өлчөө зонасы
Тайыз, туруктуу тереңдиктеги каналдар эритинди гомогенизациялап, аны туруктуу басымда алдыга айдайт. Бул зонада ок атуу ырааттуулугу аныкталат.
Чечүүчү зонанын эскириши ошол эле белгиленген чектерде эрүү температурасынын жогорулашы жана эрүү температурасынын жогорулашы катары көрүнөт. Бурама бир эле материалды жылдыруу үчүн көбүрөөк иштеп жатат.
Бурама учу, текшерүү шакеги жана кайтарылбаган клапан
Текшерүү шакекчеси, кээде кайтарылбаган клапан деп аталат, ага караганда көбүрөөк көңүл бурууга татыктуу. Ал бурамдын учунда отурат жана бир ишти аткарат: инъекция учурунда ал жабылат, ошондуктан эритме буроонун үстүнөн артка эмес, калыпка кирет.
Ал мөөр басууну токтоткондо, сиз кадр өлчөмүндөгү вариацияны, кыска кадрларды жана жоголуп бараткан жаздыкты аласыз. Калыпчылар бир нече жума бою инъекциянын басымын, кармап туруу убактысын жана температураны тууралоо үчүн өткөрүшөт. Анын эч бири иштебейт, анткени эритме эскирген шакектин жанынан артка өтүп кетет.
Үч сигнал атайын текшерүү шакегин көрсөтүп турат. Жаздык туруктуу бойдон эмес, атууга жараша өзгөрөт. Машина нормалдуу калыбына келтирилгенин кабарлап жатканда, атылган салмагы дрейфтер. Жана кайталануучу процесс күтүлбөгөн жерден чайырдын же орнотуунун өзгөрүүсүз туруксуз болуп калат.
Негизги бурама геометриялык параметрлери
Төрт сан инъекциялык буроону сүрөттөйт. Аларды түшүнүңүз, жана жеткирүүчүнүн цитатасы кара куту болуп калат.
L/D катышы: Аныктоо, формула жана чайыр боюнча сунушталган баалуулуктар
L/D катышыбуроонун жумушчу узундугу анын тышкы диаметрине бөлүнгөн. Туурасынан 22 эсе узун бураманын L/D 22:1. Формула жөн эле L менен D менен бөлүнөт жана катышы өлчөмү менен шкалаланат: 22:1де 50 мм буроонун 1100 мм узундугу бар.
L/D бураманын эритүү, аралаштыруу жана гомогендөө үчүн канча орун бар экенин көзөмөлдөйт. Longer көбүрөөк эрүү жөндөмдүүлүгүн жана жакшы аралаштырууну берет. Кыскараак болсо, жылуулукка сезгич чайырларды коргогон азыраак убакыт берет.
Инжектордук бурамалар экструзия бурамаларынан кыскараак иштейт. Бурама үзгүлтүксүз насостун ордуна бирден ок даярдайт жана материал октун ортосунда баррельге отурат. InL / D катышы сайынуу балчыпрактикада, көпчүлүк машиналар 18:1 жана 25:1 ортосунда түшөт, 20:1ден 22:1ге чейин жалпы максаттагы машиналарда таралган.
ПВХ сыяктуу ысыкка сезгич чайырлар кыска аягы жакшы, ошондуктан материал ысыкта аз убакыт өткөрөт. Кылдат эрүүнү талап кылган инженердик пластмассалар узунураак аягы жакшырат. Биздин L / D катышы колдонмосу соода-сатыктарды терең камтыйт.
Кысуу катышы: Бул жылытууга жана эрүү сапатына кандай таасир этет
кысуу катышыберүү зонасында каналдын тереңдигин өлчөө зонасында каналдын тереңдиги менен салыштырат. Берүү каналы өзүнүн өлчөө каналынан үч эсе тереңирээк болгон бурама 3:1 кысуу катышына ээ.
Кысуу коэффициенти бурама материалды канчалык катуу иштетет. Жогорку кысуу көбүрөөк кесүүнү, механикалык жылуулукту жана агрессивдүү эрүүнү билдирет. Төмөнкү кысуу полимерге жумшак мамиле кылат.
Аны чоңураак санга эмес, чайырга дал келтириңиз. Төмөн илешкектүү полиолефиндер таза эрүү үчүн оң жылыш керек. ПВХ, PC жана POM сыяктуу ысыкка сезгич чайырлар PE ийинин куушуруп кеткенде бузулат. Биздин кысуу катышы көрсөтмө диапазондор аркылуу иштейт.
Учуунун тереңдиги, каналдын туурасы жана алардын натыйжага тийгизген таасири
Кысуу катышы - бул катыш, жана бирдей катыштагы эки бурамалар башкача иш кылышы мүмкүн. Абсолюттук тереңдиктер маанилүү.
Терең өлчөө каналы бир революцияда көбүрөөк материалды жылдырып, пластмассалаштыруу ылдамдыгын жогорулатат, бирок ал азыраак аралашып, бир калыпта эритинди берет. Тайыз өлчөө каналы жакшыраак аралашат жана бир бурулушта азыраак өндүрүмдүүлүк менен туруктуу температураны берет.
Учуунун туурасы жана спиралдын бурчу конвейердин эффективдүүлүгүнө жана учуу жеринде материал көрүүчү кыйшоого таасир этет. Бул таблицадан тандоо керек болгон сандар эмес, бурама дизайнерге процессиңизди сүрөттөп берген дизайн деталдары.
Бураманын диаметри жана атуу өлчөмүнүн байланышы
Бурама диаметри машинанын атуу жөндөмдүүлүгүн белгилейт. Чоңураак бурама алдыга жылуунун бир миллиметрине көбүрөөк көлөмдү алмаштырат, ошондуктан ал чоңураак атууну камсыз кылат.
Практикалык эреже - бул катуу чек эмес, сооронуч. Чечкенин сыйымдуулугунун бир аз бөлүгүн колдонгон атуу чуркоо жана материал бочкага өтө узун отуруп, ысыктан өтүп, деградацияга учурайт. Дээрлик толук кубаттуулукта иштетип, ырааттуу таңгактоо үчүн керектүү жаздыктан айрыласыз.
Көпчүлүк калыпчылар бочканын колдонууга жарамдуу диапазонунун ортосунда окту максат кылышат. Эгерде сиздин бөлүкчөңүз ошол тилкеден тышкары отурса, туура оңдоо машинанын кыйыныраак орнотуусу эмес, башка буроонун диаметри.
Бул жерде биздин жарыяланган өлчөм таблицасы, анда биз курган диапазон боюнча атуу кубаттуулугу бурамалар менен баррель өлчөмүн кантип көрсөтөт. Аны машинаңыздын жайгашкан жерин аныктоо үчүн же жеткирүүчү сиз айтып жаткан диаметрди текшерүү үчүн колдонуңуз.
| Атуу (г) | Бурама Ø × узундугу (мм) | Баррель Ø × узундугу (мм) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Андан эки нерсени окуу керек. Физика талап кылгандай, атуу сыйымдуулугу диаметри менен көтөрүлөт. Ал эми бочканын сырткы диаметри аны менен бирге өсөт, ошондуктан чоңураак бурама эч качан бекер жаңыртуу болбойт: бул башка машина өлчөмү классы.
Инжектордук винттердин түрлөрү: Сизге кайсынысы керек?
Беш бурама үй-бүлө дээрлик ар бир инъекцияны камтыйт. Туурасы сиздин чайырыңызга жана сиздин бөлүгүңүздүн талабына жараша болот.
| Бурама түрү | Эмне кылат | үчүн мыкты | Алсыздык |
|---|---|---|---|
| Жалпы максат (GP) | Бир рейс, үч стандарттык зоналар | PE, PP, PS, ABS, көпчүлүк товардык чайырлар | компромисс геометрия; талап кылынган чайырлар менен курешет |
| Барьер | Экинчи учуу эритме бассейнден катуу керебетти бөлүп турат | Жакшыраак эрүү, жогорку өндүрүш, эрибеген сезгич бөлүктөр | Көбүрөөк чыгым; жеңил чайырлар боюнча ашыкча |
| Аралаштыруу / аралаштыруу | Мэддок же пин аралаштыргыч бөлүмдөрдү кошот | Түстүү мастербетч, толтурулган кошулмалар, сызыктарга сезгич бөлүктөрү | Кошумча кыркуу; ысыкка сезгич чайырлар үчүн туура эмес |
| Желдетилген (эки этаптуу) | Декомпрессия зонасы плюс желдеткич порту учуучу заттарды чыгарат | Кургатуу мүмкүн болбогон гигроскопиялык чайырлар | комплекстүү; вентилятор туура келбесе, аккан суу чыгат |
| ПВХ өзгөчө | Төмөн кысуу, жылмаланган беттер, өлүк тактар жок | Катуу жана ийкемдүү PVC | Максаты боюнча курулган; жалпы максаттагы бурама эмес |
Жалпы максаттуу (GP) бурамасы: эң кеңири таралган, эң жакшыбы?
The GP screw is a compromise, and a good one. Ал PE, PP, PS жана ABSди алгылыктуу иштетет, бул көпчүлүк товардык форманы камтыйт. Машина куруучулар аны стандарт катары жөнөтүшөт, анткени бул эң коопсуз демейки, алар сиз эмнени иштетээриңизди билишпейт.
Чайыр талап кылганда компромисс сизди талап кылат. Айнек толтурулган нейлондогу GP бурагы тез эскирет. Катуу PVC боюнча GP бурама материалды начарлатат. Жука дубал бөлүгүнө максималдуу чыгаруу үчүн түртүлгөн GP бурагы эрибегендерди берет. Алардын кайсынысы болбосун процессиңизди сүрөттөгөндө, атайын жасалган бурама бир гана таштанды менен төлөйт.
Тоскоолдук Screw: Жакшыраак эритип бөлүү жана бир тектүүлүк
Тоскоолдук бурама эрүү зонасы аркылуу экинчи учуу кошот. Бул учуу физикалык жактан калган катуу гранулдарды мурунтан пайда болгон эритмелерден бөлүп турат жана катуу заттарды ысык челектин дубалына кысып кармап турат, ал жерде алар эрүүнү улантат.
Тоскоолдуксуз, катуу бөлүкчөлөр эритме бассейндин ичине жашынып, дубалдан изоляцияланган жана эрибегендер катары штуцерге чейин жашай алышат. Бири менен эрүү толугураак жана ырааттуу аяктайт.
Төлөм - эритүүнүн бирдей же андан жогору болушу, бул эритүүлөрдүн азайышы, атуу көзөмөлүнүн катуулугу жана процесстин кеңири терезеси катары көрсөтүлөт. Жука капталган таңгактарды, оптикалык бөлүктөрдү же эрибеген сезгич нерселерди иштеткен калыпчылар атын аташы керек.
Аралаштыруу/кошуу бурамасы: толтурулган жана түстүү Masterbatch материалдары үчүн
Аралаштыруу бурамалары атайын аралаштыргыч бөлүгүн кошот, адатта учу жанында. Мэддок (флюталуу) секциялары эрибеген бөлүкчөлөрдү кесүү жолу менен талкалап, тар боштуктар аркылуу эрийт. Пин аралаштыргычтар агымды бөлүп, кайра бириктирип, түстү жана толтургучту бөлүштүрөт.
Түстүү сызыктар сапат маселеси болгондо, мастер-бетчтин дисперсиясы маанилүү болгондо же толтургуч бөлүштүрүү бөлүктүн иштешине түрткү болгондо колдонуңуз. Соодага кесүү кошулат, бул аралашма бөлүмдөрдү алардын бузулуу чегине жакын болгон ысыкка сезгич чайырлар үчүн туура эмес тандоого айлантат.
Желдетүүчү / Газсыздандыруу Бурама: Гигроскопиялык чайырлар үчүн
Желдетүүчү бурама эки этапта иштейт. Биринчи этап эрийт, андан кийин канал капыстан тереңдеп, бочкага кесилген желдеткич портунда эритме басымын нөлгө жакын түшүрөт. Ал жерде ным жана учуучу заттар көп учурда вакуумда чыгып кетет. Экинчи этап андан кийин инъекция үчүн эритинди репрессиялайт.
Бул кургатуу мүмкүн эмес же ишенимсиз болгон гигроскопиялык чайырлар үчүн иштейт. Ал ошондой эле тобокелдикти камтыйт: эки этап дал келбесе, эритме газдын ордуна желдеткич портунан түртүп чыгат. Желдетүүчү бурамалар менен желдеткич баррель чогуу иштелип чыгышы керек, ошондуктан алар комплект катары көрсөтүлөт жана кокусунан кайра жабдылган эмес.
ПВХ-спецификалык бурамалар дизайны: Эмне үчүн стандарттык буроолор PVC менен иштебей калат
Катуу PVC стандарттык бураманы бир эле учурда эки жол менен жазалайт. Ал кыюу астында бузулуп, суутек хлоридин бөлүп чыгарат, андан кийин ал отурган болотту коррозияга учуратат. Оператор кемчиликти көргөнгө чейин зыян башталат.
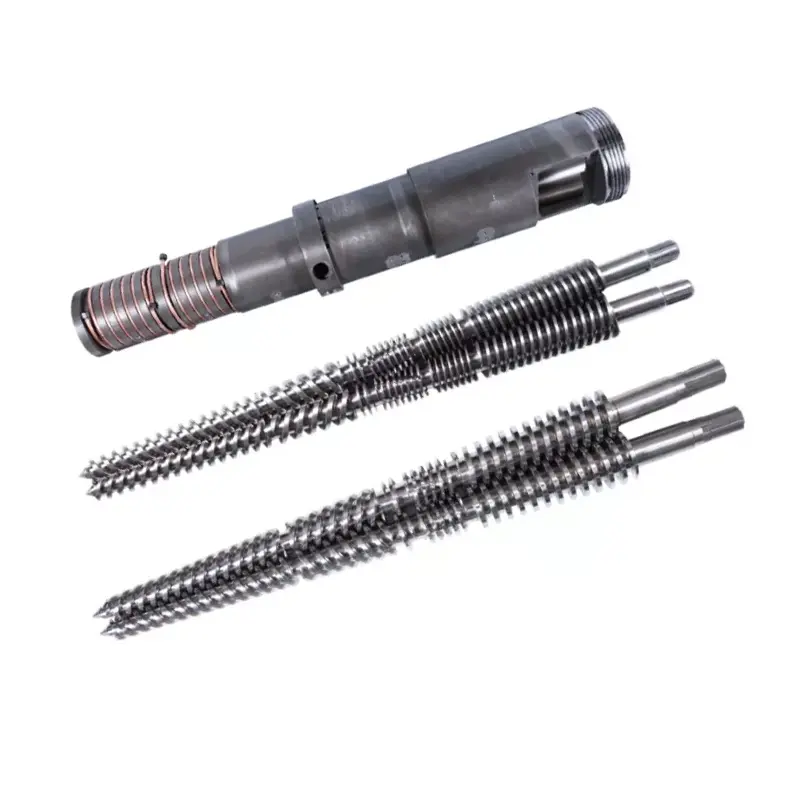
PVC бурама эки коркунучка жооп берет. Төмөн кысуу кыркууну жумшак кылат. Жылмаланган беттер жана өлүк тактары жок геометрия материалдын токтоп калышын жана бышуусун токтотот. топтому дээрлик ар дайым дат каршылык керек, бир гана каршылык кийип эмес, беттик дарылоо. БиздинPVC бурамасы баррель жетектөөчүхимияны камтыйт жана биздинконус сымал эки буратуу бочкаларэкструзия жагында PVC кызмат кылат.
Сиздин чайыр үчүн туура бурагыч баррелди кантип тандоо керек
Чайыр тандоо беттеги бардык башка чечимдерди: геометрия, болот жана бети. Таблицаны окуңуз, андан кийин анын астындагы эскертүүлөрдү окуңуз, анткени ноталарда эскертүүлөр бар.
| чайыр | Типтүү L/D | Типтүү кысуу катышы | Бурама түрү | Атайын эскертүүлөр |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP же тоскоолдук | Кечирүүчү. Таза эрүү үчүн оң кыркуу керек |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Илешкектүүлүгү төмөн, оңой эрийт. HIPS боюнча жумшак аралаштыруу |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP же тоскоолдук | Аморфтук. Жылуулукту карап көрүңүз, сызыктар оңой көрүнөт |
| PC жана инженердик пластмассалар | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Тоскоолдук же GP, аз кыркуу | Жогорку эрүү температурасы, тар терезе. Узун L/D, жумшак кысуу |
| PVC катуу | 18:1 – 20:1 | 1,6:1 – 2,5:1 | ПВХ өзгөчө | Коррозияга туруктуулук милдеттүү эмес. Кыска жашоо убактысы |
| PVC ийкемдүү | 18:1 – 20:1 | 2,0:1 – 2,8:1 | ПВХ өзгөчө | Катуу караганда кечиримдүү, дагы эле жегич |
| PET (алдын ала форма) | 20:1 – 24:1 | Төмөн, так өлчөө | Максатка ылайык курулган PET | Аны кургатып же начарлатыңыз. Төмөн кесүү, минималдуу резиденция, жылмаланган беттер |
| POM (ацеталдык) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, аз кыркуу | Ашыкча ысып кетсе кескин начарлайт. Температураны так көзөмөлдөө |
| Айнек менен толтурулган / абразивдүү | Негизги чайыр үчүн | Негизги чайыр үчүн | Негизги түрү + катуу бети | Геометрия негизги чайырды ээрчийт. Theбетиэмне өзгөрөт: биметаллдыкка өтүү |
Бул таблицаны кантип колдонсо болот:булар спецификациялар эмес, типтүү жарыяланган диапазондор жана баштапкы чекиттер. Сиздин машинаңыз, классыңыз, бөлүктөрүңүз жана өндүрүшүңүз сандарды өзгөртөт. Бурама дизайнери сиздин чыныгы процессиңизге каршы акыркы геометрияны тастыктайт. Эч качан бул сүйлөшүүсүз жалпы таблицадан буйрутма бербеңиз.
PP жана PE: Жарым кристаллдык, орточо кыркуу
Полиолефиндер оңой иш. Алар кыркууга чыдайт, кенен терезеде эрип, GP бурамасын кечирет. Орто жана жогорку кысуу жакшы иштейт, анткени бул төмөн илешкектүү чайырлар жарым эригенден тайып эмес, таза эрүү үчүн оң жылышты талап кылат.
Ичке дубалдарга чыгарууну катуу түртүңүз жана тосмо бурагы ошол эле ылдамдыкта толук эритинди жеткирүү менен өз баасын табат.
ABS жана PS: Аморфтук, Жылуулукту карап көрүңүз
Аморфтук чайырлар курч чекитте эрүү эмес, бир диапазондо жумшарышат. PS аз кысуу менен иштейт, анткени ал оңой эрийт. ABS көбүрөөк камкордукка муктаж: ал бузулганда сызыктарды жана чачыраган жерлерди көрсөтөт, адатта, жылма жылуулук себеп болот.
ABS бөлүктөрүнүн сызыгы жана коюлган чектериңиз туура көрүнсө, кургаткычтан шектенүүдөн мурун кесилгенден шектениңиз. Жылуулукка сезгич аморфтук чайырдагы агрессивдүү кысуу катышы өзүнүн кемчиликтерин жаратат.
PC жана инженердик пластмассалар: Жогорку температура, узунураак L/D
PC, нейлон, PBT жана алардын жакындары эрип, андан жогору деградацияланат. Аларга кылдат эрүү керек, бул L / D узакка созулат, бирок алар ошондой эле чоң бочкада эритинди кармоого каршы болгон жашоо убактысын жазалайт.
Чечим жумшак кысуу жана туура өлчөмдөгү кадр менен L/D узунураак. Компьютерде кадрдын өлчөмүн туура эмес алыңыз жана бурама канчалык жакшы болсо да, ал саргайганга чейин жылуулук аркылуу материалды айлантыңыз.
PVC Катуу жана ийкемдүү: Коррозияга каршылык критикалык
ПВХ жөнүндө жогоруда айтылгандардын баары тандоого тиешелүү. Катуу ПВХ L / D жана кысуу эң төмөн жагында отурат, анткени убакыт жана кесүү экөө тең душман. Беттик тазалоо коррозияга туруштук бериши керек, жөн гана абразияга эмес, жана бул биметаллдык баррлдин ичиндеги эритме тандоону өзгөртөт.
PET жана POM: Төмөн кесүү, так температураны көзөмөлдөө
ПЭТ гигроскопиялык. Эритмедеги суу полимер чынжырларын гидролиздеп, ички илешкектүүлүгүн төмөндөтүп, жалбырактар морт жана тумандуу болуп калат, ал эми машина жакшы иштеп жаткандай көрүнөт. Чайырды туура кургатып, аз кыркыңыз, резиденцияны кыска кармаңыз жана кендер пайда болбошу үчүн жылмаланган беттерди белгилеңиз.
POM кадимки кысууга чыдайт, бирок ысып кеткенде кескин начарлайт жана анын бузулуу продуктулары кооптуу. Температураны көзөмөлдөө жана жашоо убактысынын тартиби акылдуу геометрияга караганда көбүрөөк мааниге ээ.
Айнек менен толтурулган жана абразивдүү материалдар: 30% линия
Бул жерде баракта так эреже болуп саналат, ал сезим эмес, сан болуп саналат.30% га чейин айнек буласы: азоттуу 38CrMoAlA топтому аны иштетет.Биз 950–1050 ВВда 0,5–0,8 мм корпуска азот менен азоттолгон, өчүрүлгөн жана катууланган, андан кийин азоттолгон инъекциялык бурамаларыбызды курабыз жана баалайбыз.
30% дан жогору айнек, же үстүнө минералдык толтургуч жана жалындан сактагыч бар болсо, үстүн өзгөртүү керек.Нитриттелген корпус диффузиялык катмар болуп саналат жана абразивдүү толтургуч аны астындагы болоттон алда канча тез кесип өтөт.
Ошол кезде Абиметалл бурама баррельжаңылоону токтотуп, туура спецификацияга айланат: катуу эритме тешиктин эскирүү аймагынын айланасына толук айлананы чачып, ички катуулукту 62 HRCке чейин жеткирет. Геометрия дагы эле базалык чайырды ээрчийт. Бети гана өзгөрөт. Биздинбиметалл vs nitrided жетекчиликнарк логикасы аркылуу иштейт.
Баррлдин түрлөрү, материалдары жана беттик дарылоо
Бочка кескин түрдө иштен чыкпайт. Ал акырын ачылат жана аны менен бирге сиздин чыгарылышыңызды алат. Материал жана бети канча убакытка созуларын чечет.
Standard Nitrided Steel Barrel: Тиркемелер жана чектөөлөр
Нитриттөө азотту болоттун бетине таратып, катуу корпусту түзөт. Биз 38CrMoAlA инъекциялык бурамаларыбызды 500–560 °C температурада газ-нитридден өткөрөбүз, калыңдыгы 0,5–0,8 мм азоттуу катмарды 950–1050 ВВда түзөбүз. Бул тазаланбаган болоттон 30-40% га эскирүү туруктуулугун жогорулатат.
Негизги болот биринчиден өчүрүлөт жана чыңдалат, бул өз алдынча 50% га жылууга каршылыкты көтөрөт. Бул эки кадам биргелешип, PE жана PP сыяктуу коррозиялык эмес чайырларда болжол менен 10,000–20,000 саат кызмат мөөнөтүн берет.
Анын чеги иштин тереңдиги. Абразия азоттуу катмарды кесип өткөндөн кийин, астындагы жумшак өзөк тез эскирет. Биз айнек буласы менен бекемделген кошулмалар үчүн азоттуу инъекциялык бурамаларыбызды 30%га чейин баалайбыз (мисалы, PA плюс айнек буласы). Андан жогору, же жегич чайырлар боюнча, нитриддик корпус теңдешсиз жана бети өзгөрүшү керек.
Биметаллдык баррель: курулуш, наркы жана качан төлөйт
Биметалл баррель эритме болоттон жасалган корпусту кармап турат жана өзүнчө эскирүү эритмесин тешикке бириктирет. Биздин бочкаларга биз катуу эритмени тешиктин эскирүү аймагынын толук айланасына чачып, ички катуулугун 62 HRCке жеткиребиз.
Бул азоттоодон коргоонун башка түрү. Нитриттелген каптама – миллиметрдин бөлчөктөрү менен өлчөнгөн диффузиялык катмар. Чачылган же эритилген эритмеден жасалган тешик - бул ар кандай металлдын катмары жана абразивдүү толтургуч анын бардыгынан өтүшү керек.
Коркунуч үчүн эритме тандалып алынат. Карбидге бай жана вольфрам-карбид беттери айнек жана минералдык толтургучтардын сүрүлүшүнө туруштук берет. Никельдүү эритмелер ПВХ жана отко чыдамдуу кошулмалардан коррозияга туруштук берет. Туура эмес эритмени тандаңыз жана сиз туура эмес маселени чечкен биметаллдык баррель үчүн төлөдүңүз.
Бул сиздин жемиңиз абразивдүү же коррозияга дуушар болгондо төлөйт. Арифметика жөнөкөй: эгерде биметаллдык топтом сиздин материалыңыздагы нитридтелгенден бир нече эсе узакка созулса, анда сиз кача турган калдыктарды жана токтоп калууларды санаганга чейин, сатып алуу баасынын жогору болушу жылына азыраак чыгымга бөлүнөт.
Сегменттелген жана монолиттүү баррель: ийкемдүүлүк жана тактык
Монолиттүү (бир даана) баррель бир корпустан иштетилет. Ал түздүктү жана концентрдүүлүктү эң жакшы сактайт жана ал инъекциялык калыптоо үчүн норма болуп саналат, мында тактык ырааттуулукка алып келет.
Сегменттелген бочкалар бөлүктөрдөн бири-бирине буралып турат, бул эскирген бөлүгүн бүт баррельди сындырбастан алмаштырууга жана желдеткич портторду ийкемдүү жайгаштырууга мүмкүндүк берет. Соода тегиздөө болуп саналат: ар бир муун туура эмес тууралоо мүмкүнчүлүгү болуп саналат, ал эми инжектордук машиналар комбинацияланган экструдерлерге караганда муну азыраак кечиришет.
Негизги болот жана ага отурган беттик параметрлер
38CrMoAlAбиздин инжектордук бурамаларыбызды иштете турган негизги болот жана бул тармактын демейки себеби болуп саналат. Анын хром-молибден-алюминий химиясы азоттоо үчүн иштелип чыккан: алюминий корпуста катуу, туруктуу нитриддерди түзөт, ал эми өзөгү катуу бойдон калат.
Негизги болот механикалык жүктү көтөрөт. Анын үстүнкү бети эскирүүнү алат жана чыныгы тандоо ошол жерде болот. катары абурама баррель өндүрүүчүсүбиз толук диапазонду камсыз кылабыз жана ар бири ар кандай коркунучка жооп берет:
- Nitriding— 950–1050 ВВда 0,5–0,8 мм катмар. Таза чайырлар, айнек буласы 30%ке чейин.
- Биметаллдык үстүн жабуу— катуу эритме 62 HRC чейин тешиктин эскирүү зонасына кошулган. Абразивдүү жана жегичтик милдет.
- Вольфрам карбидин чачуу— эң оор абразия учурлары үчүн.
- Chrome каптоо- жылмакай, бошотууга ыңгайлуу бет. Катуу сүртүү менен эмес, түстүн өзгөрүшүнө жана жабышып калууга жардам берет.
- Дат баспаган болот— коррозияга туруктуулук же материалдык тазалык эскирүүгө караганда талапты алып келгенде.
Биздин бурамалар баррель материалдары колдонмосу базалык болотторду толугу менен салыштырат.
Беттик дарылоо салыштырылган
| Материал / дарылоо | Катуулугу | Кийүүгө каршылык | Коррозияга каршылык | үчүн мыкты |
|---|---|---|---|---|
| 38CrMoAlA, азоттуу | 950–1050 ВВ, 0,5–0,8 мм катмар | Жакшы | Орто | PE, PP, PS, ABS; айнек буласы 30% чейин. Экономикалык дефолт |
| Биметаллдык үстүн жабуу | 62 HRC чейин бургула | Мыкты | Жакшы | Айнек менен толтурулган 30% жогору, минералдык толтурулган, кайра майдалоо, абразивдүү милдет |
| Вольфрам карбидин чачуу | Абдан жогору | Мыкты | Жакшы | Эң оор абразия учурлары |
| Никель-негиздик эритме бети | Форма боюнча тандалган | Жакшы | Мыкты | ПВХ, фторполимерлер, жалындан сактагычтар |
| Катуу хром каптоо | Катуу, абдан ичке | Орто | Жакшы | Жылмакай чыгаруу, жеңил түс өзгөртүү, жабышка каршы |
| Дат баспаган болот | Класс боюнча | Орто | Мыкты | Коррозияга же тазалыкка негизделген колдонмолор |
Линия эң таза эмес, чындыгында иштей турган эң кир тоют үчүн бетти көрсөтүңүз. Таза корпусту көрсөтүү - жаңы топтомдун эрте өлүп калышынын эң кеңири таралган жолу.
Тейлөө: топтом бере турган ар бир саатты кантип алуу керек
Техникалык тейлөө эскирүүнү артка кайтарбайт. Бул сизди кутулбогон түрдүн үстүнө болтурбоочу эскирүүлөрдү кошууга жол бербейт жана ага реакция кылуунун ордуна алмаштырууну пландаштыруу үчүн маалымат берет.
Күнүмдүк текшерүү текшерүү тизмеси
| Жыштык | Эмне текшерүү керек | Неге |
|---|---|---|
| Ар бир смена | Эрүү температурасына каршы нормалдуу, калыбына келтирүү убактысы, жаздыктын консистенциясы, мотор жүгү | Бул кемчиликтер пайда боло электе жылат |
| Ар бир материал же түс өзгөрөт | толугу менен тазалоо; кара тактар же бузулган материал үчүн тазалоону текшериңиз | Дактар өлүк тактарды же кандайдыр бир жерде бузулууну билдирет |
| Ай сайын | Термопарларды жана жылыткыч тилкелерин текшерүү; тамак-аш муздатуу текшерүү | Дрифттүү сенсор материалды бир нече ай бою байкабай бышырат |
| Бурама чыккан сайын | Белгиленген позицияларда учуу OD жана баррлдин скважинасы ID өлчөө; текшерүү шакекче | Бурама мурунтан эле чыгып калган. Он мүнөт өлчөө акысыз маалымат болуп саналат |
| Жок дегенде жыл сайын (абразивдүү же жегичтик милдет) | Пландаштырылган тартуу: толук эскирүү өлчөө, тегиздөө текшерүү, окууларды журнал | Толтурулган, ПВХ жана кайра майдалоочу топтомдор таза чайырга караганда тезирээк кийилет |
Чайырларды же түстөрдү өзгөртүүдө туура тазалоо процедурасы
Ар бир аялдамадан жана ар бир алмаштыруунун алдында, бош күндөрдү эске албаганда тазалаңыз. Чечкенин ичинде муздаганга калтырылган материал бузулуп, бетине бышырып, кийинчерээк кардардын бөлүгүндө кара тактар болуп кайтып келет.
Түс өзгөртүү үчүн, өчүрүү үчүн жана ысыкка сезгич полимерге өтүүдөн мурун коммерциялык тазалоочу кошулманы колдонуңуз. Virgin PE же PP шайкеш материалдардын ортосундагы күнүмдүк өтүүлөрдү аткарат. PC жана PMMA сыяктуу жогорку температурадагы чайырлар катуураак кармалат жана агрессивдүү тазалоону талап кылат.
Ишке киргизүүдөн мурун эле эмес, өчүрүүдөн мурун тазалаңыз. Муздаткыч баррелге калтырган нерсеңиз кийинки стартапта күрөшкөн көйгөйгө айланат.
Бурама-баррель клирингин кантип өлчөө керек
Бул пикирди чындыкка айландырган өлчөө жана көпчүлүк дүкөндөр аны өткөрүп жиберишет.
- Бураманы тартыңыз жана тазалаңыз.Ысык, жез же жез аспаптар менен. Эч качан болот кыргычтар, буроо көз каранды иштетилген бетти кесип.
- Өлчөө позицияларын белгилеңизжумушчу узундугу боюнча: тоют, өтүү жана минималдуу өлчөө.
- OD учуу өлчөөар бир позицияда тышкы микрометр менен, тегиз эмес эскирүүнү кармап туруу үчүн айлананын бир нече чекиттеринде окууларды алуу.
- Чечүүчү бочканын идентификаторутуура келген позицияларда жана тереңдиктерде тешик өлчөгүч менен.
- Радиалдык клиренсти эсептөө:учуу OD идентификаторунан кемитип, экиге бөлүңүз.
- Курулуш чиймесин салыштырыңызжана датасы жана сааттары менен ар бир окууну киргизиңиз.
Натыйжаны универсалдуу санга каршы эмес, баштапкы клиренске каршы чечмелеңиз. Пайдалуу дүкөн эрежеси: клиренс куруу наркынан болжол менен эки эсеге чейин өскөндө же өндүрүш бир эле буроо ылдамдыгында байкаларлык түрдө төмөндөгөндө, алмаштырууну пландаштырып баштаңыз. Биздин этап-этабы менен өлчөө колдонмосу толук майда-чүйдөсүнө чейин ыкманы камтыйт.
Тазалоо графиги жана тазалоо кошулмаларынын түрлөрү
Комплексти жумушка дал келтириңиз. Механикалык (абразивдүү) тазалагычтар жогорку илешкектүүлүктөгү скраб. Химиялык тазалоо бузулган материалга жана көмүртектерге кол салат. Көбүктү тазалоочу ламинардык агым жетпей калган өлүк тактарга жетүү үчүн кеңейет.
Deep-clean intervals depend on the resin. Жогорку температурадагы полимерлер көмүртекти тезирээк түзүшөт жана бат-баттан терең тазалоону талап кылат. Кандай гана чуркабаңыз, сиз үчүн кара тактарды күтпөстөн, интервалды график боюнча кармаңыз.
Качан оңдоо керек жана качан алмаштыруу керек
Эки баа тегтерин эмес, бир жылдык кызматтын баасын салыштырыңыз. Жарым кымбатка турган, бирок жылдардын үчтөн бир бөлүгүн кайтарып берген кайра куруу - жашырылган кымбат вариант.
Ремонт оң жагына оойтэскирүү өлчөмдүү жана орточо болгондо, негизги металл жакшы, бул биринчи кайра куруу жана геометрия дагы эле чайырыңызга туура келет.
Алмаштыруу оңго ыктайткоррозия тереңдеп кеткенде, бурама мурда кайра курулуп бүткөндө, материалыңыз өзгөрүп, эски геометрия туура келбей калганда, же комплект жалпы өлчөмдө болуп, алмаштыруу баасы оңдоо баасына жакын болгондо.
Биздин оңдоо жана алмаштыруу боюнча колдонмо чечимдин толук таблицасын түзөт.
Запастык бурамалар баррелдерин туура сактоо жана иштетүү
Запастык комплект сизге керектүү учурда түз жана таза болгондо гана пайдалуу. Бурамаларды эч качан учуна таянбай, узундугу боюнча колдоо менен туурасынан сактаңыз. Аларды дат басып, үстүн жаап, спецификациялык баракчаны жана өлчөнгөн катуулуктун көрсөткүчтөрүн бөлүк менен сактаңыз.
Запастык ротация стратегиясыкандайдыр бир тездетүү акысынан кымбатыраак жана дээрлик эч бир камсыздоочу муну сизге айтпайт. Учурдагы топтом ишке ашпай калганга чейин алмаштырууну сатып алыңыз. Жаңы топтомун иштетиңиз, өндүрүш уланып жатканда эскисин кайра курууга жөнөтүңүз жана кайра курулган топтомду текчеде запастык катары сактаңыз.
Эми сизде пландан тышкары токтоп калуу нөлү бар ротация бар жана келечектеги ар бир алмаштыруу ишемби күнү саат 2де эмес, графигиңизде болот. Стратегия жүгүртүү капиталынын бир топтомун турат жана биринчи жолу бузулуу болбогондо аны кайтарып берет.
Бул процесспи же машинабы? Чечим дарбазасы
Бул жерде эч бир атаандаш жазбаган бөлүм бар жана бул колдонмонун калган бөлүгүнө караганда көбүрөөк убакытты үнөмдөйт.
Качан калыптоо кемчилиги пайда болгондо, көпчүлүк командалар машинанын жөндөөлөрүнө кайрылышат. Температура, арткы басым, сайынуу ылдамдыгы, кармоо убактысы. Кээде бул туура. Бирок пластмассалоочу блок эскиргенде, эч кандай орнотуу процессти калыбына келтирбейт жана жумалар эч качан ийгиликке жете албаган издөөгө өтүп кетет.
Башка коюлган чекке тийгенге чейин бул дарбазаны иштетиңиз.
1. Бир нерсе өзгөрдүбү?Жаңы чайыр лот, жаңы боёк, жаңы майдалоо катышы, жаңы калып, кимдир бирөө туураланган жөндөө? Ооба болсо, өзгөртүүнү кууп чык. Бул башкасы далилденмейинче процесс көйгөйү.
2. Мүчүлүштүк күтүлбөгөн жерден пайда болдубу же бир нече жумадан кийин сойлоп кеттиби?Өзгөрүүдө же сынган компонентте күтүлбөгөн жерден упайлар. Акырындык менен кийүү пункттары. Кийүү бир түн ичинде келбейт.
3. Жаздык атуу үчүн ырааттуу окпу?Ыңгайсыз жаздык - чек шакек сүйлөп жатат. Эч нерседен мурун аны текшериңиз.
4. Чыгаруу ошол эле бурамалар ылдамдыгы менен төмөндөп кеттиби же калыбына келтирүү убактысы созулдубу?Экөө тең тазалыкты көрсөтүп турат, бул бурамдын же бочканын эскиришин билдирет. Орнотуулар жоголгон жолду калыбына келтире албайт.
5. Эрүү температурасы өзгөрүлбөгөн белгиленген чектерде көтөрүлүп жатабы?Бурама, адатта, эскирген боштукка каршы катуураак иштегендиктен, кошумча жылуулукту жаратат.
6. Ар бир тазалоодон кийин кара тактар кайтабы?Материал өлүк жерде жатат. Эски топтомдо ал өлүк жер көбүнчө бузулган эритинди камтыган клиренс менен кийилет.
3төн 6га чейинки суроолорго үч же андан көп "ооба" деп жооп берилсе, бул машина пластмассалоочу блоктун эскиргенин билдирет. Түнөөнү токтотуу. Бураманы тартыңыз жана аны өлчөңүз.
Өлчөө бир саатка созулат. Орнотуулар аркылуу механикалык кемчиликти кууп чыгуу бир нече жуманы талап кылат жана ал эч качан бирикпейт, анткени жооп эч качан контроллерде болгон эмес.
Түпкү себептер таблицасы менен Көйгөйлөрдү чечүү боюнча колдонмо
Ар бир кемчилик процесстен же механикалык эскирүүдөн келип чыгышы мүмкүн. Таблицада аттары аталатбурама жана баррельнегизги себеп, анткени бул башкалардын жарымын таштап кетет.
| Көйгөй | Симптом | Бурама / баррлдин түпкү себеби | Түзөтүүчү иш |
|---|---|---|---|
| Кара сызыктар / күйүк издери | бөлүгүндө кара тактар же сызыктар; токтогондон кийин жаман | Деградацияланган материал эскирген боштукта же өлүк жерде; голдуу тешик; бузулган буроо бети | Терең тазалоо. Эгерде тактар кайтып келсе, тартыңыз жана текшериңиз. Упай жана эскирген клиренсин текшериңиз. Эгерде топтомдо материал бар болсо, алмаштырыңыз |
| Шайкеш келбеген кадр өлчөмү / кыска кадрлар | Атылган салмактын дрейфтери; жаздык октон атууга өзгөрөт | Текшерүү шакеги мөөр эмес(эң таралган); эскирген учуу эритиндин артка агып кетишине жол берет; баррлдин чоң көлөмү | Алгач текшерүү шакекчесин текшериңиз. Андан кийин тазалыкты өлчөө. Орнотуулар агып кеткен кайра клапанды оңдобойт |
| Эрүү температурасынын кескин көтөрүлүшү | Иш жүзүндөгү эрүү температурасы белгиленген чектерден жогору; материалдын түсүн өзгөртүү | туура эмес кысуу катышынан ашыкча кесүү; бураманын иштөөсүн күчөтүү эскирген боштук; термопара | Термопарларды текшериңиз. Бурама ылдамдыгын жана арткы басымды текшериңиз. Эгерде геометрия чайыр үчүн туура эмес болсо, бурама оңдоо болуп саналат |
| Жай калыбына келтирүү / узак пластикалаштыруу | калыбына келтирүү убактысы созулат; цикл убактысы өсөт | Насостун эффективдүүлүгүн төмөндөтүүчү эскирген боштук; тоют бөлүмүнүн маселеси; чайыр үчүн туура эмес геометрия | Адегенде тоют-тамак муздатуу жана гранул тоют текшерүү. Андан кийин чийме менен клирингди өлчөңүз |
| Мотор жүктөө / арткы басымдын жогорулашы | Мотор күчөткүчтөрү туруктуу чыгууда көтөрүлөт; момент сигналдары | тешикти бурап сүйрөө (туура эмес тегиздөө, ийилген бурама); ашыкча кыркуу; бузулган материалдык курулуш каршылык | Тегиздөө жана буроо түздүгүн текшерүү. Ийилген бурама тешиктин бир тарабын кийет жана жаңы баррельди да жок кылат |
| Материалдык деградация / түстүн өзгөрүшү | Саргаруу, чачыратуу, морттук, жыт | Жашоо убактысы өтө узун (бочка үчүн өтө кичинекей атып); өтө агрессивдүү кыркуу; материалды кармаган өлүк тактар | Атуу көлөмү менен баррель сыйымдуулугунун катышын текшериңиз. Кыркууну азайтыңыз. Жылуулукка сезгич чайырларда төмөнкү кысуу бурама жалгыз чыныгы оңдоо болушу мүмкүн |
| Жарым-жартылай эрибейт / катуу бөлүкчөлөр | Катуу тактар; линза сыяктуу кемчиликтер; алсыз тактар | Эрүү кубаттуулугу жетишсиз: L/D өтө кыска, кысуу туура эмес, чыгаруу бурамасы эрип кете турган жерден өтүп кетти же эскирген клиренс. | Чыгууну азайтыңыз же тосмо бурамага жаңыртыңыз. Эгерде комплект эскирсе, эч кандай орнотуу эрүүнү калыбына келтирбейт |
| Түстүү сызыктар / начар дисперсия | бирдей эмес түс; masterbatch тарабайт | аралаштыруу бөлүмү жок; эскирген бурама начар аралаштыруу; толтурулган же түстүү кошулма үчүн туура эмес бурама | Аралаштыруу бөлүмүн көрсөтүңүз (Мэддок же пин). Бурама алгач жөн эле эскирбестигин ырастаңыз |
Кара сызыктар же күйүк белгилери
Деградацияланган полимер бир жерге жайгашып, бөлүктөргө бөлүнүп жатат. Классикалык жашынган жерлерге эскилиги жеткен саңылау, сызылган тешик, бузулган текшерүү шакекчеси жана агым токтоп калган өлүк жер.
Алгач терең тазалоо. Эгерде тактар кылдат тазалоодон кийин кайра пайда болсо, анда бул материал жөн эле калдык эмес. Бул сиздин машинаңыздагы так тарабынан тынымсыз өндүрүлүп жатат жана сиз буроону тартып, аны табышыңыз керек.
Шайкеш келбеген кадр өлчөмү же кыска кадрлар
Орнотууга тийүүдөн мурун шакекти текшериңиз. Кайтарып бербеген клапан мөөр басууну токтоткондо, эритмелер инъекция учурунда артка чыгып кетет жана машина өлчөгөн ок калыптын алган ок эмес деп ойлогон.
Берүү - бул жаздык. Ырааттуу процесс туруктуу жаздыкты кармап турат. Качан жаздык тентирип атып атып, эритпеши керек болгон жерге барат.
Эрүү температурасынын кескин көтөрүлүшү же өтө жогору
Белгиленген чектерге ишенбестен, чыныгы эрүүнү зонд менен өлчөңүз. Эгерде иш жүзүндө эритме зоналардан жакшы өтүп кетсе, кошумча жылуулук тилкелерден эмес, кесүүдөн келип чыгат.
Кысуу чайыр үчүн өтө агрессивдүү болгондо, винттин ылдамдыгы өтө жогору болгондо, арткы басым ашыкча болгондо жана эскирген бурама бир эле материалды жылдыруу үчүн көбүрөөк иштеши керек болгондо, жылыш көтөрүлөт.
Бураманы жай калыбына келтирүү / Узак пластификациялоо убактысы
Бункерден баштаңыз. Көпүрөлөктүү гранулдар, ашыкча ысып кеткен тоюттун кекиртеги жана жетишсиз муздатуу бураманы ачка калтырат жана алардын бири да бурамдын кемчилиги эмес.
Эгерде тоют дени сак болсо жана калыбына келтирүү дагы эле жай жүрсө, клиренсти өлчөңүз. Насостук эффективдүүлүгүн жоготкон бурама бир эле кадрды толтуруу үчүн көбүрөөк убакыт талап кылынат жана цикл убактысы аны чагылдырат.
Мотор жүктөө же артка басымдын жогорулашы
Туруктуу чыгууда ампердин көтөрүлүшү бир нерсе каршылык көрсөтүп жатканын билдирет. Ийилген бурамалар тешикке сүйрөп баратса, кооптуу жагдай болуп саналат: ал бочканын бир тарабын кийет, ал эми ошол туура эмес жайгаштырууга каршы орнотулган жаңы бурама ошол эле график боюнча ошондой эле кийет.
Бир нерсеге буйрутма берүүдөн мурун түздүгүн жана тегиздигин текшериңиз. Бир тараптуу эскирүү манжа изи болуп саналат.
Материалдын бузулушу же түсүнүн бузулушу
Эки себеп үстөмдүк кылат: материал өтө ысык же ал өтө көп убакыт бою ысык. Экинчиси – эл сагынган.
Баррель жалбырактары үчүн өтө кичине болгон атуу цикл артынан цикл аркылуу отуруп эрип, саргарганга чейин акырын бышырат. Эч кандай бурама дизайны чоң өлчөмдөгү бочкадагы кичине окту оңдой албайт. Бурама диаметрин оңдоңуз же жумушту кичирээк машинага жылдырыңыз.
Бурама баррелди алмаштырууга кантип заказ кылса болот
Эч бир атаандаш муну камтыбайт жана бул сатып алуучуларга керектүү бөлүгү. Сиз OEMден же көз карандысыздан заказ бересизбибуратуу баррель заводу, ошол эле маалымат цитата айдайт.
Өлчөмдөр жана спецификациялар сиз беришиңиз керек
- Машинанын маркасы жана модели.Монтаждоо жана дисктин аягы өлчөмдөрүн ырастоо үчүн фамилия сүрөтү жетиштүү.
- Бурама диаметри жана L / D катышы,чиймеден же түз өлчөнөт.
- чайыр, толтургуч мазмуну менен.Бул тизмедеги башка нерселерге караганда базалык болотту жана беттик тазалоону башкарат.
- Атуу көлөмү жана максаттуу цикл,ошондуктан геометрияны көчүрүүнүн ордуна оптималдаштырса болот.
- Чийме, же эскирген үлгү.Же иштейт. Эскирген бөлүгүн өлчөөгө жана толук геометрияны калыбына келтирүүгө болот.
- Акыркы жолу эмне ката кетти.Бөлүк менен бирге эскирүү үлгүсүн жөнөтүңүз. Жылмакай өлчөмдү жоготуу абразия дейт. Питинг коррозия дейт. Бир жактуу эскирүү тегиздөө дейт, жаңы бурама оңдобойт.
Бул акыркы нерсе сатып алуучулар унутуп калган нерсе жана ал сизди ийгиликсиздиктин ишенимдүү көчүрмөсүн сатып алууну токтотот.
OEM-Match vs Custom Design: жакшы жана жаман жактары
OEM дал келүүсүбаштапкы геометрияны кайра чыгарат. Түпнуска бурамалар сиздин процессиңизге туура келип, жөн эле эскирип калганда, бул туура чакыруу. Болжолдуу, чиймеге каршы текшерилет, процессти кайра текшерүү жок.
Ыңгайлаштырылган дизайнгеометрияны бүгүн иштетип жаткан нерсеңизге ылайыкташтыруу үчүн өзгөртөт. Процесс жылып, бурама иштебей калганда, бул туура чакыруу: сиз кайра майдалоону коштуңуз, толтурулган класска которулдуңуз, чыгаруу максаттарын өзгөрттүңүз же баштапкы бурама эч качан чайырыңызды жакшы иштеткен эмес.
Процесс өзгөргөндө OEM дал келүүсүнө буйрутма берүү жаңы болоттон көйгөйдү жаратат. Түпнуска жакшы болгон учурда ыңгайлаштырылган дизайнга буйрутма берүү эч нерсеге баасын жана ревалификацияны кошот. Кийүү үлгүсү сиздин кандай абалда экениңизди айтып берет.
Кытайдан сатып алууда эмнени күтүш керек
Жеткирүү убактысы геометрияга, беттик тазалоого жана чийме бар-жогуна жараша болот. Аны цитатаңыз менен жазуу жүзүндө сураңыз жана саат эмнеден башталаарын сураңыз: чиймени ырастоо же сатып алуу буйругу. Алар бир эле күн эмес, жана айырма көбүнчө бир жума болот.
Жасаардан мурун үч нерсени белгилей кетүү керек:
- өндүрүш башталганда.Эскирген үлгүнү тескери инженериялоо бир чип кесилгенге чейин убакытты кошот. Чийме бул кадамды алып салат.
- беттик дарылоо эмнени кошумчалайт.Биметаллдык үстүн жабуу жана карбидди чачуу - бул өз кезеги менен өзүнчө процесс.
- Деңиз жүктөрү, өзүнчө.Бул өндүрүштүн мөөнөтүндө эмес жана биринчи жолу сатып алуучуларды таң калтырган сан.
Биздин жеке цитата дизайн боюнча ачык-айкын: биз продуктту, жеткирүү жана үзгүлтүксүз тейлөөнү камтыган болжолдуу бааны беребиз, ошондуктан кийинчерээк табууга эч нерсе жок. Сиз бул цитатаны 12 сааттын ичинде аласыз.
Мурда сүрөттөлгөн запастык ротация менен жеткирүү убактысын пландаштырыңыз. Сиздин графигиңиз боюнча кийүү журналынан буйрутмаланган топтом. Бузулган кемелерден заказ кылынган комплект аба аркылуу саатка каршы, эч ким түшүндүрө албаган баада.
Сапатты кабыл алуу критерийлери жана текшерүү пункттары
Бул чыныгы жеткирүүчүнү арзандан бөлүп турган чектер. Буйрутма берүүдөн мурун аларды жазуу жүзүндө сураңыз жана топтом келгенде аларды текшериңиз:
- Ар бир рейс боюнча бир нече пункттарда тышкы диаметри
- Тешиктин диаметри жана цилиндрлиги
- Беттин катуулугу aөлчөнгөн маани(HV же HRC), каталогдун спецификациясы эмес
- Нитриттелген корпустун тереңдиги же биметаллдык тешиктеги эритме катмарынын тереңдиги
- Концентрдүүлүк жана түздүк
- Беттик тегиздик (Ra)
- Негизги болоттун сорту, тастыкталган
Катуулугу жана корпустун тереңдиги эң маанилүүсү жана экөөсү үнсүз төмөндөйт. 950–1050 ВВ жана 0,5–0,8 мм тереңдиктеги азоттуу катмар - бул жеткирүүчүнү кармай турган өзгөчөлүк. "Nitrided" өз алдынча эмес.
Эгерде цитата башкалардан кескин төмөн түшүп кетсе, анда болоттун эмне экенин жана дарылоо канчалык терең экенин сураңыз. Бул дээрлик ар дайым айырма жашырылган жерде болот, жана сиз аны эрте эскиргенде төлөйсүз.
Биздин толук маалымат булактары ыңгайлаштырылган бурама баррель буйрутмасынын көрсөтмөсүндө жайгашкан.
алмаштыруу же бажы сайма сай баррель керек? Машинаңыздын үлгүсүн, чиймесин же эскирген үлгүсүн жөнөтүңүз. Биз 12 сааттын ичинде баасын беребиз.
Screw Barrel цитатасын алыңызКөп берилүүчү суроолор
С: Инъекциялык калыптоо бурамасы канча убакытка созулат?
Ж: PE жана PP сыяктуу коррозиялык эмес чайырларда биздин азоттуу 38CrMoAlA инъекциялык бурамалар болжол менен 10,000–20,000 саат иштейт. Айнек менен толтурулган кошулмалар, ПВХ жана катуу кайра иштетүү муну кыскартат жана толтургучтун мазмунуна жана чыгарууга канчалык көз каранды. Саатты иштетпе жана үмүт кылба: өлчө. Жылына кеминде бир жолу абразивдүү нөөмөттө учуунун OD жана скрипт идентификаторун куруу чиймесинде текшериңиз жана трендди каттаңыз. Тренд, саат көрсөткүчү эмес, кийинки топтомго качан заказ кылуу керектигин айтат.
С: Бурама менен баррлдин ортосундагы стандарттык жол-жобосу кандай?
Ж: Бир фигура жок, анткени тариздөө таразалары бурама диаметри менен. Жаңы топтомдун өнөр жай эрежеси бурамдын диаметринин ар бир дюймы үчүн болжол менен 0,001 дюймдук радиалдык клиренс болуп саналат, андыктан 60 мм винт ар бир тарапка 0,06 ммге жакын жерге конот. Сиздин куруу чийме бийлик болуп саналат. Практикалык тейлөө чеги катары, ченелген клиренс куруу маанисинен болжол менен эки эсеге чейин өскөндө же өндүрүш бир эле бурама ылдамдыгында байкаларлык түрдө төмөндөгөндө, алмаштырууну пландаштырыңыз.
С: Мен бир нече түрдүү чайыр үчүн бир бурама колдоно аламбы?
Ж: Үй-бүлөдө, ооба. Жалпы максаттагы бурама PE, PP, PS жана ABS менен иштөөгө ылайыктуу, ошондуктан машина куруучулар аны стандарт катары жөнөтүшөт. Үй-бүлөлөр боюнча, жок. Катуу ПВХдагы GP бурама материалды начарлатат жана болотту дат басат. Айнек толтурулган нейлондогу GP бурагы тез эскирет. Жана бир октун көлөмүнө ылайыкталган бурама материалды бышырбастан, баррельдин аз бөлүгүн колдонгон жумушка кызмат кыла албайт. Эгерде сиздин чайырларыңыз ошол боштуктарды аралап кетсе, сизге бирден ашык бурама же эң оор учурга ылайыкталган бурамалар керек.
С: Менин инъекциялык калыптоо бурагы эскиргенин кантип билсем болот?
Ж: Машина сизге биринчи айтып берет, ал эми микрометр аны тастыктайт. Бир эле бурама ылдамдыгы менен чыгаруунун төмөндөшүнө, калыбына келтирүү убактысынын созулушуна, эрүү температурасынын өзгөрүлбөгөн белгиленген чектерде көтөрүлүшүнө, тазалоодон кийин кайра кайтып келе турган кара тактарга жана кадрдын өлчөмүнүн дрейфине көз салыңыз. Ошолордун кайсынысы болбосун винтти тартууну актайт. Андан кийин микрометр менен учуунун OD жана тешиктин идентификаторун дал келген позицияларда өлчөп, радиалдык клиренсти чийме менен салыштырыңыз. Симптомдору сунуш кылат; өлчөө тастыктайт.
С: Биметалл бурама баррель деген эмне жана мага качан керек болот?
A: Биметаллдык баррель эритмеден жасалган болоттон жасалган корпусту сактайт жана тешикке катуураак эскирүү эритмесин бириктирет. Биздин бочкаларга биз катуу эритмени тешиктин эскирүү аймагынын айланасына чачып, ички катуулугун 62 HRCке жеткиребиз. Сызыкты тартуу оңой:30% чейин айнек буласы азоттуу 38CrMoAlA топтомунда жакшы иштейт. 30% дан жогору айнек, минералдык толтургуч же отко чыдамдуу, же коррозиялык чайыр менен биметаллдыкка өтүңүз. Нитриттелген корпус 0,5–0,8 мм диффузиялык катмар жана астындагы болот бүтө электе оор толтургуч аны кесип өтөт.
С: Бурама дизайны инжектордук формада бөлүктүн сапатына таасир этеби?
A: Түздөн-түз, жана көпчүлүк процесс орнотууларына караганда көбүрөөк. Бурама геометриясы материалдын канчалык толук эришин, эрүү температурасынын бирдей экендигин, түс жана толтургуч канчалык жакшы дисперстүү экенин жана атуу канчалык ырааттуу экендигин аныктайт. Эрибегендер, сызыктар, чачырандылар, деградациялар жана атылган вариациялардын баары винттин дизайнына же бураманын эскиришине, жок эле дегенде, контроллерге чейин байкалат. Кемчилик сиз жасаган ар бир жөндөөнүн өзгөрүшүнө каршы турганда, көбүнчө геометрия же эскирүү себеп болот.
С: Инжектордук бурама менен экструзия бурамасынын ортосунда кандай айырма бар?
A: Экструзия бурамасы тынымсыз айланып, насостор токтобой туруп эрийт. Инъекция бурагы эки ишти аткарат: ал окту пластификациялоо үчүн айланат, андан кийин айланууну токтотот жана аны инъекциялоо үчүн плунжер сыяктуу алдыга айдайт. Инжектордук бурамалар учунда текшерүү шакекчеси бар жана эмне үчүн алар экструзия бурамаларына караганда 18:1ден 25:1ге чейин кыскараак L/D катыштарын иштетет. Материал ошондой эле октун ортосунда инъекциялык баррелге отурат, бул жашоо убактысын жана октун өлчөмүн маанилүү кылат.
С: Бурама баррель өндүрүүчүсү менин бурамымды чиймесиз көчүрө алабы?
Ж: Ооба. Эскирген бөлүгүн жөнөтүңүз жана геометрияны өлчөөгө жана кайра курууга болот: диаметри, пропорциясы, каналдын тереңдиги жана дисктин аягындагы туура өлчөмдөр. Биз инъекциялык бурамалар ±0,001 мм чейин кармайбыз. Бир эскерте кетүүчү нерсе: эскирген бурама заводдон чыккандан кичирээк, андыктан алмаштыруу эскирген өлчөмдөргө эмес, баштапкы дизайн ниетине ылайык салынышы керек. Бөлүк менен бирге эскирүү үлгүсүн жөнөтүңүз жана жаңы бурама аны мураска алуунун ордуна, бузулууга каршы көрсөтүлөт.
Корутунду
Үч идея толугу менен жетекчиликти алып жүрөт.
Тандоо чайырдан кийин жүргүзүлөт.Геометрия (L/D, кысуу катышы, бурама түрү) сиздин полимериңиздин эришине дал келет. Беттик тазалоо сиздин каналыңыздын канчалык кир экендигине дал келет. Таза чайырлар азоттуу 38CrMoAlA боюнча бактылуу иштейт. Абразивдүү жана жегичтүү тоюттар биметаллдык тешикке муктаж жана таза корпусту көрсөтүү жаңы топтомдун эрте өлүп калышынын эң кеңири таралган жолу.
Техникалык тейлөө жылдарды сатып алат, ал эми маалымат пландаштырууну сатып алат.Ар бир аялдамадан мурун тазалап, болот менен эмес, жез менен тазалап, винт чыккан сайын боштукту өлчөңүз. Кийилүү журналы "эсилгенби?" "Качан ал сызыктан өтөт?", бул пландаштырылган өзгөртүү менен өчүрүүнүн ортосундагы айырма.
Процессти тууралоодон мурун машинаны диагностикалаңыз.Чыгуу азайганда, циклдер созулуп, жаздык тентип кеткенде же тазалоодон кийин тактар кайтып келгенде, пластмассалоочу аппарат сүйлөп жатат. Орнотуулар жоголгон жолду калыбына келтире албайт же эскирген чек шакекчесин кайра мөөрөй албайт. Бураманы тартыңыз жана аны өлчөңүз.
Нанхайя жыйырма жылдан ашык убакыттан бери бурамалар менен бочкаларды жасап келет жана дүйнө жүзү боюнча 500+ кардарларды тейлейт. Биздин инжектордук бурамалар 38CrMoAlA менен иштетилет, өчүрүлөт жана чыӊдалат, андан кийин 500–560 °C температурада газ менен азоттоштурулган, 950–1050 ВВда 0,5–0,8 мм корпуска чейин, ±0,001 мм толеранттуулукта кармалат жана 0-0,00 же 10 саатка чейин бааланат. чайырлар. Берүү катуураак болгон жерде, биз катуу эритмени тешиктин эскирүү аймагынын айланасына чачып, ички катуулугун 62 HRCге чыгарабыз.
Буйрутма берүүдөн мурун, биздин инженерлер сиз менен параметрлер аркылуу иштешет: диаметри, пропорциясы, бурама каналынын тереңдиги жана 38CrMoAlA менен дуплекстүү эритме ортосундагы материалды тандоо. Бул консультация акысыз жана кийинки цитата продукт, жеткирүү жана күтүлгөн тейлөө баасын камтыйт, андыктан кийинчерээк бетте жок эч нерсе көрүнбөйт.
Жеткирилгенден кийин, биздин техниктер орнотууну жана ишке киргизүүнү колдошот, кепилдик келишимге чейин (көбүнчө бир жылдан эки жылга чейин) иштейт жана сатуудан кийинки ар кандай маселе 24 сааттын ичинде жооп алат жана 48 ичинде чечилет.
Бизге машинаңыздын үлгүсүн, чайырыңызды жана сиз чечүүгө аракет кылып жаткан көйгөйүңүздү жөнөтүңүз. Он эки сааттын ичинде сизде спецификация жана цитата болот.
Бизге машинаңызды, чайырыңызды жана акыркы жолу эмне туура эмес болгонун айтып бериңиз. Биз аны кайталаганды эмес, аны оңдогон топтомун көрсөтөбүз.
Баа алуу үчүн Nanhaiya менен байланышыңыз