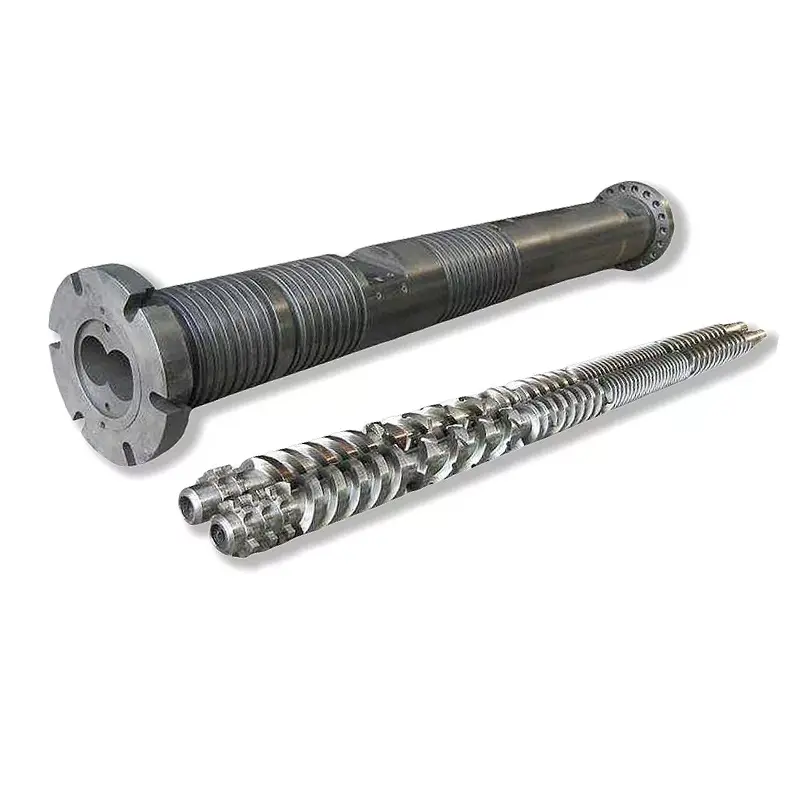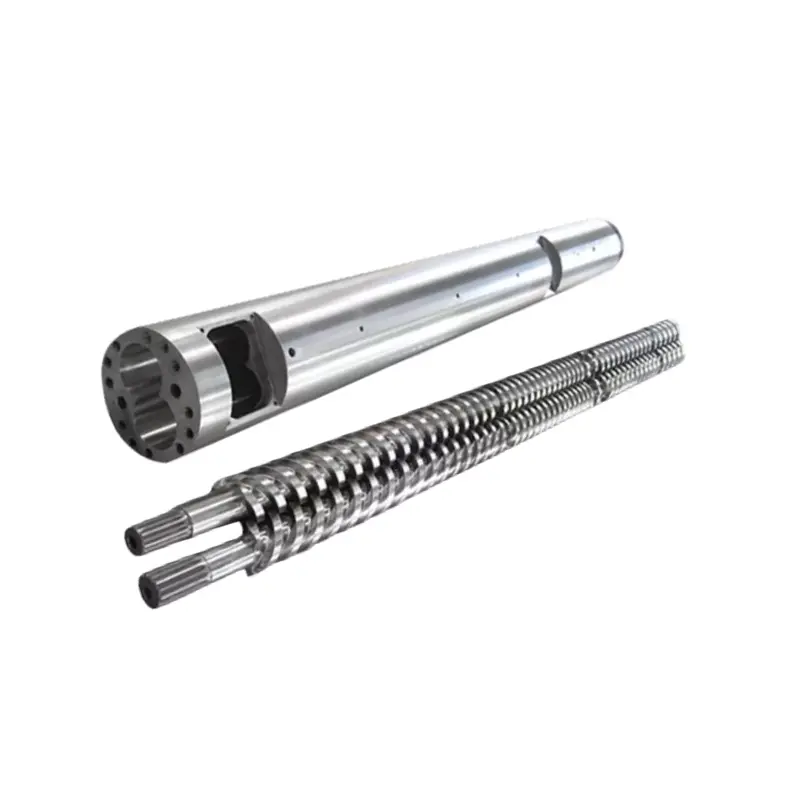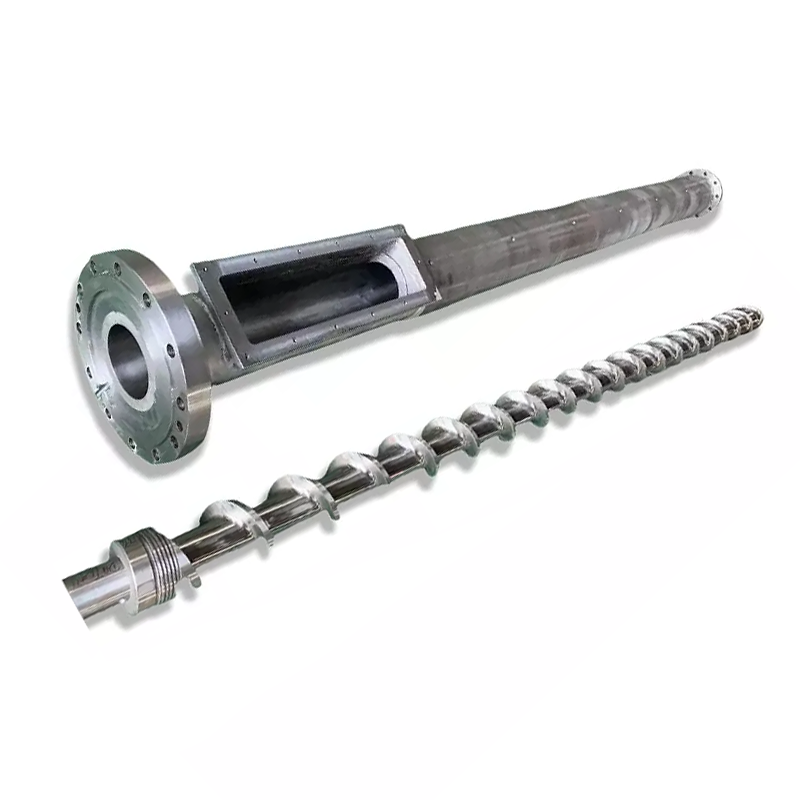
Injection бурагы L / D катышыжумушчу узундугу бурама диаметрине бөлүнгөн жана көпчүлүк инъекциялык бурамалар 18:1ден 25:1ге чейин иштейт. Бул жерде эч кандай спецификация баракчасы айтылбайт: сиз буга чейин ээ болгон машинаңызда L/D өзгөртө албайсыз. Узундугу бочка менен бекитилет. Сиз эмнени өзгөртө аласызбуроонун диаметри, жана туруктуу баррелде бир тандоо L/D, атуу кубаттуулугу жана инъекциялык басымды бирге, карама-каршы багытта жылдырат. Кичинекей бурама жогорку L/D, кичине ок жана көбүрөөк басым берет. Бул сооданы чайырга жана өзүңүздүн бөлүгүңүзгө дал келтириңиз жана L/D суроолорунун көбү өзүнө жооп берет.
Инъекциялык бурамалардагы L/D катышы эмнени билдирет
L/D – бураманын жумушчу узундугу (L) анын тышкы диаметрине (D) бөлүнгөн. Туурасынан 22 эсе узун бураманын L/D 22:1.
катышы өлчөмү менен тараза. 22:1 боюнча 40 мм буроонун иштөө узундугу 880 мм. 22:1деги 80 мм буроонун узундугу 1760 мм. Ошол эле катыш, такыр башка машиналар.
Бул катыш чынында эмнени сүрөттөйтбурама канча учуу тилкеси өз ишин аткарышы керек. Азыктандыруу, эрүү жана өлчөө баары ошол узундукта болот. Көбүрөөк узундук көбүрөөк эрүү жөндөмдүүлүгүн жана көбүрөөк аралашууну билдирет. Азыраак узундук экөө тең азыраак жана материалдын ысык отурушуна азыраак убакытты билдирет.
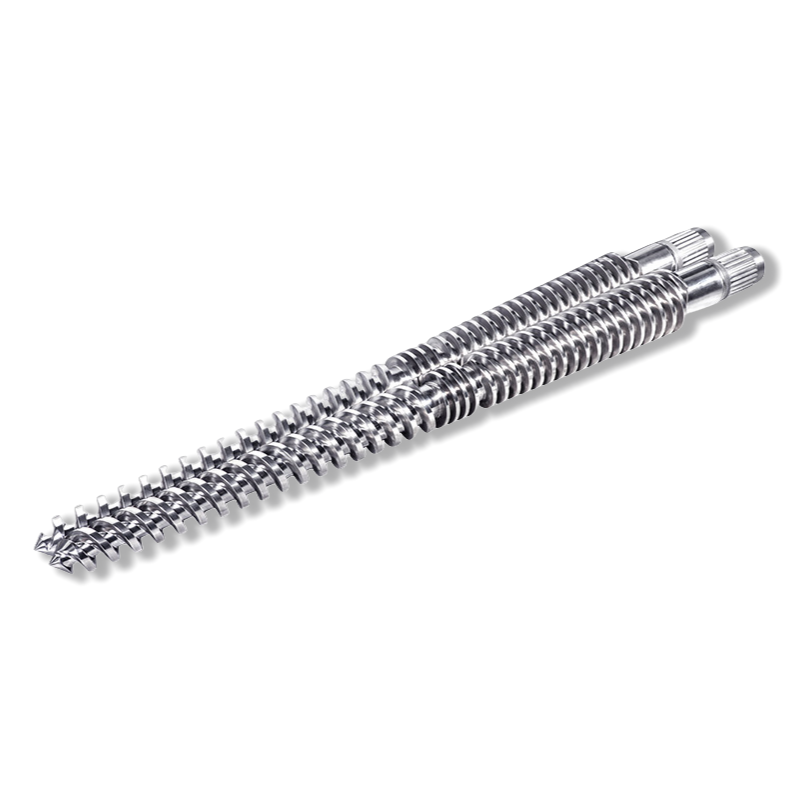
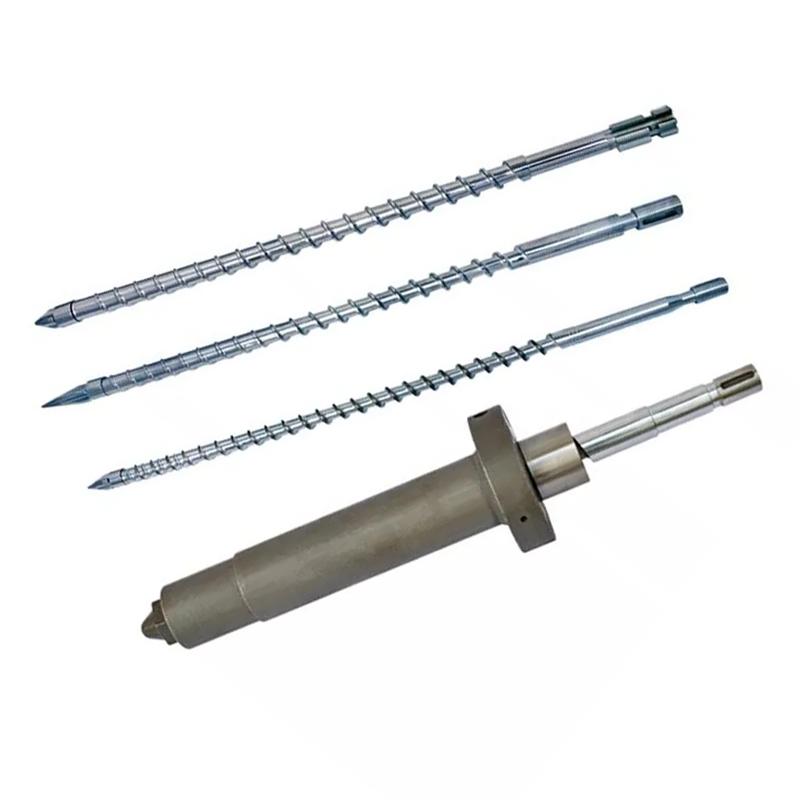
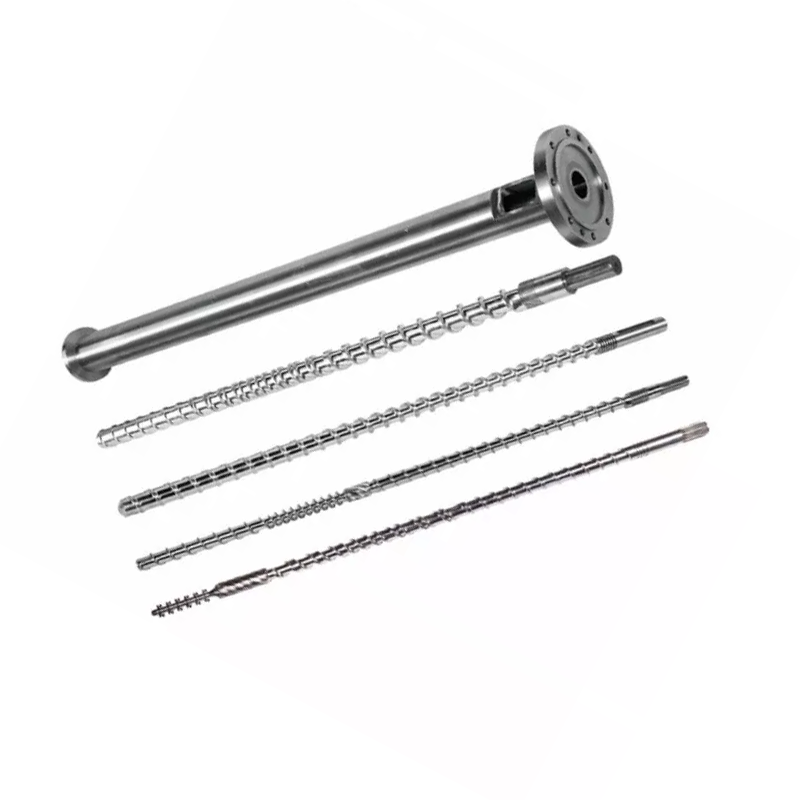
Көпчүлүк инъекциялык бурамалар 18:1 жана 25:1 ортосунда жерге түшөт, 20:1ден 22:1ге чейин жалпы максаттагы машиналарда жалпы негиз болуп саналат. мамы жол биздин толук сүрөттү камтыйтинжектордук калыптоо бурамасы баррель жетектөөчү.
Эмне үчүн Injection L/D Extrusion L/D караганда кыскараак
Экструдерлер көбүнчө 25:1ден 33:1ге чейин иштешет. Injection бурамалар кыска бойдон калууда, себеби салт эмес, цикл болуп саналат.
Экструдер бурагы тынымсыз айланат. Материал бир четинен кирип, өтүп, экинчи жагынан чыгып кетет. Эч нерсе күтпөйт.
Инъекциялык бурама жарылууда иштейт. Ал бир окту пластификациялоо үчүн айланып, артка тартып, анан токтойт. Ал ийне сайып, көк муздайт. Мунун баарынын ичинде челектеги эритиндилер токтоп турат жана ысык бойдон калат.
Бул күтүү бүт айырма. Узунураак баррель эритинди көп кармайт, ал эми инжектордук машинада көбүрөөк эритме көбүрөөк циклди күтүп турган көбүрөөк материалды билдирет. Жылуулукка сезгич чайыр үчүн кошумча узундук кошумча кубаттуулук эмес. Бул кошумча жылуулук тарыхы.
Ошентип, инъекциялык дизайн эрүү жөндөмдүүлүгүн жашоо убактысына тең салмактайт, ал эми экструзия көбүнчө эрүү жөндөмдүүлүгүн сатып алат.
Сизге эч ким айтпаган нерсе: L/D өзгөртө албайсыз
L/D жөнүндө макалалар сиз санды тандап алган сыяктуу сүйлөйт. Сизге таандык болгон машинада жок.
L бочка менен бекитилет.Баррель - бул машинанын рамкасына болт менен орнотулган, анын жылыткыч зоналары, тамактандыруу алкымы жана монтажы бир узундукта курулган, иштетилген басым идиш. Эч ким баррельди узун кылбайт.
Ошентип, L / D калган жалгыз өзгөрмө D, бурамалар диаметри. Диаметрди өзгөртүңүз жана аны менен катыш өзгөрөт, анткени сызыктан жогору узундук эч качан жылбайт.
Мына ушундан улам машина куруучулар бир эле станок учун эки-уч винт диаметрин тизмектешет. Алар сизге үч ок өлчөмүн сунуштабайт. Алар сизге соода-сатык ийри сызыгында үч упай сунуштап жатышат, жана атуу өлчөмү кыймылдуу нерселердин бири гана.
Бурама диаметри: Баарын кыймылга келтирүүчү рычаг
Туруктуу баррелде бир тандоо бир эле учурда төрт нерсени жылдырат. Бул таблицаны түшүнүңүз жана сиз L/D инъекциясын түшүнөсүз.
| Эгер сиз тандасаңыз... | Бурама диаметри кичине | Бурама диаметри чоңураак |
|---|---|---|
| L/D катышы | Жогорку(ошол эле L, кичине D) | Төмөнкү(ошол эле L, чоңураак D) |
| Атуу жөндөмдүүлүгү | Кичирээк(инсульттун мм азыраак көлөмү) | Чоңураак |
| Injection басым жеткиликтүү | Жогорку(кичирээк аймакта бирдей күч) | Төмөнкү |
| Эритүү сыйымдуулугу ар бир ок | Жакшыраак(аз материал үчүн көбүрөөк L/D) | Азыраак жоомарт |
| Белгилүү бир бөлүгү үчүн жашоо убактысы | Кыскараак(атуу кичине бочканы көбүрөөк колдонот) | Узунураак |
| Костюмдар | Чакан тактыктагы тетиктер, жука дубалдар, жогорку илешкектүү жана ысыкка сезгич чайырлар | Чоң кадрлар, товардык чайырлар, калың бөлүмдөр |
Басым сабын дагы бир жолу окуңуз, анткени ал адамдар күткөндөн көп жумуш чечет. Машинанын гидравликалык же электрдик кыймылдаткычы винттин артына туруктуу күч берет. Басым аймакка бөлүнгөн күч. Кичинекей бураманын бети азыраак болгондуктан, ошол эле күч эрүү басымын жогорулатат.
Ошондуктан ичке дубалдуу жана жогорку илешкектүүлүктүү жумуш көбүнчө кичинекей бурамга түшөт: ал эритинди чоң бурама толтура албаган бекем көңдөйгө түртүшү мүмкүн. Аны менен келген жогорку L / D - бул кокустук эмес, бонус.
Ошондой эле резиденцияны окуп чыгыңыз. Бул сиздин компьютериңиздин саргайып кетпегенин акырын чечет.

L / D кадрдын өлчөмүнө кандай таасир этет
Тактап айтканда, L/D кадр өлчөмүн белгилебейт. Диаметри жана соккусу: атуу көлөмү - бул бурамдын кесилишинин аянтынын анын канча аралыкка көбөйтүлүшү.
Бирок чыныгы машинада сиз аларды ажырата албайсыз, анткени кадрыңызды орноткон диаметр L/D да көрсөтөт. Кичинекей тактык бөлүк үчүн кичинекей буроону тандаңыз, ошондо сиз ошол эле учурда жогорку L/Dди тандадыңыз.
Практикалык натыйжа бактылуу. Кичинекей кадрды берген бурама материалдын бир граммына көбүрөөк эрүү узундугун жана инъекциянын жогорку басымын берет. Бул үч касиет бир эле жумушка туура келет, ошондуктан соода көп учурда таза иштейт.
Бактылуу болууну токтоткон жерде, сиз бир бөлүгүн туура эмес бурамага мажбурлаганыңызда. Чоң диаметрлүү бурамага өтө кичинекей атуу жүргүзсөңүз, экөөнүн тең эң жаманына ээ болосуз: аз L/D, атылганыңызга салыштырмалуу чоң баррель көлөмү жана жылуулук аркылуу өтө узакка айлануучу материал.
Жашоо убактысы: Сапаты өлтүргүчтү сиз эсептей аласыз
Резиденция убактысы – бул полимердин бир бөлүгүн сайылганга чейин бочканын ичинде канча убакыт ысык бойдон кала тургандыгы. Бул инъекциялык формадагы эң төмөн бааланган сан жана аны отуз секундда баалай аласыз.
Жашоо убактысы ≈ (баррель атуу кубаттуулугу ÷ атуу өлчөмү) × цикл убактысы
Эки кубаттуулук бирдей бирдикте. Машинанын рейтингинен атуу жөндөмдүүлүгүн алыңыз.
Мисал иштегиле. 20 г бөлүктү 30 секунддук циклде иштетип, 200 г атуу сыйымдуулугуна бааланган машина. катышы 10, ошондуктан эритинди болжол менен он цикл аркылуу отурат. Жашоо убактысы болжол менен 300 секунд, же беш мүнөт.
Эрүү температурасында беш мүнөт PC, POM, PET же PVC үчүн көп убакыт. Сиздин жөндөөлөрүңүздө эч нерсе туура эмес. Бөлүк бочка үчүн өтө кичинекей, ал өз кезегин күтүп жатканда материал бышып жатат.
Эми бул жумушту кичине бурамага жылдырыңыз. Тартуу сыйымдуулугу, айталы, 80 г чейин төмөндөйт. Ошол эле 20 г бөлүк азыр баррелдин төрттөн бир бөлүгүн колдонот, эритме он эмес, төрт циклден өтөт жана болуу убактысы болжол менен эки мүнөткө чейин кыскарат.
Сиз коюлган чекти өзгөрткөнсүз. Сиз бураманын диаметрин өзгөрттүңүз, деградация көйгөйү аны менен кетти.
20–80% атуу сыйымдуулугу диапазону
Көбүнчө келтирилген өнөр жай көрсөтмөсү – бул сиздин кадрыңызды машинанын номиналдык атуу сыйымдуулугунун болжол менен 20% жана 80% ортосунда кармап туруу. Түзмөктү машинаңыздын нускамасына каршы ырастаңыз, бирок анын артындагы логика бардык жерде сакталат.
Топтун астында, жашоо убактысы узакка созулат. Материал ысык аркылуу өтө көп сапарларды жасайт жана ысыкка сезгич чайырлар бузулат. Бул жогорудагы формула кармаган ийгиликсиздик.
Топтун үстүндө, эки нерсе бузулат. Тийиштүү жаздыкты кармоо үчүн бочка жетишсиз болгондуктан, таңгак атуу үчүн шайкеш келбей калат. Жана бураманын дээрлик толук баррель материалды эритүү үчүн убактысы жана узундугу азыраак, андыктан сиз анын көбүн сурап жатканыңызда эрүү сапаты так бузулат.
топтун ортосунда жер жана машина иштөө үчүн орун бар. Эгерде сиздин бөлүкчөңүз анын сыртында отурса, туура оңдоо бул процесстин жөндөөлөрүнүн баатырдык топтому эмес, башка бурама диаметри же башка машина.
L / D эритин сапатына кандай таасир этет
Узундук - эрүү жөндөмдүүлүгү, ал эми эрүү жөндөмдүүлүгү - сапат.
More L/D толук эрүү берет.Катуу гранулдар ысык челектин дубалына каршы ары жылышы керек, андыктан алардын азыраактары эрибеген бойдон аман калат. Бөлүктөгү катуу тактар жана линза түрүндөгү кошулмалар эрүү бузулуп, узундугу аларга каршы күрөшөт.
Көбүрөөк L / D бир тектүү эритинди берет.Температура бир калыпта болот, түс жана толтургуч жакшыраак бөлүштүрүлөт жана текшерүү шакекчесине келген эритмелер атуудан окка чейин ырааттуураак болот. Бул кененирээк процесс терезеси катары көрсөтүлөт.
More L / D дагы жылуулук тарыхын берет.Кылдат эриген ошол эле узундук материалды дагы көп кармайт, ал эми PVC, PC, POM жана PET үчүн бул пайда эмес, чыгым.
Демек, эритме сапаты жакшыраак эмес. Бул тең салмактуулук: толук эрүү үчүн жетиштүү узундук, көп баррель көлөмү эмес, материал колдонуу үчүн өтө көпкө күтөт. Эрүү кубаттуулугу сиздин өзгөчө чектөөңүз болгондо, тосмо бурамасы бир миллиметр баррель кошпостон аны көтөрөт.
Чайыр жана бөлүгү боюнча L / D жана Диаметрди тандоо
соода бирге коюп, тандоо чайыр жана бөлүгүн түшөт.
| Сиздин абалыңыз | көздөй ыктоо | Неге |
|---|---|---|
| Чакан, жука дубалдуу так бөлүктөрү | Кичинекей бурама, жогорку L/D | Жогорку инъекциялык басым ичке бөлүктөрүн толтурат; граммына жакшы эрүү; кыска резиденция |
| Жылуулукка сезгич чайыр (PC, POM, PET, PVC) | атуу үчүн кичинекей бурамалар; L/D тилкесинин кыска аягы | Жашоо убактысы – душман. Баррлдин сыйымдуулугуна салыштырмалуу окту чоң кармаңыз |
| Жогорку илешкектүү инженердик чайыр | Кичинекей бурама, жогорку L/D | Толтуруу үчүн басым жана кылдат эрип узундугу керек |
| Чоң кадрлар, товардык чайыр (PE, PP, PS) | Чоңураак бурама, төмөнкү L/D | Кубаттуулугу жетелейт; бул чайырлар кыскартылган эрүү узундугуна чыдайт |
| Калың дубалдуу бөлүктөр, жай циклдер | Чоңураак бурама, саат резиденциясы | Узун циклдер жашоо убактысын көбөйтөт. Жасалаардан мурун кайра эсептеңиз |
| Айнек менен толтурулган же абразивдүү кошулма | бир бөлүктүн диаметри; өзгөртүүбети | L/D бөлүгүн ээрчийт. эскирүү жооп биметаллдык тешик болуп саналат, башка узундугу эмес |
| Жогорку өндүрүштө эрибейт | Ошол эле диаметри; тосмо бурагы | Сиз эрүү кубаттуулугу керек, баррел узундугу эмес. Баррель баары бир өзгөрбөйт |
Акыркы эки катарга көңүл буруңуз. Калыпчылардын бизге алып келген эң кеңири тараган эки көйгөйү бул L / D көйгөйлөрү эмес, аларды чечүү үчүн башка бурама диаметрин сатып алуу акчаны текке кетирет.
Injection Fording Common L/D каталар
- Экструзияны көчүрүү L/D.30:1 экструдер таблицасында инъекциялык бурамга колдонулуучу сан инъекциялык форманы аныктаган резиденция-убакыт көйгөйүнө көңүл бурбайт. Эки машина ар кандай иштерди аткарат.
- Узакыраак деп айтуу жакшыраак.Узундугу көбүрөөк эрийтжанакөбүрөөк жылуулук тарыхы. Жылуулукка сезгич чайырда экинчиси утат жана материал начарлайт.
- Атышуу-нун кубаттуулугун этибарга албоо.Биз геометрияда байкалган эң кеңири таралган сапат көйгөйү бул чоң челекке бышырылган кичинекей бөлүк. Аны эч ким текшербейт, анткени ал эч кандай орнотуулар экранында жок.
- L/D иштеп жаткан машинада өзгөртүлүшү мүмкүн экенине ишенүү.Бул мүмкүн эмес. Баррл L. Диаметрин гана тандайсыз.
- Эрүү көйгөйү үчүн L/Dди айыптоо.Эгерде эрибегендер жогорку өндүрүштө гана пайда болсо, эрүү жөндөмдүүлүгүңүздүн баррели эмес, кыска болот. Тоскоолдук бурамасы аны ошол эле челекке бекитет.
- эскирүү көйгөйү үчүн L/D айыптоо.Ошол эле бурамалар ылдамдыгы боюнча Falling чыгаруу геометрия эмес, эскирген жол-жоболоштуруу болуп саналат. Кандайдыр бир нерсени кайра долбоорлоодон мурун аны өлчөңүз.

Оң винтти кантип заказ кылса болот
Бурама өндүрүүчүсү сиз айткан нерселерден долбоорлойт. Буларды жөнөтүңүз, диаметр жана геометрия сунушу төмөнкүдөй.
- Машинанын маркасы, модели жана учурдагы сайдын диаметри.Атайын тактадагы сүрөт анын көбүн камтыйт жана анда сиз ичинде иштеп жаткан баррлдин узундугу айтылат.
- Машинанын номиналдык атуу кубаттуулугу,эгер сиз аны билсеңиз жана сиздин чыныгы бөлүгүңүздүн салмагыңыз.
- Цикл убактысы.Жогорудагы эки сан менен жашоо убактысы сиз үчүн эсептелиши мүмкүн.
- Чайыр, класс жана толтургуч мазмуну.Бул диаметри сыяктуу кысуу профилин жана беттик тазалоону башкарат.
- Сиз каалаган кемчилик кетти.Турак жайда саргайган чекиттер. Эрүү кубаттуулугунда эрибеген чекит. Кыска кадрлар басымды же текшерүү шакекчесин көрсөтөт. Ар биринин ар кандай жообу бар.
- Чийме, же эски бурама.Же сиздин машинаңызды курууга уруксат этиңиз. Эски бөлүк CMM жабдыктарында ±0,01 мм чейин өлчөнөт жана геометрия реконструкцияланат.
Эмне үчүн Нанхайя менен иштешет
Бизге бөлүктүн салмагын, цикл убактысын жана машина моделин жөнөтүңүз, биз сизге эч нерсе келтирерден мурун жашаган убакытынын арифметикасын жүргүзөбүз. Кээде жооп башка бурамалар диаметри болуп саналат. Кээде бул сизде баррельдеги тосмо бурамасы. Кээде сиздин жумушуңуз башка станокко таандык болот, биз муну айтабыз.
Жаңы бурама жооп болгондо, Нанхайя курдуинжектордук калыптоо бурамаларжана 38CrMoAlA, 42CrMo, SKD-61 жана дат баспас болоттон жасалган, азоттуу же биметаллдан жасалган 2,5–3 мм вольфрам кошулган эритме катмары менен жыйырма жылдан ашык убакыт бою баррельдер 62 HRC чейин тоют талап кылат.
Биз сиздин чиймеңизге, машина моделиңизге же эскирген үлгүңүзгө ылайык курабызалмаштырууларнегизги машина бренддери менен шайкеш, бир топтомдун минималдуу заказы жана 12 сааттын ичинде цитата.
Саргарып, эрибей, же кыска кадрлар менен күрөшүп жатасызбы? Машинаңыздын үлгүсүн, бөлүгүнүн салмагын, цикл убактысын жана чайырын жөнөтүңүз. Биз сизге L / D, диаметри, эрүү кубаттуулугу же эскирбестигин айтып беребиз жана 12 сааттын ичинде келтиребиз.
Бурама сунушун алыңызКөп берилүүчү суроолор
Инжекциялык калыптоо бурамасы үчүн типтүү L/D катышы кандай?
Көпчүлүк инъекциялык бурамалар 18:1 жана 25:1 ортосунда иштейт, 20:1ден 22:1ге чейин жалпы максаттагы машиналарда жалпы негиз болуп саналат. Жылуулукка сезгич чайырлар кыска аягы жакшы, анткени материал ысыкта аз убакыт өткөрөт. Кылдат эрүүнү талап кылган инженердик пластмассалар узунураак аягы жакшырат.
Мен инъекциялык калыптоо машинамдагы L / D катышын өзгөртө аламбы?
Түздөн-түз эмес. Узундугу станокто иштетилген бочка менен бекитилет. Сиз өзгөртө ала турган нерсе - бурама диаметри жана L өзгөрбөй тургандыктан, кичине диаметр автоматтык түрдө жогору L/D берет. Бул жалгыз тандоо сиздин атуу жөндөмүңүздү жана жеткиликтүү инъекциялык басымды да өзгөртөт.
L / D катышы ок өлчөмүнө таасир этеби?
Кыйыр түрдө жана ажырагыс түрдө. Тартуу көлөмү L/D эмес, бурама диаметринен жана соккудан келип чыгат. Бирок туруктуу баррельде, атуууңузду белгилеген диаметр сиздин L/Dңызды да белгилейт. Кичинекей атуу үчүн кичирээк бурама тандаңыз, ошондо сиз L/D жана ошол эле учурда жогорку инъекция басымын аласыз.
Инъекциялык формада болуу убактысын кантип эсептесем болот?
Машинанын номиналдык атуу сыйымдуулугун өзүңүздүн чыныгы кадр өлчөмүнө бөлүңүз, андан кийин цикл убактысына көбөйтүңүз. 20 г бөлүктү 30 секунддук циклде иштеткен 200 г машина болжол менен 300 секунд же беш мүнөттүк убакытты берет. Бул эрүү температурасында PC, POM, PET же PVC кармоо үчүн көп убакыт.
Эмне үчүн инъекция L/D экструзия L/D караганда кыска?
Анткени инъекциялык бурамалар жарылганда иштейт. Ал окту пластификациялайт, андан кийин машина сайып, калып муздаганда токтойт, ал эми бочкадагы эритиндилер дайыма ысык отурат. Экструдер тынымсыз иштейт жана эч нерсе күтпөйт. Инжектордук машинадагы кошумча баррлдин узундугу кошумча эрүү сыйымдуулугу эмес, кошумча жылуулук тарыхы болуп саналат, ошондуктан инжектордук бурамалар кыскараак болот.
Менин атым баррель сыйымдуулугунун канча пайызын колдонушу керек?
Көбүнчө келтирилген көрсөтмө атышуу жөндөмдүүлүгүнүн болжол менен 20% дан 80% га чейин, ал эми сиздин машинаңыздын колдонмосу ыйгарым укук болуп саналат. Бул тилкеден ылдыйда болуу убактысы узакка созулуп, жылуулукка сезгич материал бузулат. Анын үстүндө, туура жаздык үчүн орун жок жана дээрлик толук баррель эритүү үчүн аз убакыт бар.
Инжектордук формада жогорку L/D жакшыбы?
Автоматтык түрдө эмес. Көбүрөөк узундук толук эрүүнү жана бир калыптагы эрүүнү берет, бул сапатты жакшыртат. Ал ошондой эле ысыкка сезгич чайырларды начарлатуучу материалды узак убакытка чейин ысык кармап турат. Туура L/D материалыңызды керектүүдөн узак кармабастан толугу менен эритет.
Менин бөлүктөрүм саргарып жатат. Бул L/D көйгөйбү?
Көбүнчө бул резиденция-убакыт көйгөйү, бул атуу көлөмүнөн баррель сыйымдуулугунун көйгөйү. Адегенде жашаган жерин эсептөөнү жүргүзүңүз. Эгерде кичинекей бөлүк чоң бочкада бышырып жатса, эч кандай температура жөндөөлөрү жана эч кандай бурама геометриясы аны оңдой албайт. Кичинекей бурама диаметри же кичинеирээк машина болот.