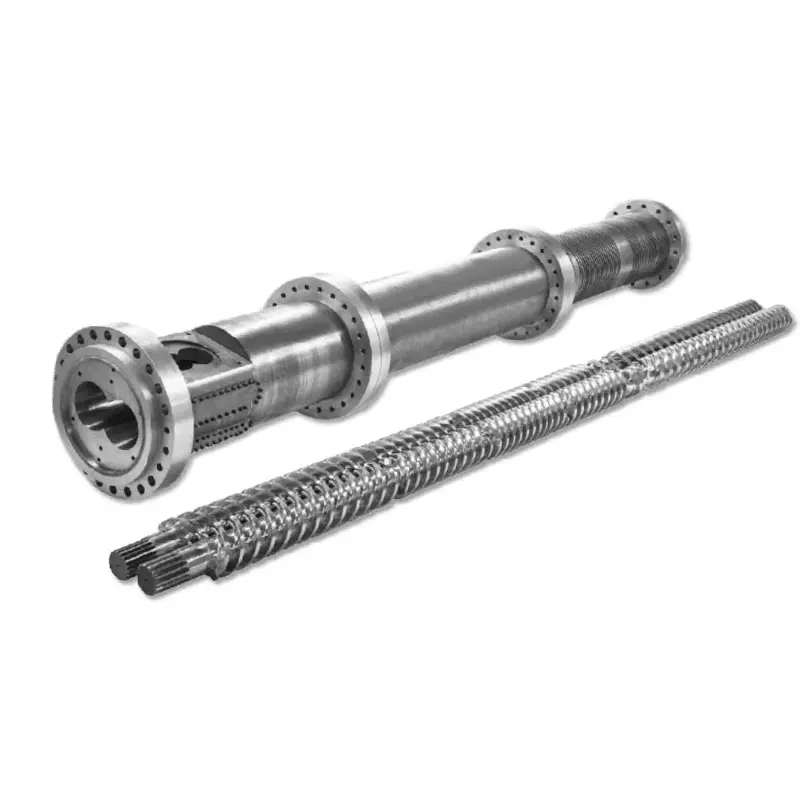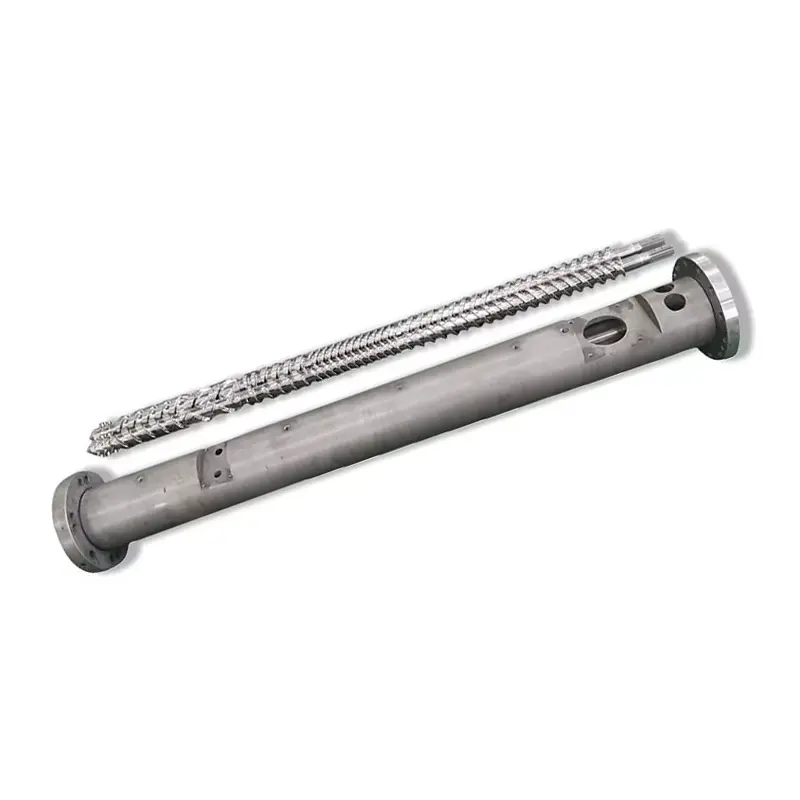

Screw Barrel чынында эмне кылат
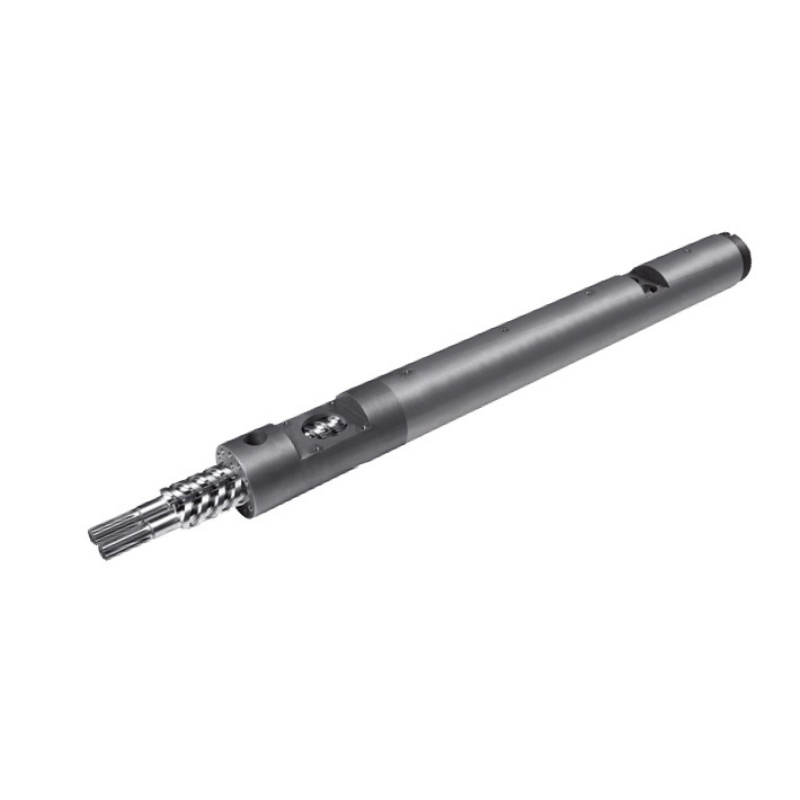
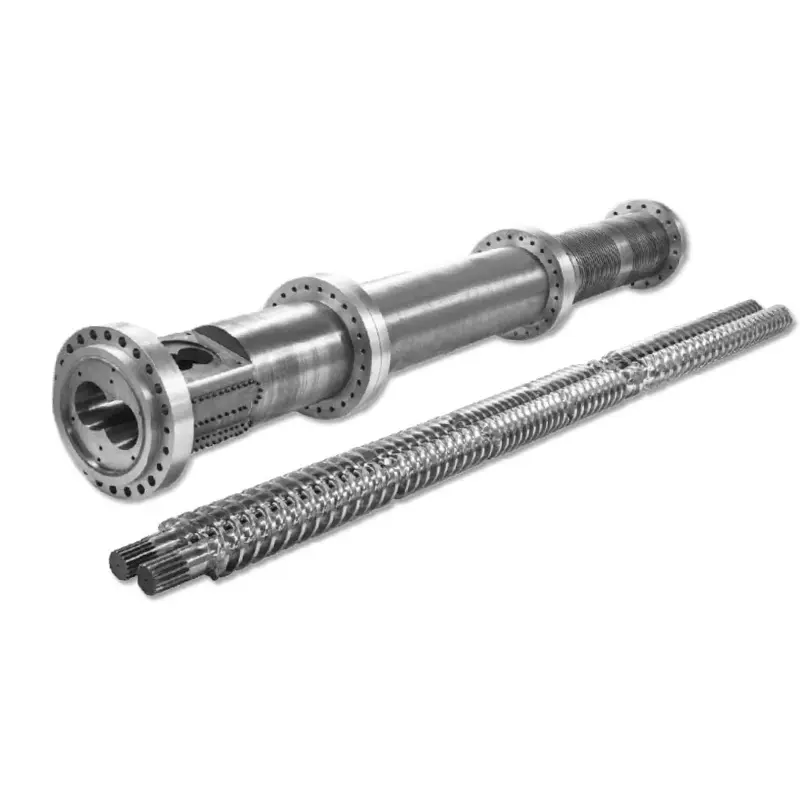
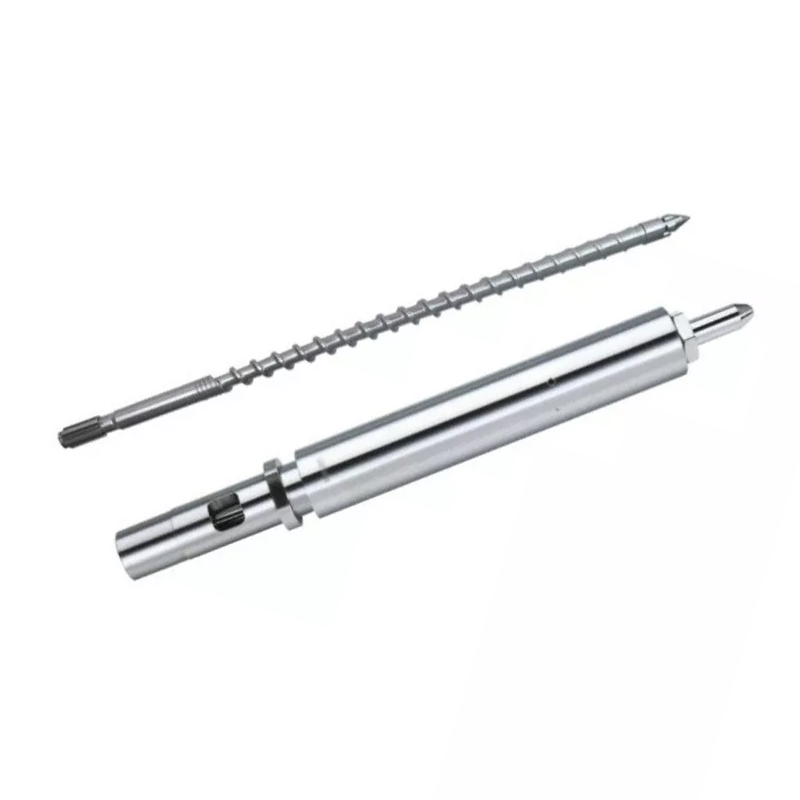
Бурама жана баррель дал келген жуп катары иштешет. Бул жерде ар бир циклдин ырааттуулугу:
- Азыктандыруу— Бункерден тоют зонасына пластик гранулдар түшөт.
- Эрүү— Айлануучу бурама жылытуу жылуулукту жаратат. баррель жылыткычтар менен бирге, гранулдар эрип жана компресс.
- Ченөө— Инъекциянын алдында эритме температурада жана басымда бирдей болуп калат.
- Инъекция— Бурама поршень сыяктуу алдыга жылып, эриген пластикти калыпка түртөт.
Ар бир дизайн өзгөрмөлөрү - геометрия, зона пропорциялары, беттик тазалоо - ошол төрт кадамдын канчалык жакшы аткарылышына таасир этет. Алардын бириндеги дал келбестик өндүрүш көйгөйү катары көрүнөт.
Чечим 1: L/D катышы
L/D катышы (буранын учуу узундугу анын диаметрине бөлүнгөн) спецификация барагындагы эң маанилүү сан. Бул жашоо убактысын, аралашма сапатын жана жылуулук бөлүштүрүүнү көзөмөлдөйт.Көпчүлүк жалпы максаттагы инжектордук формада колдонуу 20:1.
| чайыр | Сунушталган L/D |
|---|---|
| PP, PE, PS (стандартты) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (жылуулукка сезгич) | 16:1 – 20:1 |
| ПЕТ | 20:1 – 22:1 |
| Нейлон (PA) | 18:1 – 20:1 |
| GF-күчөтүлгөн материалдар | 20:1 – 24:1 |
2-чечим: кысуу катышы
Кысуу коэффициенти (CR) бурама каналынын азыктандыруу аймагынан өлчөө зонасына чейин канчалык тар экендигин өлчөйт. Жогорку CR эритинди агрессивдүүраак кысып коет — акырындап жумшартылган аморфтук чайырлар үчүн жакшы. Төмөнкү CR жумшак, бул сизге жылуулукка сезгич же була толтурулган материалдар үчүн керек.
| чайыр | Compression Ratio |
|---|---|
| ABS, PC, PMMA (аморфтук) | 3,0 – 3,5:1 |
| PP, PE, нейлон (жарым кристаллдык) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| ПЕТ | 2,3 – 2,6:1 |
| GF менен бекемделген (≥15%) | 2,0 – 2,5:1 |
3-чечим: Зона пропорциялары
Стандарттык инъекциялык бурама үч зонага бөлүнөт. Ар бир зонанын үлүшү жалпы L/D сыяктуу маанилүү.
- Тоют аймагы (L1):Бункерден катуу гранулдарды кабыл алган терең каналдар. Узунураак = көбүрөөк өткөрүү жөндөмдүүлүгү.
- Кысуу зонасы (L2):Каналдын тереңдиги бара-бара азаят. Көпчүлүк эрүү ушул жерде болот.
- Ченөө зонасы (L3):Тайыз, ырааттуу каналдар. Инъекциянын алдында эритмелердин бирдей температурасын жана басымын камсыз кылат.
| чайыр | Түрмөк (L1) | Кысуу (L2) | Ченөө (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| ПЕТ | 40% | 40% | 20% |
| Нейлон (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Чечим 4: Screw Barrel Material
38CrMoALA — Стандарттык база
Нанхайянын инжектордук бурамалар жасалат38CrMoALA эритме болот, термикалык иштетилген жана өчүрүлгөн. Бул базалык материал PE, PP, PS жана ABS сыяктуу стандарттык термопластикаларды жакшы иштетет, алардын кызмат мөөнөтү болжол менен10 000–20 000 саатнормалдуу иш шарттарында.
Nitriding
Газды 500–560°С азоттоодо азоттуу катмар пайда болот0,5-0,8 мм калыңдыгыкатуулугу менен950–1050 HV (~62 HRC). Бул тазаланбаган болотко салыштырмалуу 30-40% га эскирүү туруктуулугун жакшыртат. Толтурулбаган же жеңил толтурулган материалдарды иштеткен көпчүлүк инъекциялык формада колдонуу үчүн стандарт.

Нанхайя мутанты (капысынан) инъекциялык калыптоо бурагы - PP, PE жана нейлон сыяктуу кристаллдык чайырлар үчүн ылайыктуу.
Биметалл — абразивдик колдонмолор үчүн
Биметаллдык бочкаларда челектин тешигине металлургиялык жол менен байланган, жогорку эритмеден жасалган эскирүүгө туруктуу каптама бар. Нанхайиянын биметаллдык процесси жетишетички тешик катуулугу 62 HRCбаррлдин ички жогорку эскирүү аймактарында айланасында катуу эритме брызги ширетүү аркылуу.
| Колдонмо | Vida материалы | Баррелди дарылоо |
|---|---|---|
| PE, PP, PS (толтурулбаган) | 38CrMoALA азоттолгон | Стандарттуу азот |
| ABS, PC, нейлон (толтурулбаган) | 38CrMoALA азоттолгон | Стандарттуу азот |
| PA + GF ≤30% | 38CrMoALA, өчүрүлгөн + чымырланган | Nitrided же биметалл |
| GF мазмуну 15–50% | Биметаллдык / TC учуу четтери | Биметалл |
| PVC / жегич чайырлар | Коррозияга туруктуу эритме | Биметаллдык (CR класс) |
| Көмүртек буласы толтурулган | Вольфрам карбиди | ТК чачылган тешик |
Чечим 5: Бурама диаметри жана атуу өлчөмү
Сиздин чыныгы атуу ортосунда болушу керек35% жана 70%винттин максималдуу атуу жөндөмдүүлүгүнөн. 35% дан төмөн, материал баррелге өтө узун отурат жана бузулуу коркунучу бар. 70% дан жогору, бурама цикл ичинде жетиштүү тез калыбына келе албайт.
Төмөндө Nanhaiya жеткиликтүү жалпы конфигурациялар болуп саналат:
| Инъекциянын суммасы (г) | Бурама Ø × Узундугу (мм) | Баррель Ø × Узундугу (мм) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

Нанхайя бара-бара инъекциялык калыптоо бурагы — ABS, PC жана PMMA сыяктуу аморфтук чайырлар үчүн жакшы.
Эскертүү белгилери Сиздин учурдагы бураңыз жумушка туура эмес
- Кара тактар же күйүк издери— Ашыкча жашоо убактысынан же ысык жерден начарлаган материал. Баррлдин температуралык зоналарын жана бурамалар боштугун текшериңиз.
- Ыкчам эмес атуу салмагы— Көбүнчө эскирген артка кайтарылбаган клапан же бурамалар менен бочкага ашыкча саңылау, кайра агып чыгууга мүмкүндүк берет.
- Бетинде чачыраган белгилер— Эритмедеги ным же газ. Алдын ала кургатуу жетишсиздигин же винт геометриясынын туура чыкпаганын көрсөтөт.
- Жай калыбына келтирүү / узак цикл убактысы— Пластификациялоо кубаттуулугу жетишсиз. Бурама диаметри, кыязы, көбөйтүү керек.
- түс өзгөртүү боюнча жогорку сыныктары— Эсептөө зонасында аралаштыруу начар. Бурамага кошулган Мэддок же тосмо аралаштыруучу элемент көбүнчө муну чечет.
Бааны суроодо Өндүрүүчүңүзгө эмне айтуу керек
- Машинанын маркасы жана модели— же стандарттуу эмес станоктор учун тешиктин диаметри жана фланецинин өлчөмдөрү
- Негизги чайыр(лар)— толтургучтун түрүн жана эгер мүмкүн болсо, пайызды камтыйт
- Тартуу өлчөмү диапазону— граммда минималдуу жана максимум
- Максаттуу цикл убактысы
- Сиз чечүүгө аракет кылып жаткан учурдагы көйгөйлөр— эгерде бар болсо
Нанхайядан техникалык сунушту алыңыз
Биз 12 сааттын ичинде жооп берет. Биздин инженердик команда сиз цитатага келээрден мурун, сиздин машинаңыз жана чайырыңыз үчүн туура бурама геометриясын, материалдын классын жана өлчөмдөрүн аныктай алат.