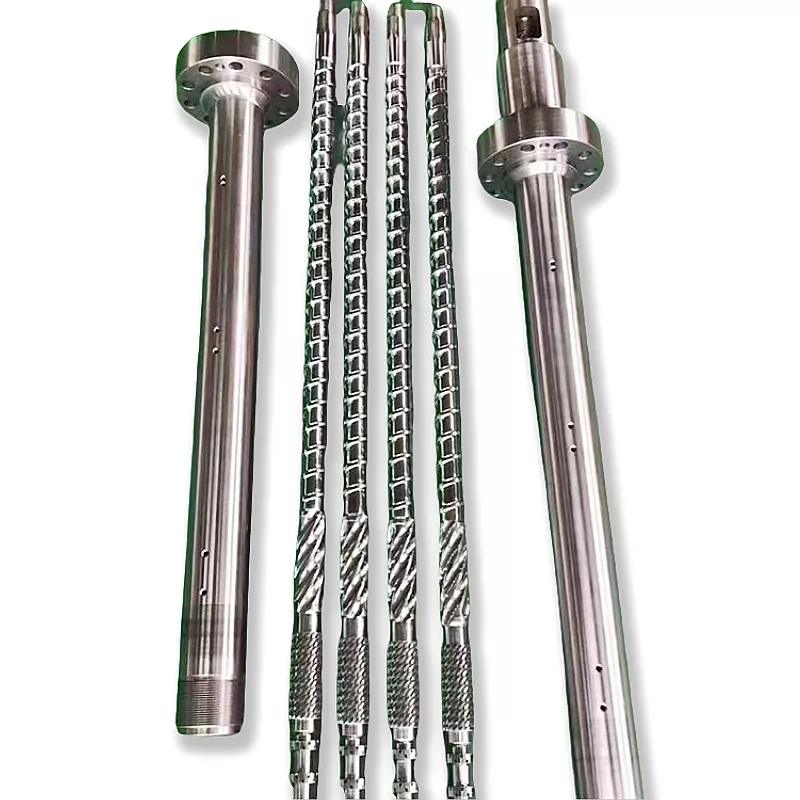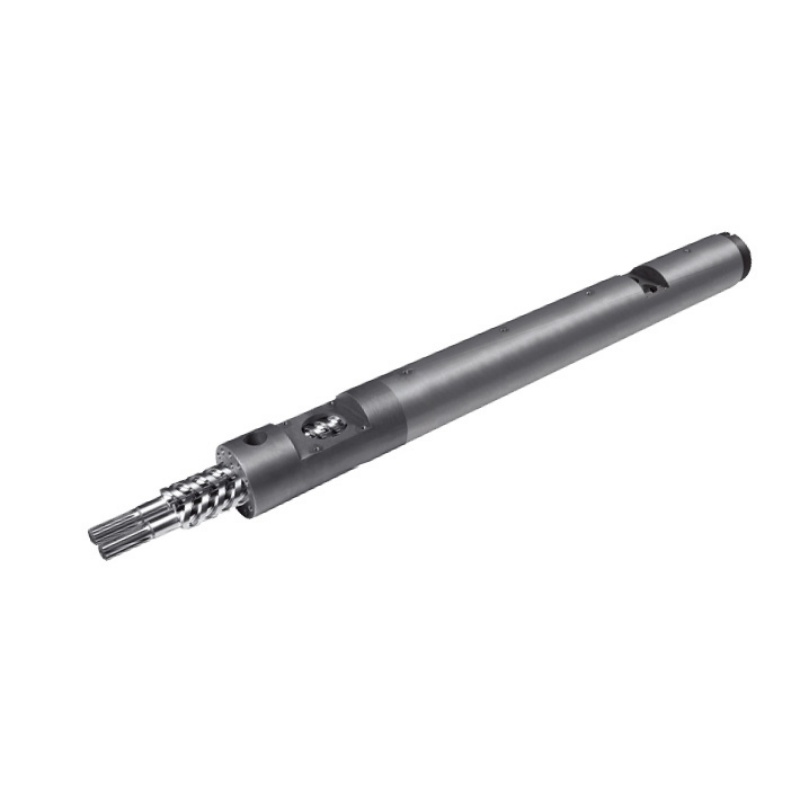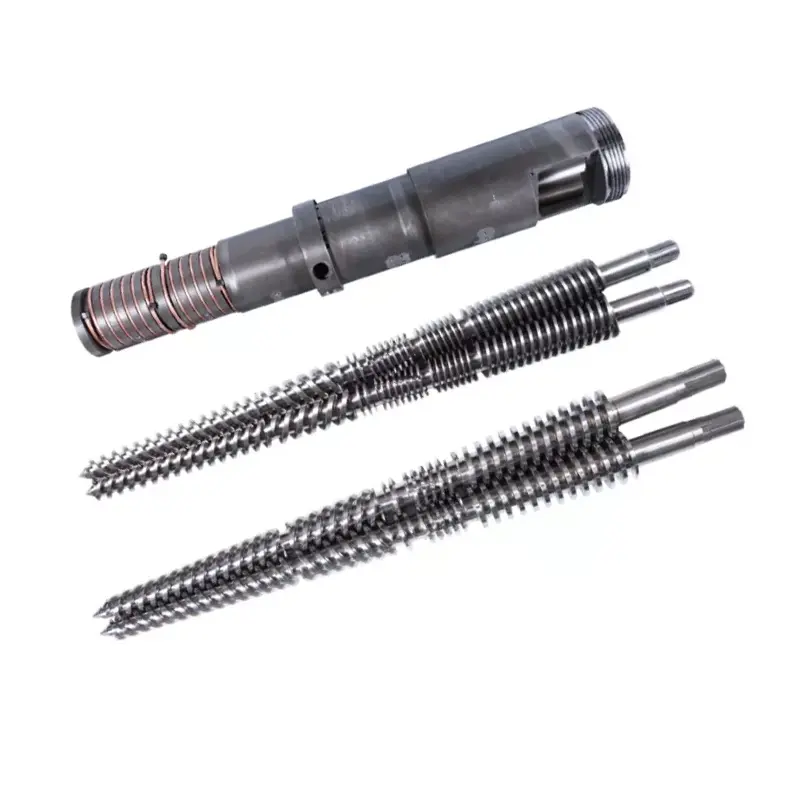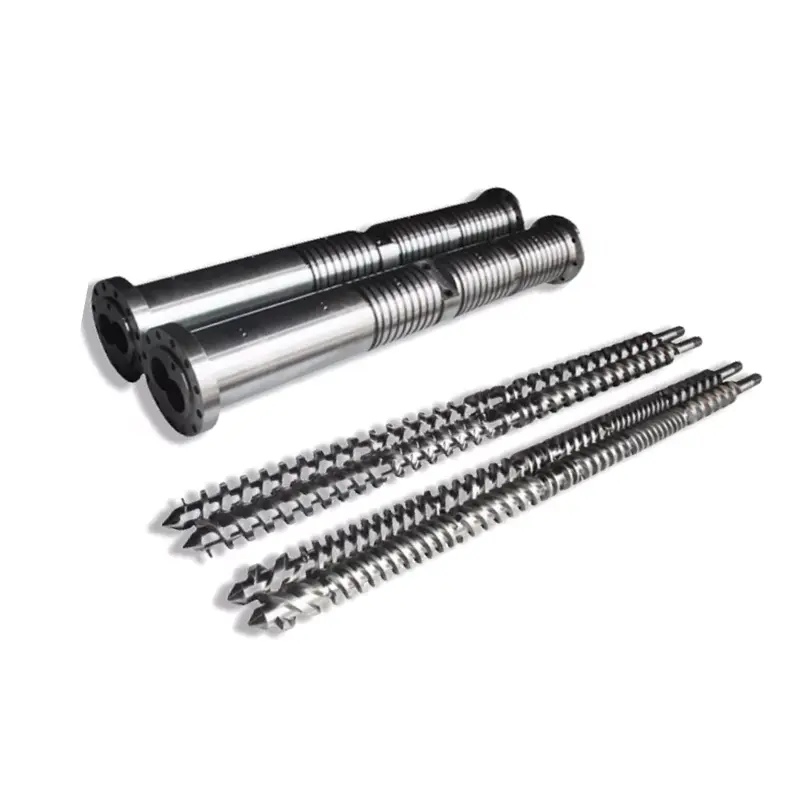
Бурама айлануу өз алдынча чыгуучу терүү эмес. Ылдамдыктын өзгөрүшү катуу заттардын өтүү убактысын, эрүү убактысын, жылышууну, басымдын пайда болушун жана калуу убактысын өзгөртөт, ошондуктан пайдалуу натыйжа эрүү температурасы, мотордун жүгү, басымы жана продуктунун сапаты менен бааланышы керек.

Тез жооп
Бурама ылдамдыгын жогорулатуу адатта сүйрөө агымын жана материалдын процесске кирүү ылдамдыгын жогорулатат, бирок бул байланыш чексиз же кемчиликсиз сызыктуу эмес. Көбүрөөк айн / мин, ошондой эле жылытуу жылуулук кошуп, жашоо убактысын кыскартат жана алсыз тоют же эрүү бөлүгүн ачып берет.
Бир башкарылуучу өзгөрмөлөрдү бир убакта өзгөртүңүз, туруктуу абалды күтүңүз, андан кийин чыгарууну, эрүү температурасынын профилин, басымды, мотордун жүгүн жана продукциянын сапатын салыштырыңыз. Алардын бири бекитилген чегине жеткенде, диск ылдамыраак бурула турган болсо дагы, токтоңуз.
Экструдерди бир туташкан система катары оку
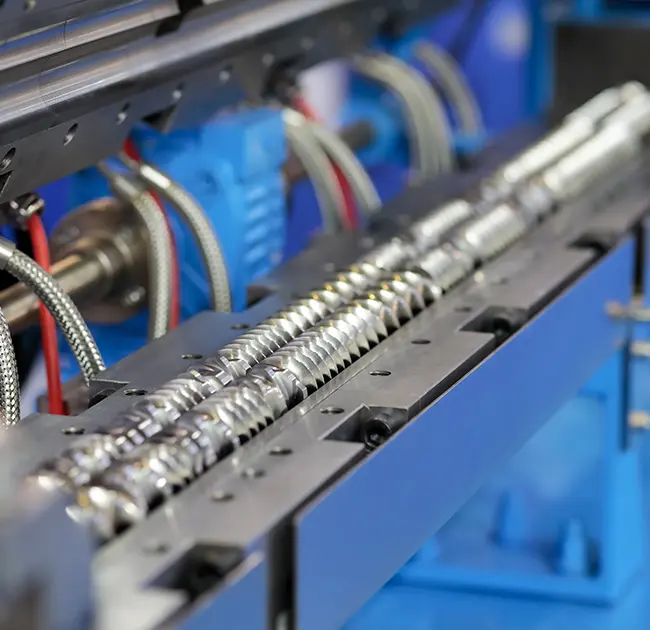
Материал жапырт катуу зат катары кирип, кысылган катмарга айланат, эрип, аралашып, чектөөчү агым жолу аркылуу кетет. Мотор механикалык энергияны берет, ал эми баррель жылыткычтары жана муздатуу схемалары процесс менен жылуулукту алмаштырышат. Бурама жана өлүү басым милдетин бөлүшөт.
2016-жылы өнөр жай масштабындагы изилдөө үч полимерди, үч бурама геометрияны, беш ылдамдыкты жана үч температура шарттарын 135 операциялык кырдаал үчүн сынап көрдү. Авторлор энергияга болгон талапты жана эрүү температурасынын өзгөрүшүн чогуу өлчөгөн. Алардын натыйжалары материалга, бурамага жана шарттарга жараша өзгөрдү, ошондуктан бир универсалдуу айн/мин чыгаруу эрежеси ишенимсиз.
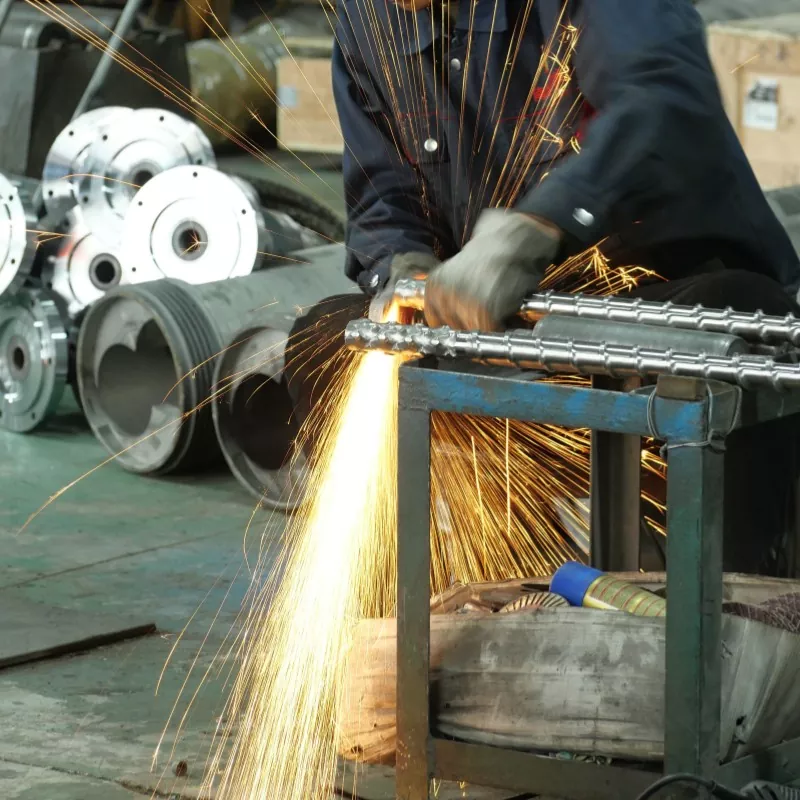
Биздин фабрика көрүнүшү:мыкты иштөө чекити инвертор кабыл алган эң жогорку айн/мин эмес. Бул бекитилген мотордун, редуктордун, басымдын, температуранын жана продукциянын сапатынын чегинде сакталган эң жогорку туруктуу өндүрүш шарты. Эгер бир чектөө эртерээк келип калса, ылдамыраак дискке же жаңы бурамага заказ кылуудан мурун ошол тоскоолдукту аныктаңыз.
Бурама ылдамдыгы жогорулаганда эмне өзгөрөт
Жогорку айн/мин бурамдын бетин бочкага салыштырмалуу ылдамыраак жылдырат. Туруктуу диапазондо бул катуу заттардын ташылышын жана эритүүнү ташууну жогорулатат. Ал ошондой эле жылуу ылдамдыгын, механикалык энергияны, эрүү үчүн убакытты жана материал башынан өткөргөн бурама айлануулардын санын өзгөртөт.
Эрүү-температурасынын өзгөрүү багыты универсалдуу эмес. 2014-жылы HDPE изилдөөсүндө үч чайырдын илешкектүүлүгү, үч бурама геометриясы жана бир нече ылдамдык жана белгиленген температура колдонулган. Бул бурамдын түрү, чайырдын илешкектүүлүгү, белгиленген температура жана ылдамдыктын бардыгына энергиянын колдонулушуна жана эрүү ырааттуулугуна таасир этээри аныкталган.
Жалгыз учуучу бурамалар эрүү сапаты начарлаган критикалык ылдамдыкты көрсөттү, ал эми сыналган тосмо бурамасы температуранын бирдейлигин жакшыртты.


Баррелдин белгиленген температурасы эрүү температурасы эмес
Контроллер жылыткыч зонасынын максатын жана адатта бочка дубалына жакын температураны көрсөтөт. Канал ичиндеги полимер деформациядан жана сүрүлүүдөн механикалык энергия алат. Муздатуу бул жылуулуктун бир бөлүгүн алып салышы мүмкүн, бирок акыркы эритме контроллердин бир окуусуна караганда ысык, муздак же бир калыпта болушу мүмкүн.
Белгиленген жерде эрүү температурасын өлчөө жана сенсор ыкмасын айт. 2006-жылы Polymer Engineering & Science изилдөөдө эритме агымы боюнча термопар торчосун колдонгон. Ал бир учуучу бурамалар менен жогорку өткөрүмдүүлүктө төмөн температуралуу аймактарды тапты, ал эми Мэддок аралаштыргычы менен сыналган тосмо бурама жакшы эрүү жана төмөнкү вариацияга жетишти.
Ченелген эритме ысык болгондуктан, ар бир жылыткыч зонасын түшүрбөңүз.Эгерде бурама жылуулуктун көп бөлүгүн жаратып жатса, агрессивдүү кыскартуу катуу төшөктү муздак калтырышы мүмкүн, ал эми кесүү жогору бойдон калууда. Профильди толугу менен өзгөртүүдөн мурун эрүү болгон жерде, жылыткычтын чыгышын, муздатуу реакциясын жана мотордун жүгүн карап көрүңүз.
Эмне үчүн өндүрүш түз сызыкта rpm артынан токтойт
Төмөнкү ылдамдыкта, жакшы азыктанган экструдер айн/мин жана масса агымынын ортосундагы дээрлик сызыктуу байланышты көрсөтө алат. Бул мамиле гранулдар каналды пропорционалдуу түрдө толтурбай калганда, массасынын тыгыздыгы өзгөргөндө, тоют тамагы тайып, эрүү артта калганда же ылдыйкы каршылык басым-агымдын балансын өзгөрткөндө алсыратат.
2022-жылы Штутгарт университетинин изилдөөсү жылмакай, спиралдык оюктары бар жана октук оюгу бар азыктандыруу зоналарын жогорку сай ылдамдыкта салыштырган. Ал босогону тапты, андан ашкан өткөрүү сызыктуу эмес болуп калды жана гранул формасы жана өлчөмү бул босогого таасирин тийгизди. Бул практикалык фабрика эрежесин колдойт: чыныгы чийки затты, ошондой эле полимердин аталышын жазыңыз.



Нанхайиянын жарыяланган ылдамдыгын жана чыгаруу диапазонун кантип окуса болот
Nanhaiya эки анын төмөнкү үй-бүлөлүк дасторкон жарыялайтбир бурама категориясыжана PE/PP жогорку ылдамдыктагы бет. Бул компаниянын белгиленген продукт ассортиментин аныктоо үчүн пайдалуу. Бул такталбаган материал жана өлүү үчүн операциялык кепилдик эмес.
| Модел | L/D | Жарыяланган чыгарылыш | Жарыяланган ылдамдык | Айдоочу мотор |
|---|---|---|---|---|
| NHY20 | 20:1 | 3-5 кг/саат | 10дон 60ка чейин | 1,1 / 1,5 / 2,2 кВт |
| NHYZS25 | 25:1 | 5-8 кг/саат | 10дон 60ка чейин | 2,2 / 3,0 / 4,0 кВт |
| NHY30 | 25:1 | 5-10 кг/саат | 10дон 60ка чейин | 2,2 / 3,0 / 4,0 кВт |
| NHY45 | 25:1ден 36:1ге чейин | 10-120 кг/саат | 10дон 150гө чейин | 5,5тен 22 кВт чейин |
| NHY65 | 25:1ден 36:1ге чейин | 60-300 кг/саат | 20дан 150 айн/мин | 22ден 75 кВт чейин |
| NHY75 | 25:1ден 36:1ге чейин | 200дөн 450 кг/саатка чейин | 20дан 150 айн/мин | 30дан 132 кВт чейин |
| NHY90 | 25:1ден 36:1ге чейин | 180-600 кг/саат | 20дан 110 айн/мин | 30дан 185 кВт чейин |
| NHY120 | 25:1ден 36:1ге чейин | 320дан 1000 кг/саатка чейин | 20дан 90га чейин | 75тен 280 кВт |
| NHY150 | 25:1ден 36:1ге чейин | 400дөн 1300 кг/саатка чейин | 20дан 75 айн/мин | 90 - 400 кВт |
Булак: Нанхайя вебсайты, 2026-жылдын 31-августунда текшерилген. Ар бир катар кеңири сериялардын маанилерин камтыйт. Эң жогорку өндүрүмдүүлүктү, ылдамдыкты жана мотор номерин бир болжолдуу машина конфигурациясына бириктирбеңиз.
Nanhaiya сайты доомат:PE/PP жогорку ылдамдыктагы баракчасында оптималдаштырылган бурама структурасы жана жогорку моменттик редуктор салттуу жабдууларга караганда эки эсе эффективдүүлүктү жана анын дизайны PP экструзия температурасын төмөндөтүшү мүмкүн деп айтылат.
Баракта салыштыруу машинасы, чайыр, өлүү, сыноо ыкмасы же кабыл алуу терезеси көрсөтүлбөйт. Эки билдирүүнү тең ROI же сатып алуу кепилдиги кирерден мурун долбоорго тиешелүү сыноо протоколун талап кылган жеткирүүчүнүн дооматтары катары караңыз.
Бөлүнгөн окууларды эмес, комбинацияларды чечмелеңиз
| айн/мин жогорулатуудан кийинки тренд | Мүмкүн болгон чечмелөө | Кийинки текшерүү |
|---|---|---|
| Чыгуу жогорулайт, басым жана жүк туруктуу бойдон калууда, сапат сакталат | линия дагы эле анын пайдалуу иштөө терезесинин ичинде болушу мүмкүн | Эрүү температурасынын бирдейлигин жана ылдый муздатуу жөндөмдүүлүгүн ырастаңыз |
| Rpm жогорулайт, бирок өндүрүштүн өсүшү кыскарат | Жем сыйымдуулугу, эрүү же ылдый агымга каршылык чектөө болушу мүмкүн | Тоюттун ырааттуулугун, спецификалык чыгарууну, чыпкалоону жана калыптын басымын текшериңиз |
| Эрүү температурасы жана мотор жүк тез көтөрүлөт | Механикалык энергия жана каршылык өсүп жатат | Чайырдын илешкектүүлүгүн, бурама геометриясын, чыпкасынын абалын жана жылуулук профилин карап чыгыңыз |
| Орточо эрүү температурасы төмөндөйт, бирок вариация көбөйөт | Кеч же толук эмес эрүү болушу мүмкүн | Продукциянын кемчиликтерин текшериңиз жана бураманын эрүү жөндөмдүүлүгү менен салыштырыңыз |
| Чыгуу жана мотор жүгү менен басым циклдери | Көйгөй тоют, эрүү, температураны көзөмөлдөө же чектөө болушу мүмкүн | колдонуудиагностикалык колдонмо |
| Чыпкадан же өлчөмдү алмаштыргандан кийин жүк көтөрүлөт | Төмөнкү каршылык иш чекити өзгөрдү | Таза жана кир басымды бирдей материалда жана ылдамдыкта салыштырыңыз |


Башкаруу элементтерин куугандын ордуна башкарылган кадам сынагын колдонуңуз
- Бир туруктуу материалды жана продуктуну тандаңыз.Чайырдын классын, гранул же кайра майдалоо формасын, кошумчаларды, нымдуулукту жана акыркы материалдын ырааттуулугун жазыңыз.
- Базалык көрсөткүчтү түзүү.Линия турукташтырылгандан кийин иш жүзүндөгү айлануу/мин, тоютту, чыгарууну, эритме температурасын, басымды, мотордун жүгүн, зонанын көрсөткүчтөрүн жана продукциянын сапатын жазыңыз.
- Бир бекитилген өзгөрмөлөрдү өзгөртүү.Саптык процедура менен аныкталган өсүү жана турукташтыруу убактысын колдонуңуз. Ылдамдыкты, тамактандырууну жана температураны чогуу өзгөртпөңүз.
- Орточо жана вариацияны салыштырыңыз.Алгылыктуу орточо көрсөткүч велосипеддин басымын же тегиз эмес эрүү температурасы профилин жашыра алат.
- Биринчи чектөө шартын белгилеңиз.Бул мотордун жүктөмү, басымы, эритмесинин сапаты, өлчөмдүү туруктуулугу, муздатуу жөндөмдүүлүгү же беттик кемчилик болушу мүмкүн.
- Бекитилген чектерде гана кайталаъыз.Пайдалуу максимумга дагы бир өсүү өтө аз өндүрүштү бергенде же өлчөнгөн шартты кабыл алуудан тышкары түрткөндө жетет.
Биздин фабрика көрүнүшү:беш туруктуу иштөө пунктун жөнөткөн кардар бизге максималдуу бир айлануу ылдамдыгын жөнөткөн кардарга караганда көбүрөөк пайдалуу долбоордук далилдерди берет. Тренд линия эффективдүүлүгүн жоготот жана кийинки өзгөртүү тоют бөлүгүнө, сай геометриясына, эскирүү абалына же ылдый агымдагы жабдууларга тиешелүү экендигин көрсөтөт.
Процесстин тенденциясы аппараттык камсыздоого кайтып келгенде
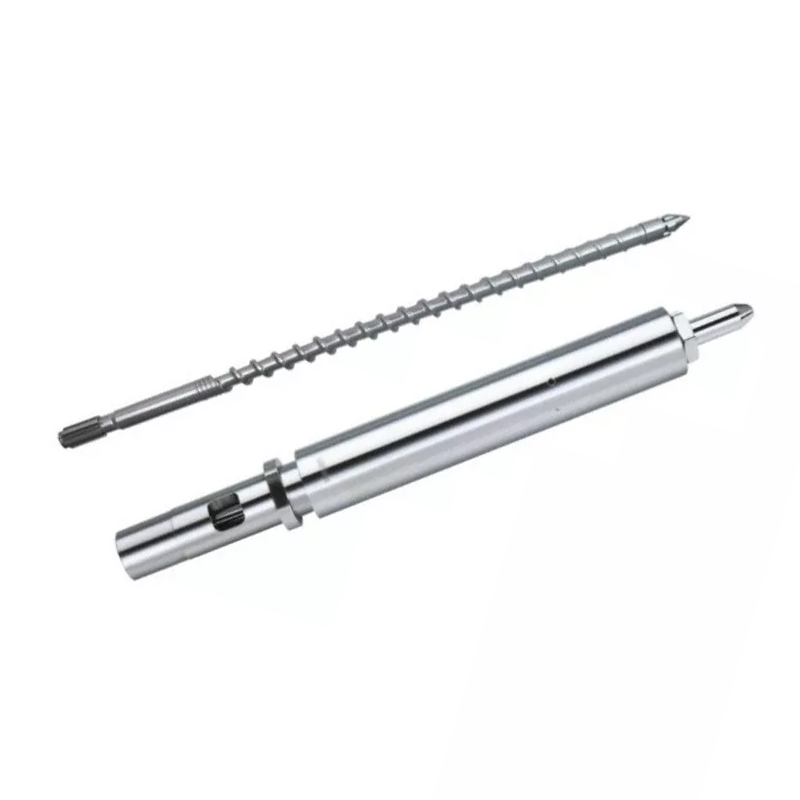
Жогорку айн/мин бурамалар менен бочканын ашыкча боштугун, аз өлчөмдөгү тоют бөлүгүн, артта калган эрүү бөлүгүн же өтө көп басымды жоготкон аралаштыргычты оңдой албайт. Бул чектерди көрүүнү жеңилдетет. Көчүрүүдөн мурун эскирген компоненттерди тазалап, өлчөө.
колдонуутосмо, кадимки жана аралашма бурама салыштырууэритмелердин бирдейлиги ылдамдык менен өзгөргөндө. колдонууөлчөө колдонмосун кийүүтаза агым жолу жана туруктуу материал менен конкреттүү өндүрүш төмөндөгөндө.
Нанхайяныкыжабдуулар барагыанын CNC токардык станоктору 6 мге чейин даяр тетиктерди иштете алаарын жана анын бургулоо жана фрезердик жабдууларын 0,02 мм жайгаштыруу тактыгына ээ экендигин айтат. Бул завод деңгээлинде жарыяланган мүмкүнчүлүктөр. Бекитилген чийме дагы эле тартип үчүн өлчөмдөрдү жана текшерүү пункттарын аныктоо керек.

Жогорку чыгаруу бир бурамасы карап чыгуу үчүн маалыматтар
- Машина жасоочу, модели жана бурама диаметри
- Түпнуска жана учурдагы бурама жана баррель өлчөөлөрү
- Чайырдын сорту, гранул формасы, кайра майдалоо жана кошумчалар
- Кабыл алынган сапаты менен нормалдуу жана максаттуу чыгаруу
- Мотор, редуктор катышы жана номиналдык моменттин маалыматтары
- Чыныгы айн/мин, мотор жүгү жана энергия тенденциясы
- Баррлдин белгиленген чекиттери жана иш жүзүндөгү зонанын окуулары
- Эритме температурасы жайгашкан жер жана сенсор ыкмасы
- Басым тенденциясы, чыпкалоо жана өлүү чоо-жайы
- Муздатуу, ташуу жана ылдый агым чеги
- Кемчиликтердин жана сакталган үлгүлөрдүн сүрөттөрү
- Түпнуска чийме жана байланыш өлчөмдөрү
Көп берилүүчү суроолор
Бурама ылдамдыгын жогорулатуу дайыма экструдердин өндүрүшүн көбөйтөбү?
Жок. Чыгуу туруктуу иштеп жаткан терезенин ичинде бурама ылдамдыгы менен көтөрүлүшү мүмкүн, бирок тоют кубаттуулугу, гранул формасы, бурама геометриясы, эрүү кубаттуулугу, өлүүгө каршылык, мотор жүгү жана эскирүү натыйжаны чектеши мүмкүн. Жогорку ылдамдыкта спецификалык өндүрүш төмөндөшү мүмкүн же эритме азыраак бирдей болуп калышы мүмкүн.
Баррелдин белгиленген температурасы эрүү температурасы менен бирдейби?
Жок. Баррель белгиленген чекиттер жылыткыч зоналарын көзөмөлдөйт, ал эми полимер ошондой эле бураманын айлануусунан жана кесилишинен механикалык энергия алат. Ылайыктуу сенсор менен аныкталган жерде эритинди өлчөп, контроллердун белгиленген чектин чыныгы эрүү температурасы катары кароонун ордуна ыкманы жазыңыз.
Бурама ылдамдыгы жогорулаганда эмне үчүн эритме температурасы көтөрүлүшү мүмкүн?
Жогорку бурама ылдамдыгы кесүү ылдамдыгын жана механикалык энергияны көбөйтүүгө мүмкүндүк берет. Эрүү температурасынын канчалык өзгөрүшү чайырдын илешкектүүлүгүнө, бурама геометриясына, толтурууга, баррель профилине жана ылдыйкы агымга каршылыкка жараша болот. Кээ бир бурама жана материалдык айкалыштары анын ордуна критикалык ылдамдыктан тышкары начар же толук эмес эрүүнү көрсөтүшү мүмкүн.
Эмне үчүн айн/мин жогорулаганда өндүрүштүн өсүшү токтошу мүмкүн?
Тоют бөлүмү пропорционалдуу түрдө толтурууну токтотушу мүмкүн, гранул тайгалак өзгөрүшү мүмкүн, массанын тыгыздыгы өзгөрүшү мүмкүн, эрүү сыйымдуулугуна жетиши мүмкүн, же өлүү жана чыпкага каршылык системаны чектеши мүмкүн. Эскирген бурама жана бочка агып кетүүнү көбөйтүп, пайдалуу насосту азайтат.
Бурама ылдамдыгын өзгөрткөндөн кийин операторлор эмнени жазышы керек?
Рекорд иш жүзүндөгү бурама ылдамдыгын, азыктандыруу ылдамдыгын, чыгаруу, эрүү температурасы жана вариация, эритме басымы жана вариация, мотор жүгү, аймактын температурасы, муздатуу жооп, продукт сапатын жана жаңы туруктуу абалга жетүү үчүн уруксат берилген убакыт.
Мен Нанхайяга жогорку натыйжалуу бир бурамдуу текшерүү үчүн кандай маалыматтарды жөнөтүшүм керек?
Чайырдын классын жана формасын, кошумчаларды жана толтургучтарды, талап кылынган өндүрүштү, айн/мин, мотор жана редуктор маалыматтарын, баррлдин профилин, эрүү температурасынын жана басымдын тенденцияларын, өлчөм жана чыпкалоо деталдарын, бурама жана баррлдин чиймелерин, эскирүү өлчөөлөрүн жана продукт кемчилигин же өндүрүштүн чегин жөнөтүңүз.
Редакциянын эскертүүсү: Нанхайя продуктунун мүнөздөмөлөрү жана дооматтары компания тарабынан жарыяланган маалымат катары аныкталган. Көз карандысыз изилдөө ар кандай Nanhaiya модели үчүн кепилдик эмес, жараян мамилелерди колдойт. Акыркы чектер жана кабыл алуу шарттары материалды, машинаны, бекитилген чиймени жана долбоордун сыноо планын талап кылат.