Бураманын учу запастык бөлүктөй мамиле кылуу үчүн кичинекей, бирок ар бир атуу бирдей көлөмдө эритинди менен башталаар-баштоо үчүн жетиштүү так. Аны жиптүү металл чекит катары эмес, дал келген агым жана пломбалоочу монтаж катары сатып алыңыз.


Тез жооп
Инжекциялык форманын бурамасын төрт нерсеге карап тандаңыз: кайтарылбаган клапан дизайны, так бурама жана баррель интерфейси, иштетилген чайыр жана толтургуч жана учурдагы монтаждын эскирүү үлгүсү. Версиялар, мурунку оңдоолор же стандарттуу эмес бурамалар болушу мүмкүн болгондо, машина модели гана жетишсиз.
Алмаштыруу тартиби үчүн, мүмкүн болсо, түпнуска чиймени жөнөтүңүз, андан кийин жипти, ийинди, учтун узундугун, шакекченин жүрүүсүн, отургучту, тышкы диаметрди жана ээриген өтмөктөрдү чыныгы машинага каршы текшериңиз. Жакшы цитата геометриядан башталат. Материалдык жана беттик дарылоо кийинки келет.
Бурама учу эки багытта агымды көзөмөлдөйт
Бурама калыбына келтирүү учурунда, кайра клапан ачылып, эриген полимерди буроонун алдыңкы жагына өткөрөт. Инъекциянын башталышында ал жабылат, ошондуктан бурамдын кыймылы жана басым эритинди буроо боюнча артка түртүүнүн ордуна атууга таасир этет.
Мына ошондуктан бурама учу, текшерүү шакеги жана отургуч техникалык тейлөөгө гана эмес, процесске таандык.ENGELдин артка кайтарылбаган клапан окуу куралыошол эле эки иштөө абалын сүрөттөйт жана жабылуу жүрүм-турумун түздөн-түз инъекциянын кайталанышына байланыштырат.
Биздин фабрика көрүнүшү:эң кымбат бурама учу ката эки материалдык класстын ортосундагы айырма сейрек болуп саналат. Бул бурамага жип кирип, бирок туура жүрбөй, мөөр басылбаган же тегизделбеген бөлүк. Ийгиликтүү туура тест сатуу сын атоочтордун узун тизмесине караганда баалуу.
калыптоо милдетин айланасында жыйынды тандоо
Туура дизайн калыбына келтирүү учурунда эркин ачылып, инъекция учурунда болжолдуу түрдө жабылып, эритүү жолунда ашыкча чектөөлөрдү болтурбоо керек. Ал ошондой эле чайырдын абразивдик, жабышчаак жана жегичтүү жүгүн анын жупташуучу беттерине зыян келтирбестен туруштук бериши керек.
| Сатып алуу суроосу | Эмне үчүн ал бурамдын учу өзгөрөт | Жетүүчүгө эмне жөнөтүү керек |
|---|---|---|
| Кандай чайыр калыпка салынып жатат? | Илешкектүүлүк, майлоочулук, бузулуу сезгичтиги жана коррозия милдети агымдын өтүүсүнө, материалды жана беттик тазалоого таасир этет. | Так чайыр класс, түс системасы, отко чыдамдуу жана кадимки иштетүү диапазону. |
| Чайыр бекемделгенби же толтурулганбы? | Айнек буласы, минералдык толтургуч жана калыбына келтирилген булгануу шакекченин, отургучтун жана эритме өтмөктөрдүн абразивдүү эскиришин тездетет. | Толтургуч түрү, салмагы пайызы жана продукт боюнча өзгөрөт. |
| Атуу канчалык так болушу керек? | Жука дубалдуу, көп көңдөйлүү жана катуу салмактуу бөлүктөрү клапандардын жабылышынын жана агып кетишинин кичине өзгөрүүлөрүн көрсөтөт. | Бөлүмдүн салмагы, боштуктун саны, атуу салмагына чыдамдуулук жана акыркы тренд маалыматтары. |
| Азыркы клапан стили кандай? | Жылдыруучу шакек, топ-чек жана башка конструкциялар ар кандай агым аймактарына, саякатка жана жабууга ээ. | Түпнуска бөлүгүнүн номери, чийме, сүрөттөр жана толугу менен алынып салынган монтаж. |
| Бурама мурда алмаштырылганбы? | Машина модели мындан ары орнотулган жипти, учтун узундугун же отургучтун геометриясын аныктай албайт. | Учурдагы бурама чийме жана түздөн-түз өлчөө, машинанын аталышы гана эмес. |
| Эмне үчүн тетик алмаштырылат? | Үзүлгөн жип, эрозияланган агын жолу жана агып жаткан шакек бир эле түзөтүүчү иш-аракетти көрсөтпөйт. | Сүрөттөрдү кийиңиз, процесстин белгилери, тейлөө тарыхы жана аткарылбай калган өлчөмдөр. |
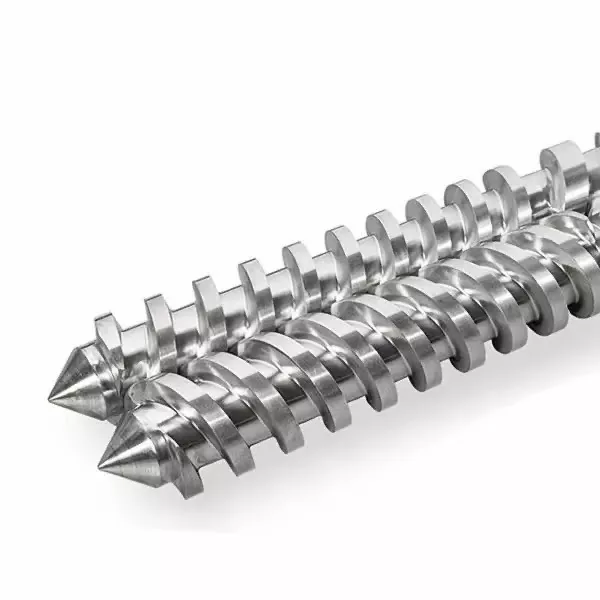
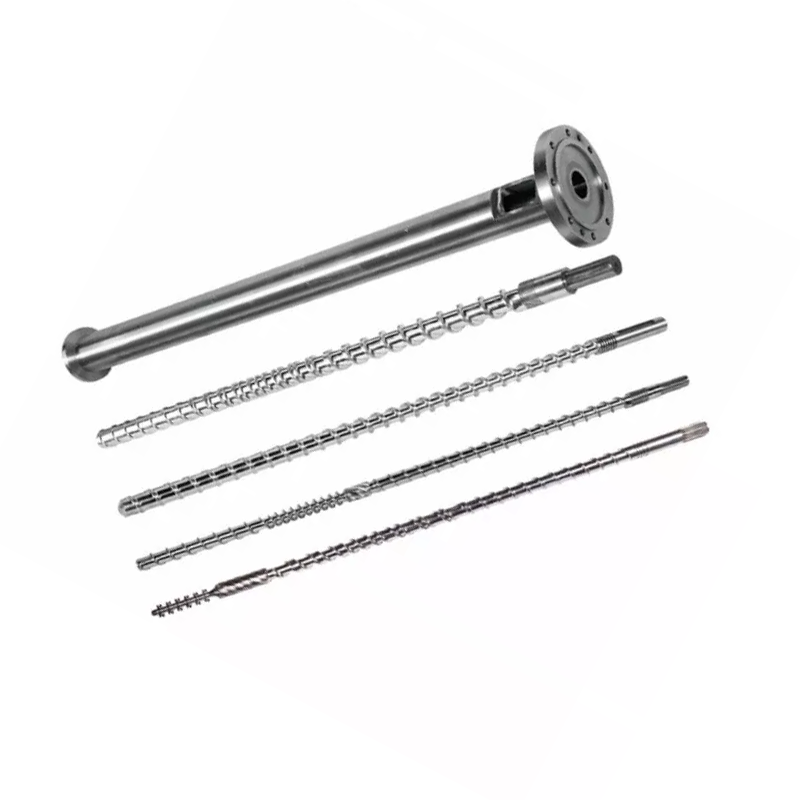
Nanhaiya стандарттуу жана ылайыкташтырылган жип үлгүлөрүн, плюс атайын полимерлер үчүн тескери агымдын учу варианттарын сунуштайт. Тандалган бөлүк менен дал келүүгө болотинжектордук калыптоо бурагыже кененирээк бөлүгү катары берилетинжектордук калыптоо жана экструзия запастык бөлүктөрүнүн ассортименти.


Курулушту алып салуудан мурун процесс сигналдарын окуңуз
Өзгөрмө жаздык, дрейфтин атылган салмагы же начар которуунун кайталанышы клапандын агып кетишин көрсөтөт, бирок алардын бири да муну жалгыз далилдей албайт. Чайырдын өзгөрүшү, тоюттун туруксуздугу, температураны көзөмөлдөө, баррлдин эскириши, эритмедеги аба, басым орнотуулары жана көктүн шарттары окшош симптомдорду жаратышы мүмкүн.
ENGEL артка кайтуучу клапанды, буроону жана пластмассалоочу бочканы текшерүүнү сунуштайтэритме жаздык өзгөрүп турганда. Ошол эле бузулууларды оңдоо көрсөтмөсү жаздыктын жана атуу салмагынын вариациясын процесстин жөндөөлөрү жана компоненттердин эскириши менен байланыштырат.
| Байкооланган сигнал | Мүмкүн болгон бурама учу менен байланыш | Заказ кылуудан мурун текшериңиз |
|---|---|---|
| Жаздыктын абалы октон атууга чейин өзгөрүп турат | Шакек башка жерде жабылышы же отургандан кийин агып кетиши мүмкүн. | Туруктуу процессте реалдуу абалды, басымды жана атуу салмагын өзгөртүү. |
| Орнотуулар туруктуу бойдон калганда, бөлүктүн салмагы өзгөрөт | Артка агым калыпка жеткирилген эффективдүү көлөмдү азайтышы мүмкүн. | Тоюттун, температуранын, материалдын жана көктүн көңдөйүнүн себептерин жокко чыгарыңыз. |
| Кыска кадрлар мезгил-мезгили менен пайда болот | Клапан кайра-кайра жабылбашы мүмкүн, айрыкча калыбына келтирилген өзгөрүүлөрдөн кийин. | Өткөрмө жоопту салыштырыңыз жана машина жасоочу бекиткен клапан сынагынан өтүңүз. |
| Калыбына келтирүү чектелген болот | Бузулган шакек, кен же аз өлчөмдөгү агын жолу эрүү агымына туруштук бере алат. | Эркин кыймылды, кендерди, өткөөлдөрдүн жана өтүүгө тоскоолдуктарды текшериңиз. |
| Кара тактар материалдык өзгөрүүнүн артынан | Өлүк тактар же бузулган беттер бузулган полимерди кармап калышы мүмкүн. | Толук эритүү жолун, саптаманы, буроо алды жана тазалоо процедурасын текшериңиз. |
| Металлдык ызы-чуу же шакек кармашы | Өтүү, деформация, туура эмес жайгашуу же бөтөн материал болушу мүмкүн. | Машина жасоочунун коопсуз тейлөө процедурасы боюнча токтоп, текшериңиз. |
Курал алынгандан кийин текшерүү шакекчесинин сырткы диаметрин, эки четин, отургучтун бетин, учтун корпусун, эритүүчү өтмөктөрдү жана жипти текшериңиз. АнARBURG техникалык макаласыэскирүү механизмдери катары абразияны, адгезияны жана коррозияны аныктайт жана шакекченин диаметринде, акыркы бетинде жана пломбалуу отургучта эскирүү шакекче жүрүү жана жаздыктын туруктуулугун өзгөртө аларын көрсөтөт.
Бөлүк толтурулганга чейин кармап туруу басымын кошуп, текшерүү шакегине диагноз койбоңуз.Жөндөөлөрдү өзгөртүү агып кетүүлөрдү оңдоосуз эле жашыра алат. Туруктуу базаны тартып алыңыз, машина жасоочу бекиткен сыноо ыкмасын аткарыңыз жана алмаштыруу спецификациясын өзгөртүүдөн мурун жабдыкты текшериңиз.
Жупташуу бөлүктөрү дагы эле жакшы болгондо гана бир бөлүгүн алмаштырыңыз
Текшерүүчү шакек, анын жупталуу учу жана отургучу бекитилген өлчөмдөрдө калганда, мөөр басуучу беттери бекем болгондо жана жаңы шакек өзүнүн толук жүрүүсүндө ээн-эркин кыймылдай алганда, өзүнөн өзү алмаштырылышы мүмкүн. Бул арзаныраак оңдоо, бирок текшерүү аны колдогондо гана.
Бир нече беттер эскирип, шакек басып же башка тетикке тийип калганда, эски тетиктер машиналарда аралашып кеткенде же ишенимдүү баштапкы өлчөмдөр калбай калганда дал келген учу, шакек жана отургучту алмаштырыңыз. Бир жаңы пломба бөлүктү эки эскирген жупташуу бөлүктөрү менен айкалыштыруу жаңы агып чыгуу жолун түзүшү мүмкүн.
Биздин фабрика көрүнүшү:эскирген үлгү чебер чийме эмес, далил болуп саналат. Эгерде биз эрозияланган отургучту, кыскартылган шакекти же бузулган жипти так көчүрүп алсак, жаңы бөлүк эски көйгөйдү тазараак бет менен кайра чыгара алат. Биз пландаштырылган мамилени чиймеден, жупташуу компоненттеринен жана эскирген маалымдама пункттарынан калыбына келтиребиз.


Nanhaiya сайынуу балчы бурамасы учу маалыматтар
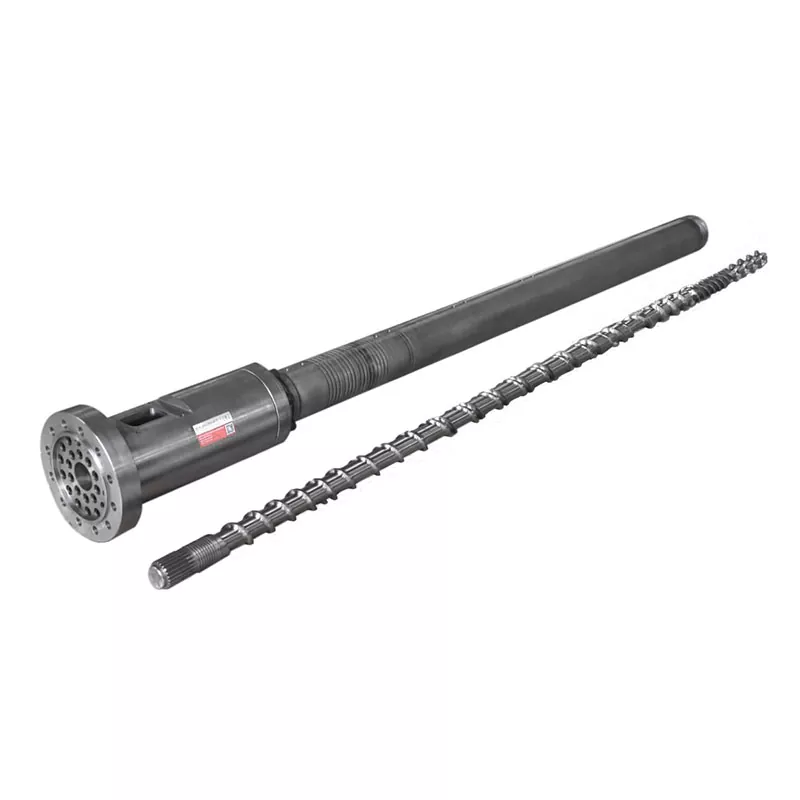
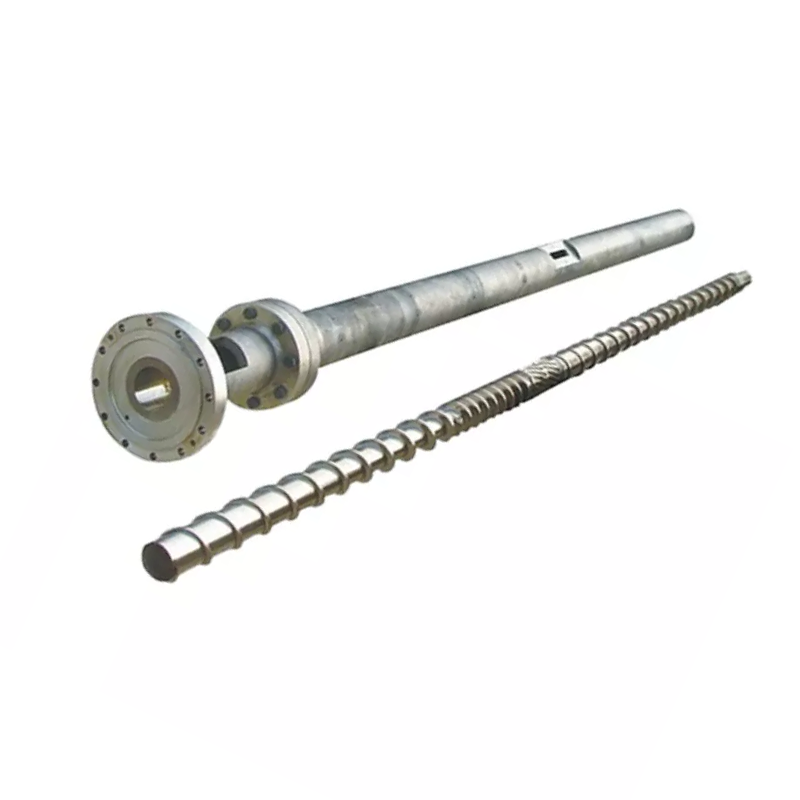
TheNanhaiya сайынуу балчы бурамалар учубурамалар менен сопло тараптагы эритме жолдун ортосундагы интерфейс катары курулган. Бул алмаштыруу иштери үчүн бажы жиптери жана компонент геометриясы менен, ар кандай бурамалар диаметри жана сайынуу машина бренддер үчүн жеткиликтүү.
| Спецификация | Nanhaiya продукт маалыматы | Сатып алуу актуалдуулугу |
|---|---|---|
| Негизги материал | D2 | Чыныгы материалды котировкага жана текшерүү документтерине жазыңыз. |
| Катуулугу | HRC45-62 | Тандалган маани термикалык дарылоо, кийүү милдети жана жупташуу материалдарына дал келиши керек. |
| Түздүк | 0,02 мм/м | Геометрия жана тегиздөө бурмалуу алдыңкы интерфейсте. |
| Брондолгон жүз | Биметалл | Ачык иштөөчү беттерде эскирүүгө туруктуу опцияны камсыз кылат. |
| Айнек-була конфигурациялары | 30% / 60% | RFQда айнек буласынын чыныгы пайызын жана чайырдын деңгээлин көрсөтүңүз. |
| Бөлүк салмагы | 1 кг | Продукт-беттин маалымдама мааниси; акыркы салмак бекитилген геометрияга ылайык келет. |
| Өндүрүш жолу | CNC иштетүү, жылуулук дарылоо жана так жылмалоо | Бул операциялар форманы, беттин абалын жана даяр тууралоону көзөмөлдөйт. |
| Стандарттык колдонмолор | PE, PP, ABS жана PVC термопластикалык калыптоо | Кошумчаларды, боекторлорду, кайра иштетилген мазмунду жана толтургуч маалыматтарды жөнөтүңүз. |
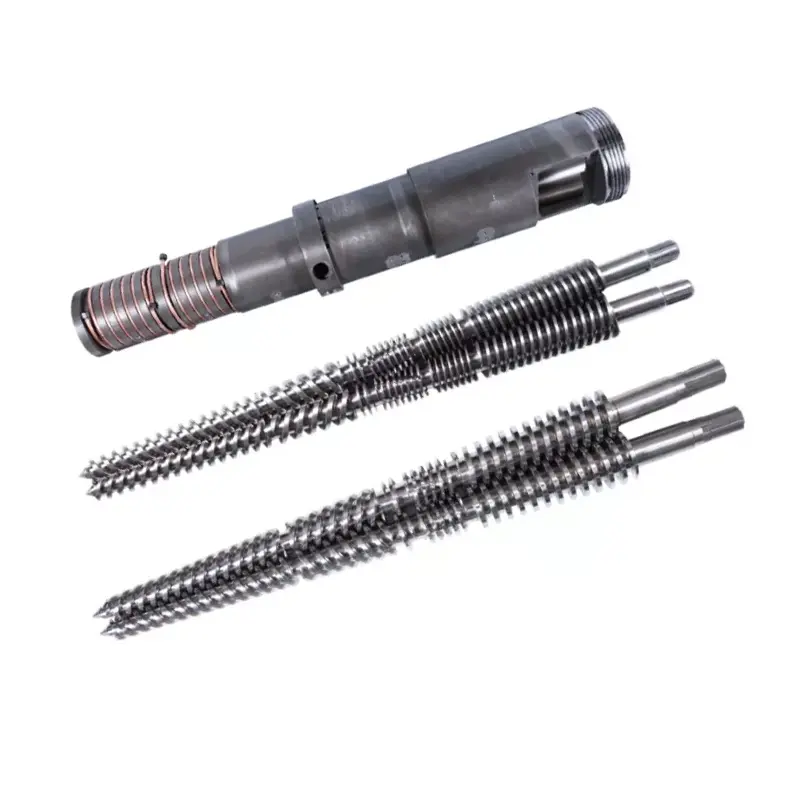
толук пластмассалоо бирдиги үчүн, Nanhaiya да өндүрөтмутантты инжектордук бурамалар, акырындык менен инъекциялоочу бурамаларжана дал келген алмаштыруу бочкалары. Жанындагыинъекциялык насадкаагып кетүү, тегиздөө же эрүү агымынын көйгөйлөрү бурамдын учунан тышкары чыкканда бир эле учурда каралышы мүмкүн.
Бөлүктүн туура келерин чечүүчү өлчөмдөр
Машина жасоочу жана модель издөөнү кыскарта алат, бирок ал чиймени алмаштыра албайт. Модель үй-бүлөлөр инъекциялык бирдиктин бир нече өлчөмдөрүн колдонушу мүмкүн жана машина баштапкы түзүлүшүнөн айырмаланган алмаштыруу бурамасын алып жүрүшү мүмкүн.
- Орнотулган буроону аныктаңыз.Рекорд машина жасоочу, модели, инъекциялык бирдикти белгилөө, бурама диаметри, сериялык маалымат жана мурунку бурамалар алмаштыруу.
- Жипти толугу менен аныктаңыз.Негизги жана кичине диаметри, кадамы, жиптин багыты, жиптин узундугу, баштапкы абалын, рельефти жана ийиндин ордун камтыйт.
- Октук стекти өлчөө.Жалпы учтун узундугун, шакекченин узундугун, отургучтун узундугун, шакекче саякатын жана жабылуу абалын көзөмөлдөгөн ар бир ийинди жазыңыз.
- Радиалдык интерфейстерди өлчөө.Учунун корпусунун диаметрин, шакекченин сырткы жана ички диаметрин, отургучтун диаметрин, баррлдин тешигинин маалымдамасын жана талап кылынган жумушчу боштукту жазыңыз.
- Эритүү жолун карта.Флейта санын, өтүү туурасын, өтүү тереңдигин, мурун профилин жана агымга же тазалоого таасир этүүчү ар кандай радиусту көрсөтүңүз.
- Мөөрлөө жана эскирүү беттерин белгилеңиз.Жабуу учурунда кайсы беттер тийип жатканын жана кийилбеген шилтемелерден кайсы өлчөмдөр өлчөнгөнүн аныктаңыз.
Толеранттуулуктун ичинде белгисиздикти жашырбаңыз.Эгерде эски бет эскирген болсо, өлчөнгөн маанини чыныгы эскирген өлчөм катары белгилеңиз. Сунушталган даяр өлчөмдү өзүнчө кармаңыз. Бул айырмачылык инженерияга зыяндын так көчүрмөсүн бекитүүнүн ордуна бөлүктү оңдоого мүмкүндүк берет.
Ал өндүрүшкө кирерден мурун алмаштырууну текшериңиз
Кирүүчү текшерүү жыйын ысыкка жана басымга дуушар болгонго чейин инсандыгын, өлчөмдөрүн жана кыймылын текшерүүгө тийиш. Бекитилген чиймени, материалды эсепке алууну жана текшерүүнүн жыйынтыгын бирдей бөлүктүн номеринде сактаңыз.
- Бөлүктүн номери жана чийменин оңдолушу сатып алуу буйругуна дал келет
- Материалдык жана жылуулук менен дарылоо жазуулары тырмакчага дал келет
- Критикалык диаметрлер жана октук узундуктар чийме толеранттуулуктун чегинде
- Жип өлчөгүчтөр же жупташуу текшерүүлөрү байланышты ырастайт
- Текшерүү шакеги көзгө көрүнгөн солкулдабай же талмасыз эркин жүрөт
- Шакек жана отургуч атайын бекитүүчү беттерге тийет
- Эритме өтмөктөр таза, жылмакай жана бөртпөлсүз
- Жылтыратылган беттерде эч кандай зыян же каптоо кемчиликтери жок
- Монтаждоо багыты жана компоненттеринин тартиби документтештирилген
- Базалык атылган салмагы жана жаздык орнотулгандан кийин жазылат
Орнотуудан кийин бекитилген баштоо процедурасын колдонуңуз жана процессти сакталган базалык көрсөткүч менен салыштырыңыз. Жаңы учу калыбына келтирүүнү, декомпрессия реакциясын же клапанды жабуунун жүрүм-турумун өзгөртүшү мүмкүн, андыктан ар бир эски жөндөө кол тийбестен калышы керек деп ойлобоңуз.
Завод эмнени көзөмөлдөш керек
Бураманын сапаты тетиктердин ортосундагы байланыштан келип чыгат. Жиптин концентрдүүлүгү, ийиндин абалы, шакекченин жүрүүсү, пломбалоочу беттин геометриясы, агып өтүүчү жолдун бүтүшү жана жылуулук менен дарылоонун абалы чогуу иштеши керек. Катуулуктун бир саны туура эмес стек узундугун же одоно мөөр бетинин ордун толтура албайт.
Нанхайяныкыөндүрүштүк жабдуулар0,1 мм же андан төмөн азыктандыруу катасы бар CNC арааларын, 6 мге чейинки даяр тетиктер үчүн CNC токардык станокторун жана 0,02 мм жайгаштыруу тактыгы менен бургулоо жана фрезердик жабдууларды камтыйт. Беш огу иштетүү тартипсиз учуу жана атайын фланец структуралар үчүн колдонулат.

Сатып алуучулар үчүн практикалык суроо жеткирүүчүнүн станогуна ээлик кылууда эмес. Чийме кандайча каралып жатканын, кандай өлчөмдөрү текшерилгенин, материалды жана жылуулук менен иштөөнү кантип байкап, шакекченин бүткөн кыймылы кантип текшерилгенин сураңыз. Nanhaiya анын аркылуу алдын ала сатуу чийме карап жана техникалык колдоо көрсөтөттейлөө командасы.
алмаштыруу бурамасы үчүн RFQ текшерүү тизмеси
Бир катар жарым-жартылай билдирүүлөрдүн ордуна бир так пакет жөнөтүңүз. Төмөнкү маалымат жеткирүүчүгө жумуш стандарттуу алмаштыруубу, тескери инженердик компонентпи же кайра долбоорлообу деп чечүүгө мүмкүндүк берет.
- Машина жасоочу, модели, сериялык номери жана инъекциялык бирдиктин өлчөмү
- Орнотулган бурамалар диаметри жана бурамалар чийме
- Түпнуска бурагыч учу бөлүктүн номери жана чиймени кайра карап чыгуу
- Тартипте сакталган тетиктер менен эски монтажды бүтүрүңүз
- Сүрөттөр алдыңкы, каптал, жип жана пломба беттери
- Жип, ийин, шакек, отургуч жана өтүү өлчөмдөрү
- Чайырдын классы, толтургучтун түрү жана толтуруучу пайызы
- Боектор, кайра иштетилген мазмун жана жегич кошулмалар
- Кадимки эрүү температурасы жана ок өлчөмү
- Бөлүктүн салмагы, көңдөйүнүн саны жана кабыл алынган вариация
- Алып салуудан мурун жаздык, өткөрүп берүү жана калыбына келтирүү тенденциясы
- Байланган эскирүү, бузулуу режими жана талап кылынган сан
Эгерде чийме жок болсо, ар бир өлчөнгөн бетти белгилеп, өлчөө орнотуусун сүрөткө тартыңыз. Бир да сырткы диаметрди жибербеңиз жана заводдон жипти, отургучту жана андан саякаттоосун талап кылбаңыз.
Көп берилүүчү суроолор
Инжектордук форманын бурамасы эмне кылат?
Бурама учу монтажда кайтарылбаган клапан бар. Ал бураманы калыбына келтирүү учурунда ачылат, андыктан эритме буроонун алдында жыла алат, андан кийин кайра агып чыгууну чектөө жана калыпка басымды өткөрүү үчүн инъекция учурунда жабылат.
Текшерүү шакекчесинин же бурактын учу эскиргенинин белгилери кандай?
Кадимки процесс сигналдарына өзгөрүлмө эрүү жаздыкчасы, атуунун ыраатсыз салмагы, басымдын начар кайталанышы, башка себептер алынып салынгандан кийин кыска ок атуулар жана узак же азыраак туруктуу которуу жооп кирет. Башкарылган агып сыноо жана өлчөмдүү текшерүү менен эскирүүнү ырастаңыз.
Мен машинанын үлгүсү боюнча гана алмаштыруучу бурама учун заказ кыла аламбы?
Машина жасоочу жана модель пайдалуу башталгыч чекиттери болуп саналат, бирок ишенимдүү алмаштыруу тартиби ошондой эле бурама диаметрин, жиптин жана ийиндин өлчөмүн, учу узундугун, текшерүү шакекчесинин жана отургучтун өлчөмдөрүн, агымдын жолун, чайырды, толтургучтун мазмунун, чийүү жана ачык сүрөттөрдү камтышы керек.
Текшерүү шакекчесин гана алмаштырыш керекпи же толугу менен бурама учунчу монтажбы?
Жупташуу учу, отургуч жана жип бекитилген өлчөмдөрдө жана беттин абалында калганда эскирген компонентти гана алмаштырыңыз. Бир нече пломбалуу беттери эскирип, өлчөмдөрү белгисиз болгондо же эски жана жаңы бөлүктөрдүн аралашуусу ишенимдүү кыймылды жана пломбаны түзө албаса, дал келген монтажды алмаштырыңыз.
Нанхайя инжектордук форманын бурамалар учтары үчүн кайсы материалды колдонот?
Нанхайя HRC45-62, 0,02 мм/м түздүк жана биметаллдык брондолгон бет опциясы жарыяланган катуулугунун диапазону менен D2 инъекциялык калыптоо бурама учтарын сунуштайт. Акыркы конфигурация чайырга, толтургучка, машина интерфейсине жана кийүү милдетине дал келет.
Катуураак бурама учу дайыма узакка жетеби?
Жок. Катуулук - бул эскирүүнүн бир гана бөлүгү. Эритме химиясы, жылуулук менен дарылоо, коррозияга туруштук берүү, жупташуу материалдары, беттик бүтүрүү, тегиздөө, тазалоо жана иштетилген чайырдын бардыгы кызмат мөөнөтүн таасир этет.
Мен Нанхайяга бурама учу цитата үчүн эмнени жөнөтүшүм керек?
Машина жасоочуга жана моделге, бурама диаметрин, чайырдын жана толтургучтун пайызын, оригиналдуу бөлүктүн номерин же чиймесин, толук жупташуу өлчөмдөрүн, бир нече бурчтан сүрөттөрдү, эскирүү белгилерин, атуу салмагынын трендин жана талап кылынган санды жөнөтүңүз.
Коммерциялык ачыкка чыгаруу: Нанхайя инжектордук форманын бурамасы учтарын жана ушул колдонмодо шилтемеленген тиешелүү компоненттерди чыгарат. Техникалык сунуштар машина жасоочунун коопсуздук жол-жоболору жана бекитилген долбоордук чийме менен колдонулушу керек.