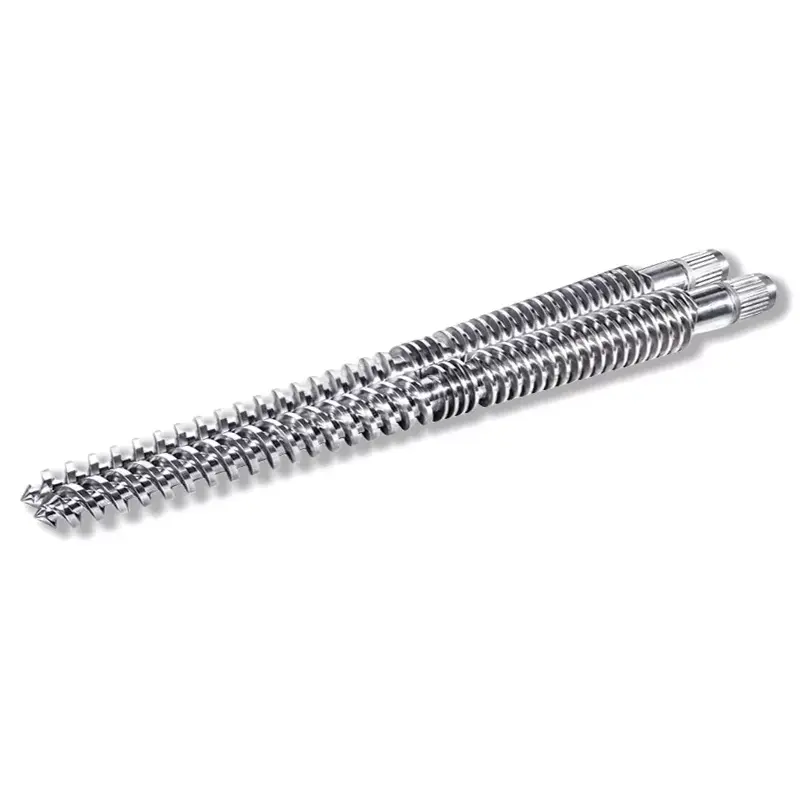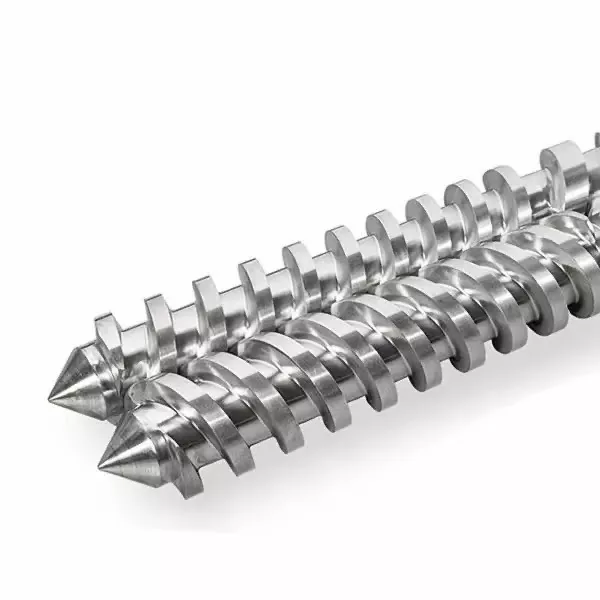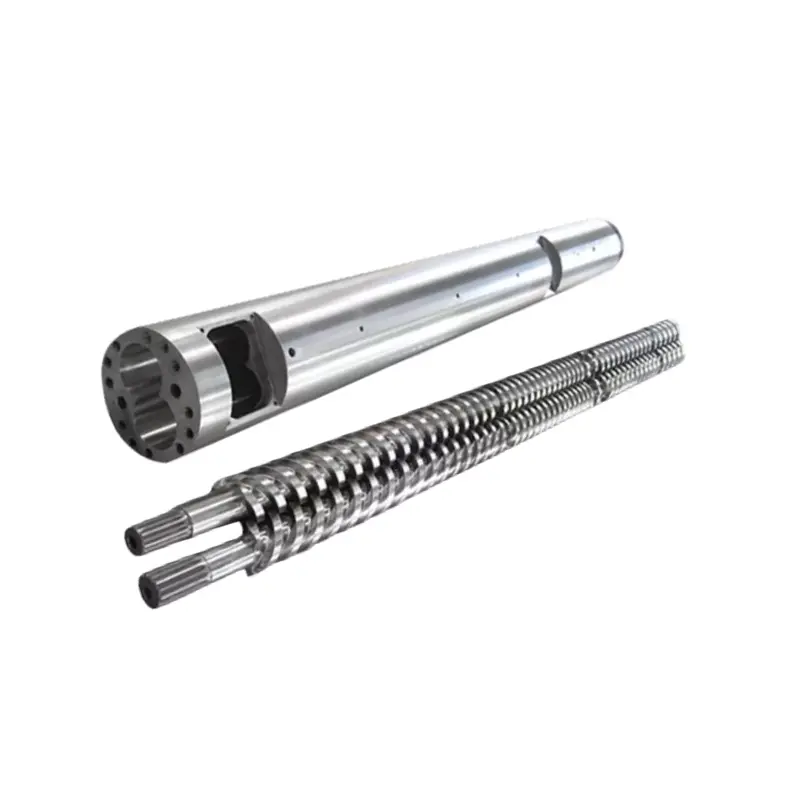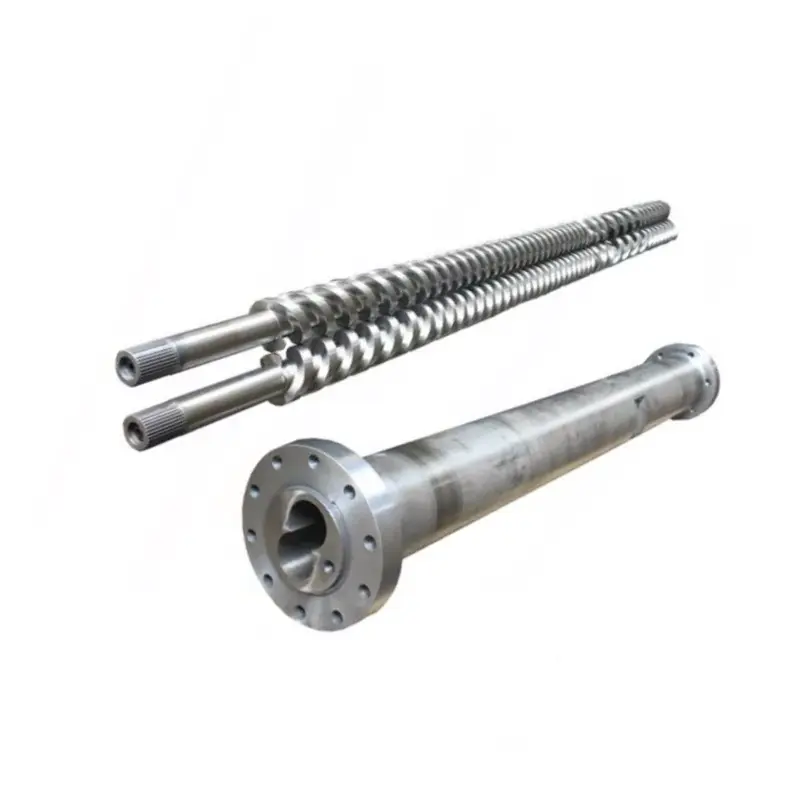
Жай калыбына келтирүү таймери тамактандыруу көйгөйүн, өзгөргөн процессти же эскирген жабдыкты көрсөтөт. Пайдалуу диагноз кайсынысын айтып берет жана чындыгында цикл убактысын коротуп жатабы.
Эгерде инжектордук форманын бурамасын калыбына келтирүү өтө узакка созулса, адегенде ал циклди кечеңдетип жатканын ырастаңыз. Андан кийин тоюттун үзгүлтүксүздүгүн, бурмалоо ылдамдыгын, арткы басымды жана температураны туруктуу эталондук режимге каршы текшериңиз. Геометрияны текшериңиз жана ал текшерүүлөр жоготууну түшүндүрбөйт. Чектөөчү функцияны аныктагандан кийин гана компоненттерди алмаштырыңыз.

Биринчиден, калыбына келтирүү циклдин критикалык жолунда экендигин аныктаңыз
Бураманы калыбына келтирүү – бул пластификациялоо жана өлчөө стадиясы: бурама айланат, кийинки окту даярдайт жана анын алдында эритме топтолгондуктан кайра тартылат. Бул инъекциядан айырмаланып, бурама алдыга жылып, ошол окту жеткирүү үчүн. Контроллериңиздин таймеринин аныктамасын текшериңиз, айрыкча ал кечиктирүү же декомпрессияны камтыйт.
Калыбына келтирүү көбүнчө муздатуу ырааттуулугунун бир бөлүгүн кайталайт. Ошентип, анын циклдин жалпы убакытына тийгизген таасири калыбына келтирүү качан башталганына жана машинанын кайсы аракети анын бүтүшүн күтүшүнө жараша болот. Калыбына келтирүүдөн алынып салынган ар бир секунд циклден бир секунданы алып салат деп ойлобостон, ырааттуулуктун изин окуңуз.
| Калыбына келтирүү узактыгы | Терезенин ары жагында күтө тур | өзгөртүү эмнени билдирет |
|---|---|---|
| 12 секунд | 2 секунд | Калыбына келтирүү кийинки аракетти кечеңдетип жатат. |
| 9 секунд | 0 секунд | 3 секунддук калыбына келтирүү жакшыруусу 2 секунд күтүүнү жок кылат. |
| 7 секунд | 0 секунд | Калыбына келтирүүнүн дагы 2 секундасы бул мисалда циклдин мындан ары кыскарышына алып келбейт. |
Биздин биринчи суроо - бул машина эрүүнү күтүп жатабы же сиз азайткыңыз келген санды айтып жатабы. Эгерде калыбына келтирүү жеткиликтүү терезенин ичине ыңгайлуу болсо, биз жогорку чыгаруучу бураманы сунуштоодон мурун ырааттуулукка жана эритүүнүн сапатына көңүл бурабыз.
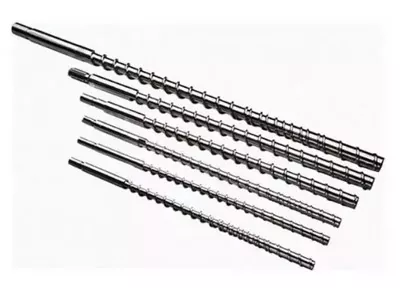
Ассамблея жөнүндө кененирээк түшүндүрмө алуу үчүн, биздин караңызинжектордук калыптоо бурамасы баррель жетектөөчү. Бул жерде максат тарыраак: калыбына келтирүү эмне үчүн өзгөргөнүн жана далилдер кандай иш-аракетти колдогондугун аныктоо.
Капысынан өзгөрүү жана акырындык менен төмөндөө ар кандай баштапкы чекиттерди талап кылат
Машинаны тууралоодон мурун маалымдаманы сактаңыз. Ошол эле чайырдын классын, кайра майдалоо катышын, атуу орнотуусун, көктүн жана температуранын абалын салыштырыңыз. Жеке циклдерди, ошондой эле орточо эсепти жазыңыз; мезгил-мезгили менен өтө жай калыбына келтирүү орточо алгылыктуу болуп көрүнгөндө да өндүрүштү үзгүлтүккө учуратышы мүмкүн.
| Байкалган үлгү | Биринчи текшерүү | Жазууга арзырлык далилдер |
|---|---|---|
| Материалды же рецептти өзгөрткөндөн кийин күтүүсүз өсүш | Тоют формасы, кайра майдалоо, кургатуу абалы жана өткөрүлүп берилген орнотуулар | Материалдык партия, аралашма катышы, бөлүкчөлөрдүн абалы жана процесске чейинки/кийин жазуулар |
| Алардын ортосунда кадимки циклдер менен үзгүлтүктүү жай циклдер | Тоюттун үзгүлтүккө учурашы, көпүрө жана иш жүзүндөгү ылдамдыктын өзгөрүшү | Калыбына келтирүү изи, жүктөгүчтүн аракети жана ошол эле циклдер үчүн реалдуу RPM |
| Калыбына келтирүү туруктуу милдети астында акырындык менен начарлайт | Иштөө шарттарын текшериңиз, андан кийин эскирүүнү текшериңиз | Тарыхый калыбына келтирүү маалыматтары жана өлчөнгөн бура / баррель өлчөмдөрү |
| Жогорку жүктөө жана буйруктун астында иш жүзүндөгү RPM | Машинанын кыймылдаткычы, моментинин чеги жана жылуулук абалы | Иш жүзүндө жана буйрук берилген RPM, жүктөө тренддери жана машина сигнализациялары |
| Көйгөй компонентти алмаштыргандан кийин дароо башталат | Орнотулган бөлүктүн идентификациясы, өлчөмдөрү, геометриясы жана монтажы | Бекитилген чиймени кайра карап чыгуу, орнотулган компоненттер жана ишке киргизүү орнотуулары |
Бул үлгүлөр тергөө тартибин чечет; эч кимиси өзүнөн өзү далил боло албайт. Ызы-чуу, упай топтоо же анормалдуу жүктөө менен капысынан катачылык, адегенде убакыт процессинин көйгөйүнө окшош болсо да, тез арада машина кызматынын көңүлүн буруу керек.
Топурактардын бурамга үзгүлтүксүз жетип турганын ырастаңыз
Толук бункер бурама азыктандырылып жатканын аныктабайт. Жүктөгүчтү, өчүрүүчү слайдды, материалдын жолун жана тамак-аштын муздаткычын текшериңиз. Кысуу бөлүгүн өзгөртүүдөн же жаңы бурама заказ кылуудан мурун жай циклдер менен дал келген үзгүлтүктү издеңиз.
Асахи КасеидикиТоют-тамак көпүрөсү боюнча Asaclean жетекчиликарткы бочка зонасына жакын жылуулук гранулдарды мөөнөтүнөн мурда жумшарта аларын түшүндүрөт. Пеллеттер чогулуп, өтүүгө тоскоол болуп, анын үстүндө чайыр калганына карабастан, бурама материалды кыска калтырышы мүмкүн.
Түрмөктүн өзүндө эмне өзгөргөнүн текшериңиз. Башка кайра майдалоо катышы, көбүрөөк майда бөлүкчөлөр же туура эмес бөлүкчөлөр көңүл бурууга татыктуу. Celanese өзгөчө кайра майдалоочу бөлүкчөлөрдүн сапатын азыктандыруу жана калыбына келтирүү маселелери менен байланыштыратVectra® LCP иштетүү боюнча колдонмо. Анын сунуштары материалга мүнөздүү, бирок алар чайырдын аталышын гана эмес, бөлүкчөлөрдүн абалын жазууга конкреттүү негиз берет.
Эгер кайра иштетүүнү өзгөртүүдөн кийин калыбына келтирүү начарлап кетсе, аппараттык камсыздоону өзгөртүүдөн мурун аны бекитилген маалымдама түрмөгү менен салыштырабыз. Эски калыбына келтирүү жүрүм-туруму кайтып келсе, түрмөк изилдөө артыкчылыкка ээ болду. Бул натыйжа заводго «тезирээк бурама» суроосуна караганда алда канча жакшы багыт берет.
Кургатуу дагы чайыр берүүчүнүн талаптарына жооп бериши керек. Нымдуулук ар бир убакыт маселесине түшүндүрмө деп ойлобоңуз, же алгылыктуу калыбына келтирүү чайырдын жетиштүү кургак экенин далилдейт деп ойлобоңуз. Иштетүү жана акыркы бөлүктүн сапаты өзүнчө текшерүүлөрдү талап кылат.
Чыныгы ылдамдыкты, арткы басымды жана эрүү температурасын чогуу текшериңиз
Жөн гана коюлган чекти эмес, чыныгы RPMди окуңуз
Эгерде буйрук өзгөрбөсө, бирок бурагыч жайыраак айланып жатса, машинанын иштөө чегин жана дисктин жүрүм-турумун текшериңиз. Геометрия сунушу суралган жана жеткирилген ылдамдыктын ортосундагы түшүнүксүз боштукту чече албайт. Калыбына келтирүү инсульт аркылуу реалдуу ылдамдыкты жазыңыз, айрыкча жайлоо башталган жерде.
RPM да көп нерсени билдирет бурамалар диаметри керек. Биздининжектордук калыптоо бурама диапазону30дан 170 ммге чейинки диаметрлерди камтыйт. Айлануу ылдамдыгын орнотууну ар кандай диаметрлердин ортосунда өткөрүү бурама бетиндеги перифериялык ылдамдыкты өзгөртөт.
Перифериялык ылдамдык, м/с = π × диаметр, мм × RPM ÷ 60 000
100 RPM, 40 мм бурамалар болжол менен 0,209 м / с перифериялык ылдамдыгы бар; 60 мм бурама болжол менен 0,314 м / с жетет. Бул эсептелген мисалдар, сунуш кылынбаган орнотуулар же эриптин жылыш ылдамдыгынын түз эсептөөлөрү.
Ылдамдыкты баалоо үчүн чыныгы чайыр сортунун иштетүү боюнча көрсөтмөлөрүн жана машинанын чектөөлөрүн колдонуңуз. RPM жогорулатуу, эгерде машина аны жеткире алса жана натыйжада эритүү алгылыктуу бойдон калса гана пайдалуу.
Эмне үчүн арткы басым кайда коюлганын билип алыңыз
Арткы басым калыбына келтирүү учурунда буроонун артка чегинүүсүнө туруштук берет жана материалдын пластикаланышына таасирин тийгизет. Эгер аралаштыруу же өлчөө маселесин оңдоо үчүн көбөйтүлгөн болсо, таймерди жакшыртуу үчүн аны азайтуу ошол сапат көйгөйүн кайра алып келиши мүмкүн. Машиналарды салыштыруудан мурун көрсөтүлгөн басымдын гидравликалык же өзгөчө пластикалык басым экенин ырастаңыз.
Артка басымдын универсалдуу сунушу өзгөчө жардам бербейт. Vectra LCP үчүн,Celanese минималдуу арткы басымды белгилейт, 5-15 бар өзгөчө, жана ашыкча басым менен ашыкча ысып кетүү жана була бузулуу жөнүндө эскертет. Бул Vectra үчүн көрсөтмө, PP, ABS же PC процессине көчүрүү жөндөөлөрү эмес.
Тезирээк орнотууну кабыл алуудан мурун эритинди текшериңиз
Баррлдин белгиленген чектери эритменин жылуулук абалын толук сүрөттөй албайт. Бекитилген эрүү температурасын өлчөө жол-жобосун аткарыңыз, жылыткычты жана сенсор системасын текшериңиз жана башкарылган өзгөртүүдөн кийин бөлүктүн сапатын салыштырыңыз. Түсү өзгөргөн, эрибеген материал же начар ырааттуулук менен калыбына келтирүү убактысынын кыскарышы ийгиликтүү тууралоо эмес.
Бир убакта бир тиешелүү өзгөрмөлөрдү өзгөртүп, процесстин турукташуусуна жол бериңиз. TheVectra бузулууларды аныктоо боюнча көрсөтмөушул эле этаптуу ыкманы колдонот. Иш жүзүндө иштетилген материал үчүн сыноону бекитилген операциялык терезеде сактаңыз.
Эскирген конвейер бөлүгүн агып жаткан текшерүү шакегинен бөлүңүз
Азыктандыруу жана эксплуатация шарттарын салыштырууга болот, бирок калыбына келтирүү начарлай бергенде, бурамалар менен бочканын абалы текшерүүгө татыктуу. чийме же белгиленген текшерүү чектерине каршы аныкталган кызмат орундарынан тышкы диаметри жана барр тешикти өлчөө. беттик зыян, ошондой эле өлчөмдөрүн текшерүү.
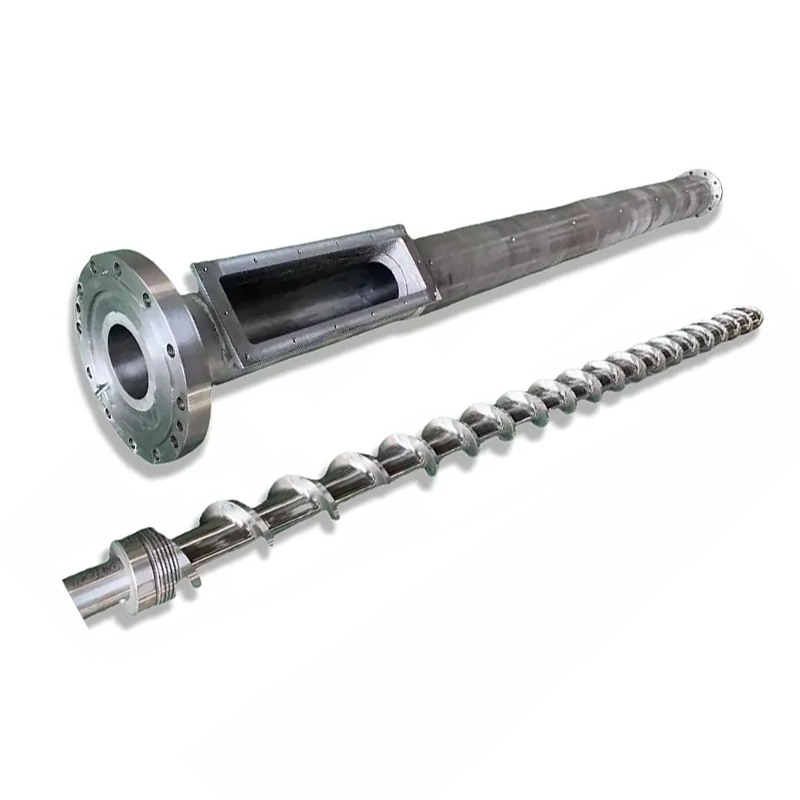
Бурама алдыдагы монтаж башка сыноону талап кылат. Калыбына келтирүү учурунда, кайра клапан эритүүнү алдыга жылдырууга мүмкүндүк берет; сайынуу учурунда, ал арткы агымга каршы жабышы керек. Агып жаткан клапан октун ырааттуулугуна таасирин тийгизиши мүмкүн, бирок бул бураманын пластификациялоочу бөлүгү эскиргенин билдирбейт.


Эгерде жаздыктын же октун салмагы да өзгөрүлсө, тергөөгө машинаны өндүрүүчүнүн кайра клапан сынагын киргизиңиз. Биздинбурама учу тандоо колдонмосушакек, отургуч жана жупташуу өлчөмдөрүн кененирээк камтыйт.
Биз жай таймерде гана бурама жана баррельди толук алмаштырууга уруксат бербейбиз. Тескерисинче, жаңы бурама, натыйжада тууралыгын текшербестен, эскирген бочкага кирбеши керек. Сунушка жетүү үчүн колдонулган өлчөө позицияларын жана эскирүү чектерин аныктаган өлчөмдүү отчетту сураңыз.
Башка бурама дизайн качан мааниси бар?
Дизайнды карап чыгуу учурдагы геометрия алгылыктуу иштөө шарттарында белгиленген милдетти аткара албаган учурда пайдалуу болот. Бул чайырдын өзгөрүшүнө, көбүрөөк атуу талабына же жеткиликтүү калыбына келтирүү терезесинен кийин болушу мүмкүн. Аны жөн эле начарлап кеткен мурунку ийгиликтүү процессти калыбына келтирүүдөн бөлүңүз.
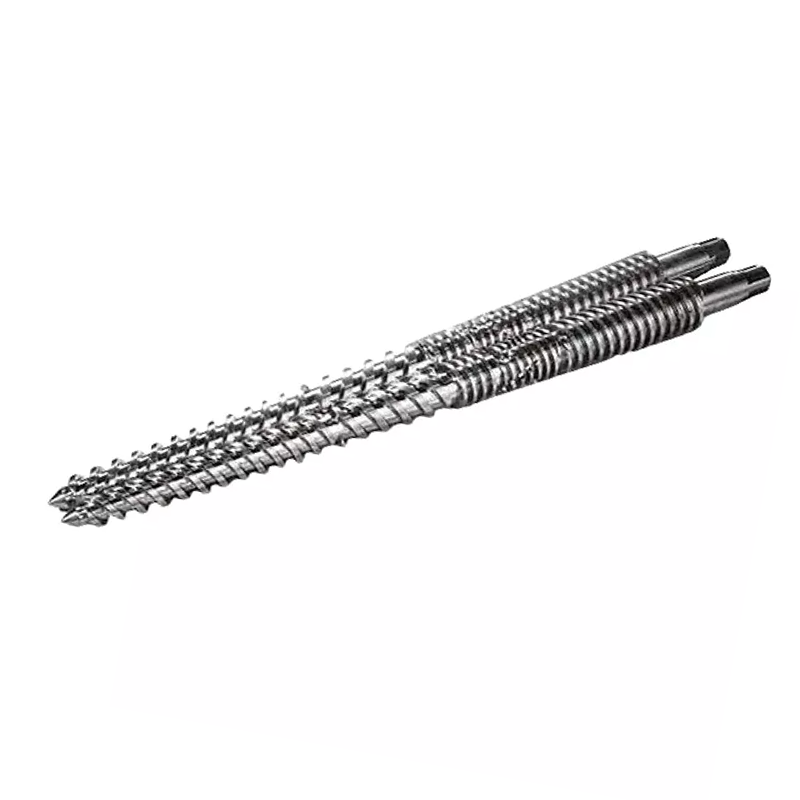
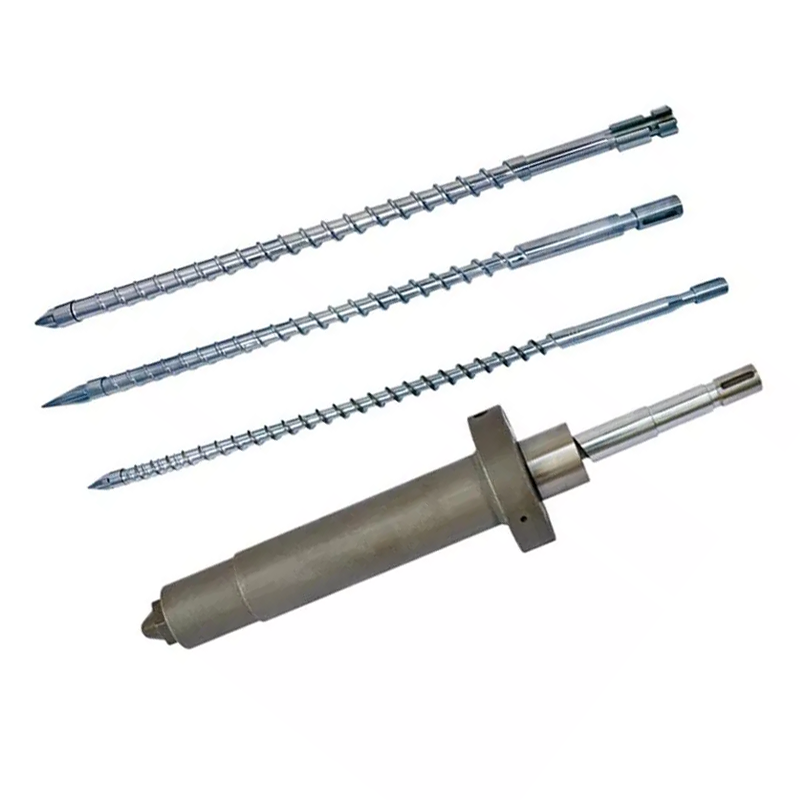
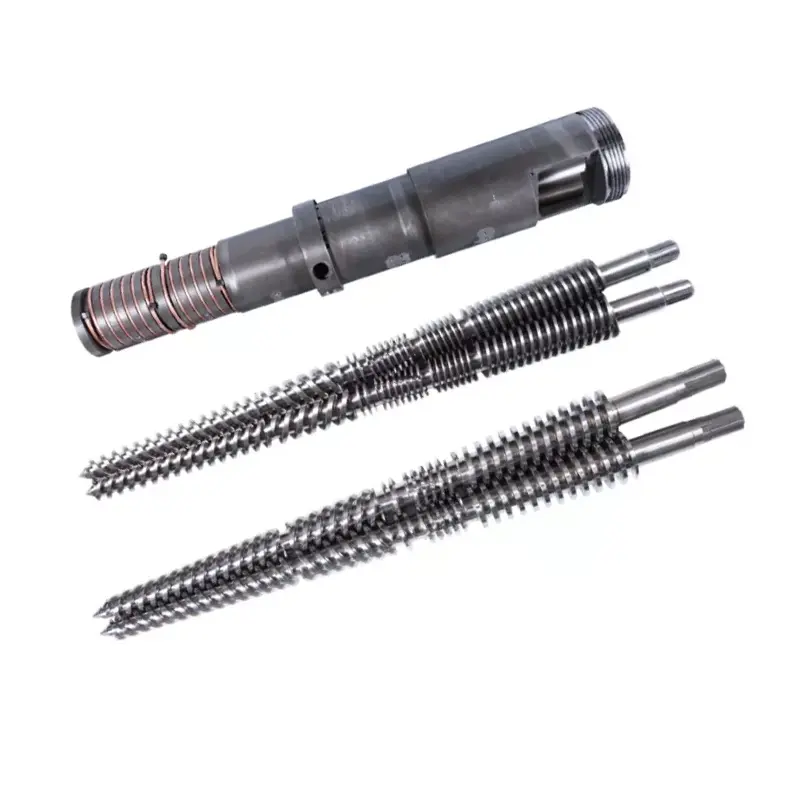
Биздин эки инъекциялык бурама продуктунун үй-бүлөлөрү тиешелүү дизайн тандоосун көрсөтөт:
| Nanhaiya дизайн | Компрессия бөлүмү | Биз карап чыгууда аны кантип колдонмокпуз |
|---|---|---|
| Акырындык менен инъекциялык калыптоо бурама | Адатта бураманын жалпы узундугунун 40%-60%, продукт сүрөттөмөсүндө болжол менен 50% | Контролдук пластмассалаштырууга муктаж болгон милдеттер үчүн каналдын тереңдигин акырындык менен кыскартуу. так чайыр, ок жана жылуулук жүрүм-турумун баалоо. |
| Мутанттык инъекциялык калыптоо бурагы(капысынан кысуу дизайны) | Бурама узундугунун болжол менен 5%-15% | Каналдын тереңдигинин кескин кыскаруусу менен кыскараак өтүү. Кубаттуулуктун чектөөсүн чечүү үчүн тандоодон мурун эрүү милдетин жана жылуулук бирдейлигин баалаңыз. |
Биздин акырындык менен дизайн PS, PC жана ABS, анын ичинде тиркемелерди камтыйт; кескин кысуу үй-бүлөсү PE жана PP сыяктуу тиркемелерди камтыйт. Бул продукт жолдору талкууну баштоого жардам берет. Алар чайыр-классты жана машина кароону, айрыкча, толтургучтар, кайра майдалоо же талап кылынган сапат спецификациясы менен алмаштырылбайт.

Surface дарылоо даректери кийүү эмес, бөгөттөлгөн тоют тамак
Эки продукт үй-бүлө 38CrMoAlA болот колдонушат. Алардын продукт-деталдуу спецификациялары текшерүүдө эскирүү аныкталганда алмаштыруу талкуусуна таандык болгон дарылоонун төмөнкү варианттарын камтыйт:
| Менчик | Продукт-деталдуу наркы | Бул тергөө үчүн эмнени билдирет |
|---|---|---|
| Nitriding катуулугу | HV900-1100 | Дарыланган беттерди жана текшерүү талаптарын белгилеңиз. |
| Нитриттөө тереңдиги | 0,5-0,8 мм | Тандалган дарылоону аныктоо; кызмат мөөнөтүн бир гана тереңдиктен чыгарбаңыз. |
| Никель-вольфрам эритмесинин катуулугу | HRC55-62 | Чыныгы чайыр, толтургуч жана эскирүү үлгүсү менен эритмесин карап чыгыңыз. |
| Эритме катмарынын тереңдиги | 0,8-2,0 мм | Макулдашылган компоненттин спецификациясы боюнча күчөтүлгөн аймактарды аныктаңыз. |
Биздинакырындык менен бурама продукт чоо-жайыникель-вольфрам эритмеси менен аялуу аймактарды бекемдөө сүрөттөп. Заводдун көз карашынан алганда, биз сунуш кылынган коргоо өлчөнгөн эскирүүгө дал келишин каалайбыз. Кымбатыраак бети адекваттуу эмес азыктандырууну оңдобойт же бурама геометриясы чайырга туура келерин аныктабайт.


Диагнозду конкреттүү иш-аракетке айландырыңыз
Сунуштарды далилдер мүмкүнчүлүк бергендей тар кармаңыз. Тоюттун үзгүлтүккө учурашы тоют тутумун оңдоону талап кылат. Ылдамдык буйругу машина машинаны карап чыгууга чалууларды аткара албайт. Ырасталган клапан агып кетиши клапанды жана интерфейсти баалоону талап кылат. Ченилген бурамалар же баррлдин эскириши компонентти алмаштырууну же квалификациялуу оңдоону баалоону колдойт.
Эгерде монтаж алгылыктуу абалда болсо, бирок жаңы өндүрүштүк милдети анын практикалык пластмассалаштыруу мүмкүнчүлүгүнөн ашып кетсе, долбоордун кыскача баяндамасын жөнөтүңүз. Nanhaiya салт бурама дизайн, иштетүү жана эритмесин чачуу ширетүүчү камсыз кылат. Биздинөндүрүштүк жабдууларузундугу 6 метрге чейинки деталдарды жана татаал учууларды жана фланецтик конструкцияларды беш огу менен иштетуу учун CNC станокдорун камтыйт.

Көйгөйдү түшүндүргөн жазууну жөнөтүңүз
- Машина жасоочу жана модели, бурама диаметри, монтаждоо чийме жана орнотулган бурама учу деталдары.
- Чайырдын классы, толтургучтун жүктөлүшү, кайра майдалоо катышы жана бөлүкчөлөрдүн абалы.
- Цикл боюнча калыбына келтирүү убактысы, иш жүзүндөгү жана буйрук берилген RPM, басымдын негизи менен кайра басым, жана жүк же сигнал жазуулары.
- Атуу орнотуу, жаздык, бөлүктүн жана жөө күлүктүн салмагы, температура жазуулары жана жеткиликтүү калыбына келтирүү терезеси.
- Буга чейин сыналган өзгөртүүлөр, алардын бөлүктүн сапатына тийгизген таасири жана ар кандай өлчөмдүү эскирүү отчету.
Ишке киргизүү үчүн чайыр, ок, операциялык терезе жана алгылыктуу бөлүктүн сапаты боюнча макулдашыңыз. Андан кийин калыбына келтирүү кайталануу жана иш жүзүндө жалпы цикл убактысын салыштыруу. Эгерде өндүрүш калыптары дагы эле күтүп турса же тетиктер текшерүүдөн өтпөй калса, тезирээк изоляцияланган пластмассалаштыруу сыноосу жетишсиз.

тастыкталган калыбына чектөө үчүн бурама же баррель сунуш керек?
Нанхайяга чийме жана операциялык жазууну жөнөтүңүз, анын ичинде эмне өзгөрдү жана сызыгыңыз эмнеге жетишүү керек. Баштапкы милдетти калыбына келтирип жатасызбы же башка материал же цикл талабына даярдап жатасызбы, бизге айтыңыз.
Сүрөтүңүздү жөнөтүңүз жана дайындарды иштетиңизИнъекциялык калыптоо бурамаларын көрүүWhatsAppта талкуулагыла
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Электрондук почта:info@nhyscrew.com
Телефон:+86-13505809643| Мобилдик:+86-13587082002
Блок С, №2 Батыш бөлүгү, Синчжоу проспектиси, Динхай району, Чжоушань шаары, Чжэцзян провинциясы, Кытай.
Нанхайя менен байланышыңыз
Көп берилүүчү суроолор
Кадимки инжектордук форманын бурама калыбына келтирүү убактысы деген эмне?
Эч кандай универсалдуу сан жок. Калыбына келтирүү убактысы чайырга, атуу талабына, бурама геометриясына, машинанын жөндөмдүүлүгүнө жана иштөө параметрлерине жараша болот. Аны реалдуу машинанын ырааттуулугунда болгон убакыт менен жана ошол эле материалды жана окту колдонуу менен туруктуу маалымдама менен салыштырыңыз.
Бураманы тезирээк калыбына келтирүү цикл убактысын дайыма кыскартабы?
Жок. Бул бүтпөгөн калыбына келтирүү кийинки уруксат берилген машина аракетин кечеңдетип жатканда гана циклди кыскартат. Калыбына келтирүү жеткиликтүү кабатталган терезенин ичинде бүтсө, аны тездетүү циклдин жалпы убактысын өзгөрүүсүз калтырышы мүмкүн.
Эмне үчүн бурама айланат, бирок өтө жай тартылат?
Чайыр бурамага жеткен-жетпегенин, арткы басымдын өзгөргөнүн жана бурмалоо ылдамдыгы буйрукка дал келгенин текшериңиз. Тоют көпүрөсү, шайкеш келбеген кайра иштетүү, процесстин шарттары жана эскирген компоненттерди изилдөө үчүн мүмкүн болгон бутактар. Айлануу гана бурама жетиштүү материалды өткөрүп жатканын далилдей албайт.
Жай калыбына келтирүүнү оңдоо үчүн RPMди көбөйтүү керекпи?
Азыктандырууну, анык ылдамдыгын, арткы басымын жана чайырдын иштетүү чектерин текшергенден кийин гана. Ар кандай өзгөрүүлөрдү эритиндин сапаты, чыныгы эрүү температурасы жана кайталануучулук, ошондой эле калыбына келтирүү убактысы боюнча баалаңыз. Чечилбеген тамактандыруу же кийүү маселесин жашыруу үчүн ылдамдыкты көбүрөөк колдонбоңуз.
Текшерүү шакекчесинин агып кетиши бүт бурамдын эскиргендигин далилдейби?
Жок. Текшерүү шакекчеси мөөр басуу жана бурама баррельди өткөрүү ар кандай функциялар. Машинанын өндүрүүчүсүнүн клапан сынагы менен жаздыктын же октун салмагынын өзгөрүшүн изилдеп, бурамалар менен бочканын эскиришин аныктоо үчүн өлчөмдүү текшерүүнү колдонуңуз.
Нанхайяга алмаштырууну баалоо үчүн эмне керек?
Машинанын моделин, бурама диаметрин жана чиймесин, чайырдын классын жана толтургучту, майдалоо деталдарын, иш жүзүндө калыбына келтирүү жазууларын, бурама ылдамдыгын жана арткы басым орнотууларын, температура жазууларын жана ар кандай эскирүү өлчөөлөрүн жөнөтүңүз. алмаштыруу аныкталган жумуш бар, ошондуктан талап кылынган цикл жана жарым-жартылай сапат критерийлерин камтыйт.
менен улантыңызинжектордук калыптоо бурамасы баррель тандоо колдонмосу, же карап көрүңүзбурама учу жана текшерүү-шакек алмаштыруу текшерүү тизмесиэгерде далилдер алдынкы чогулушту керсетсе.